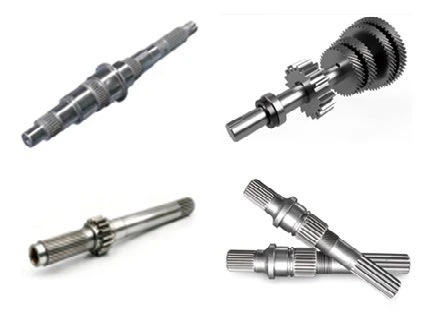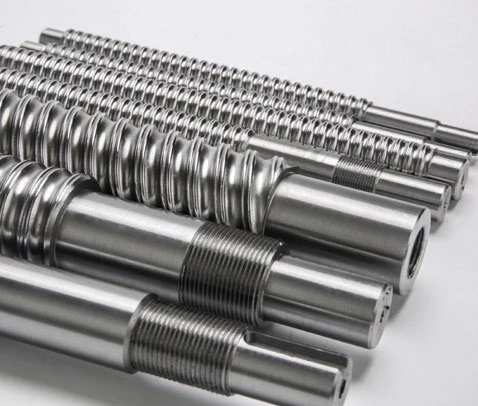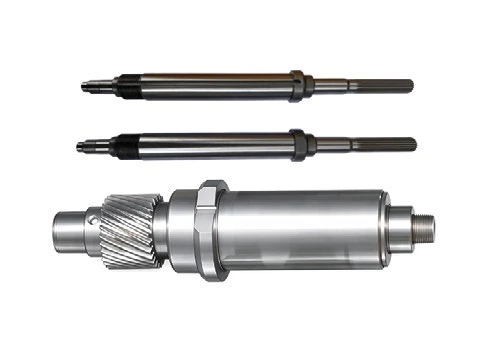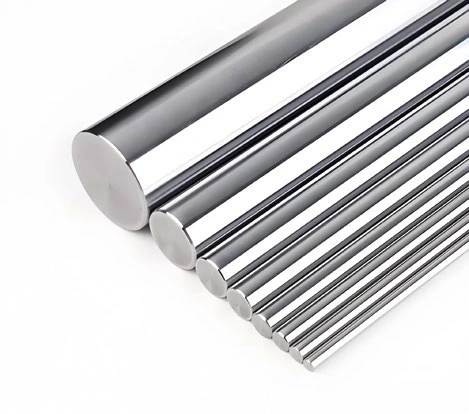
光轴
光轴及轴杆类工件的弯曲校正
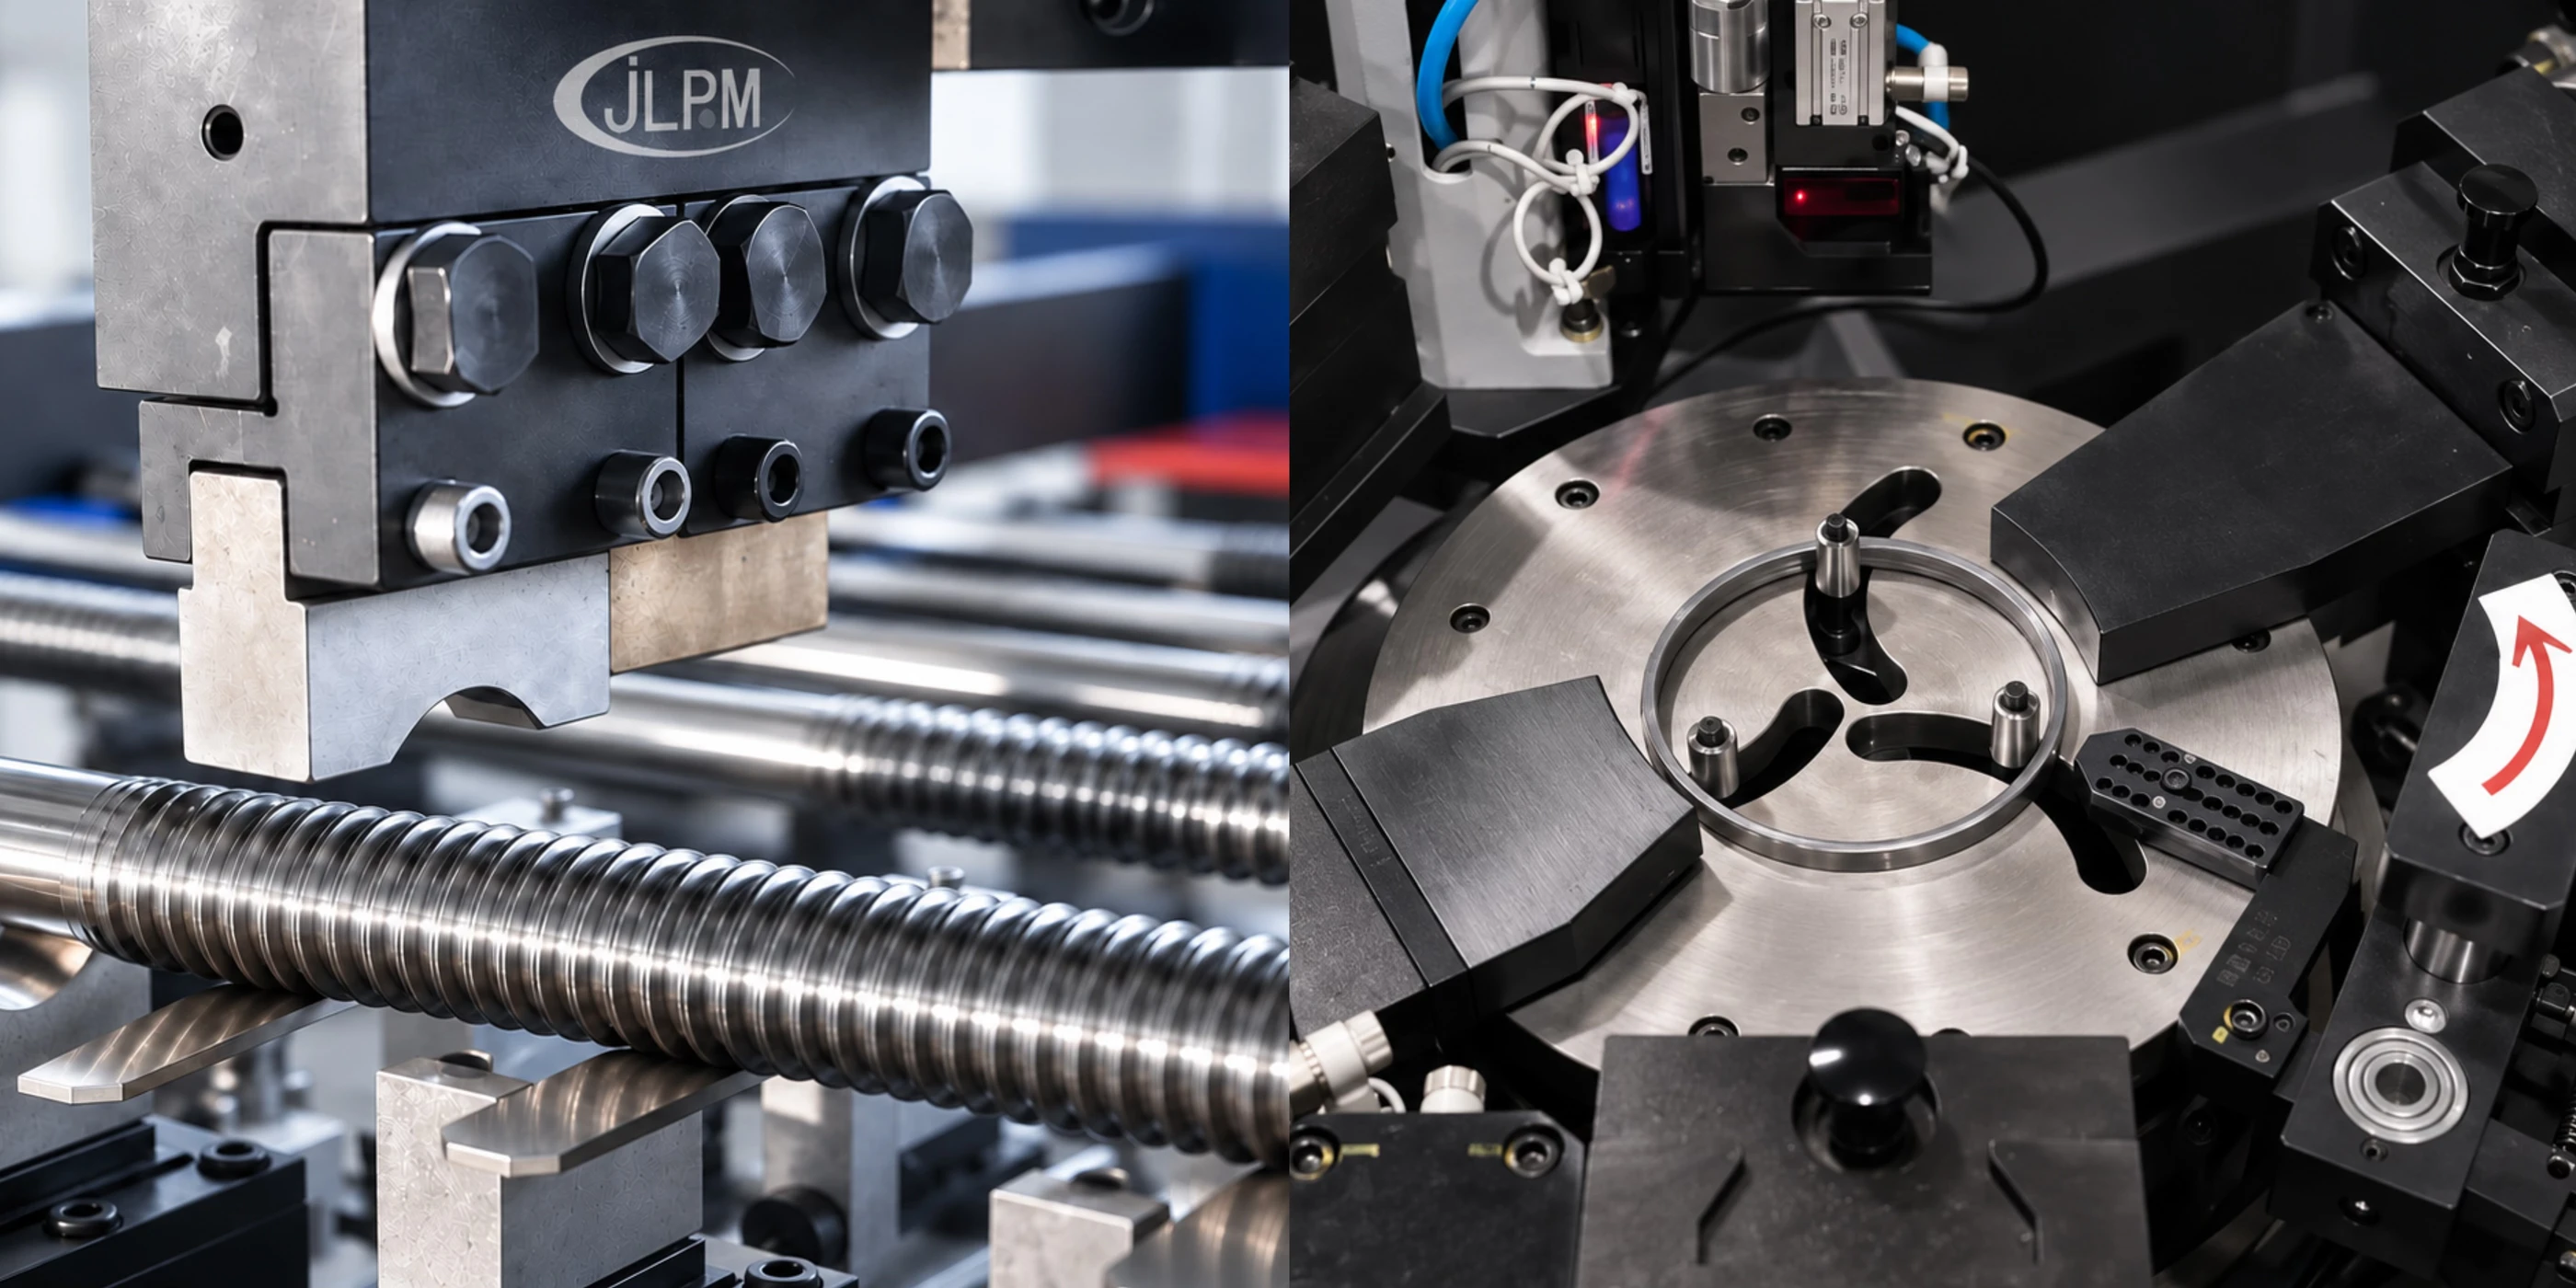
精准测量,自适应校正,让工件达到加工要求
从粗加工与热处理后的变形,到下一道工序的加工要求
轴杆、导轨及环件在粗加工或热处理后产生的弯曲、扭曲与圆度偏差,会影响后续加工余量和最终精度。校正的价值,是让工件满足下一道工序的切削余量要求,或达到最终设计公差。
瑞铭将形变测量、自适应算法与校正机构相结合:减少测量中的干扰,按实际变形调整校正参数,并匹配压头、支撑与驱动方式,让精度控制与生产节拍相互配合。
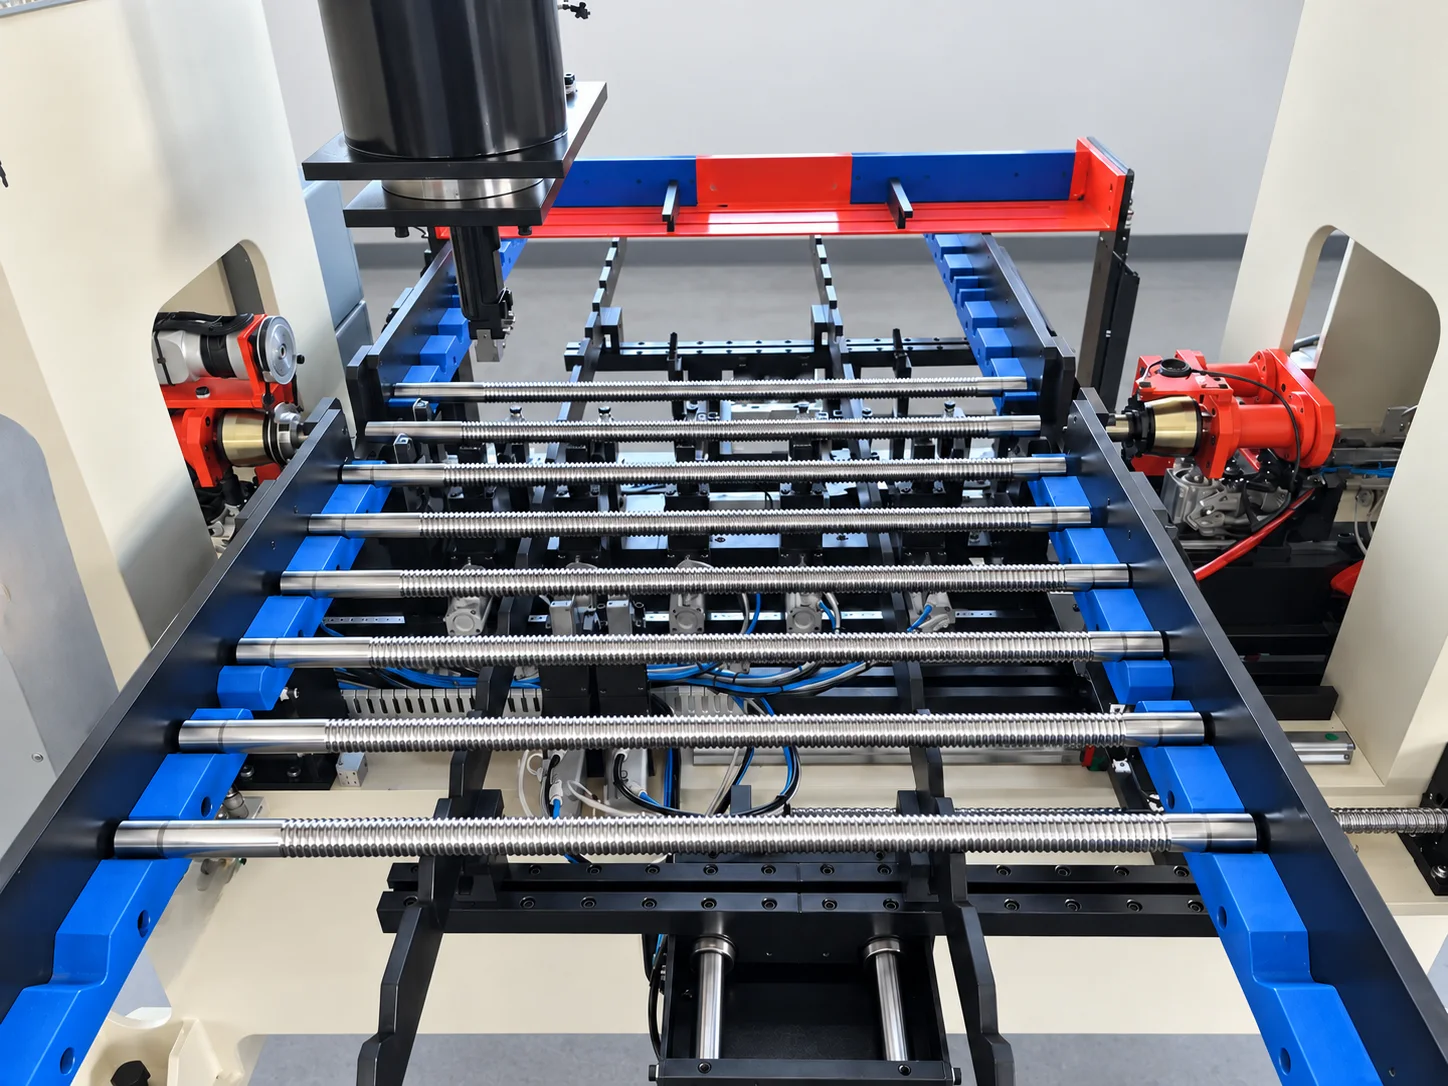
从轴杆弯曲、导轨扭曲到环件圆度偏差,按您的工件查看对应校正设备与加工方案。
光轴及轴杆类工件的弯曲校正
按轴形、尺寸与驱动方式匹配校直设备
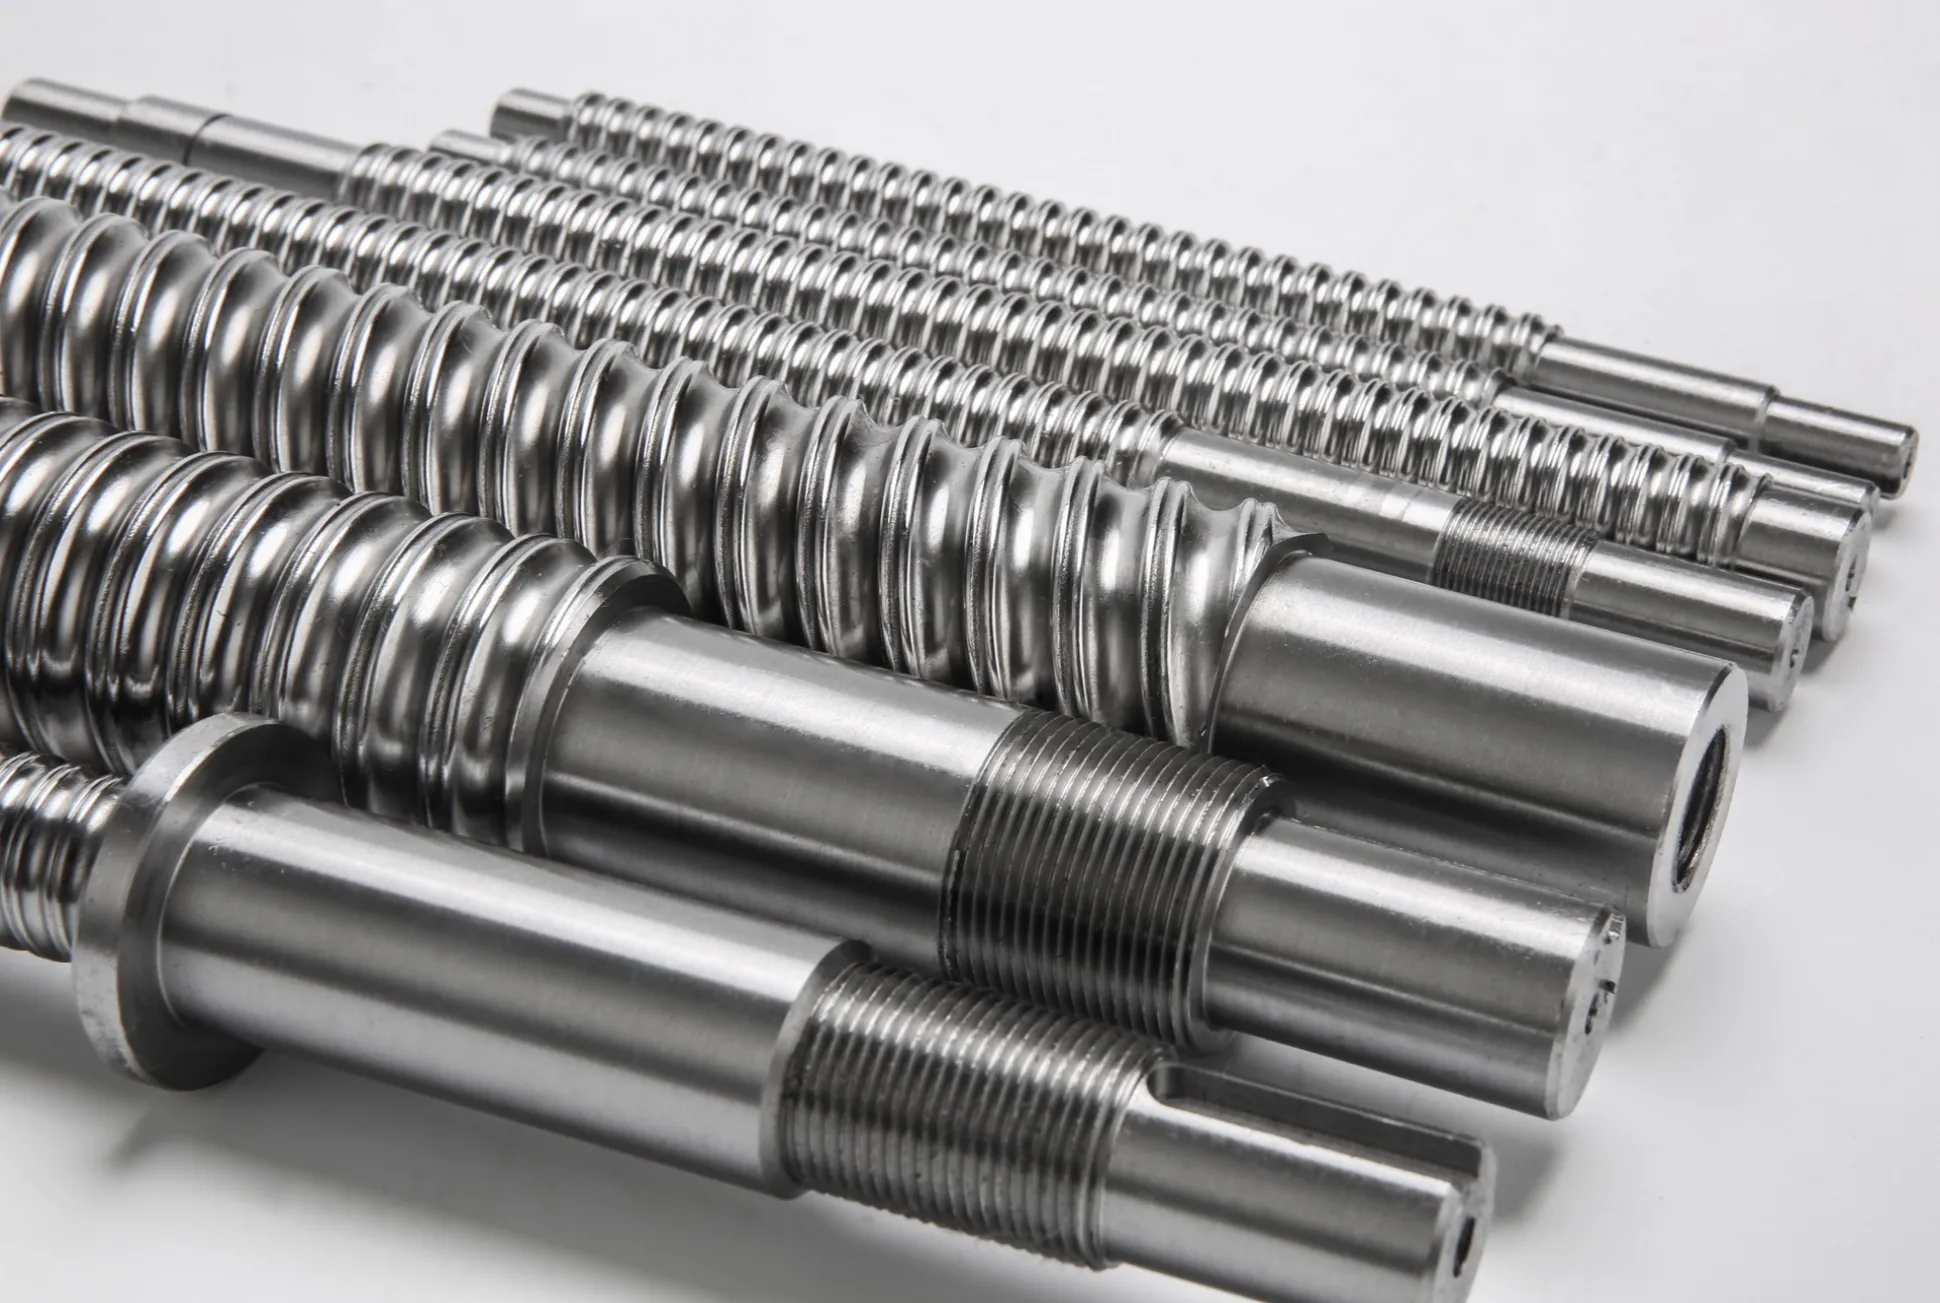
丝杠轴、轧制丝杆及制动丝杆等校直
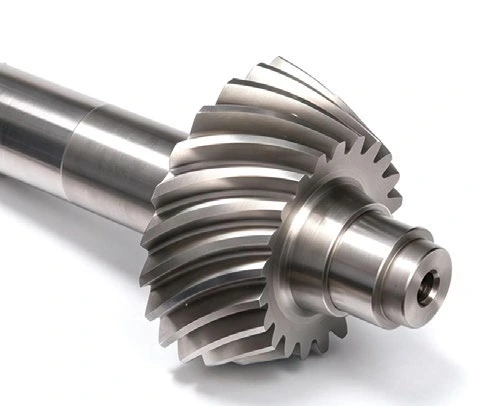
锥形齿轮轴的弯曲校正
新能源电机轴、工具电机轴与转子校直
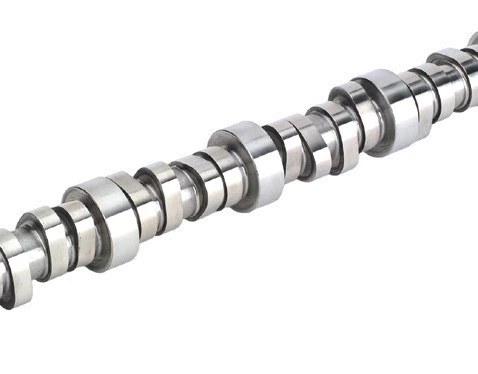
凸轮轴工件的检测与弯曲校正
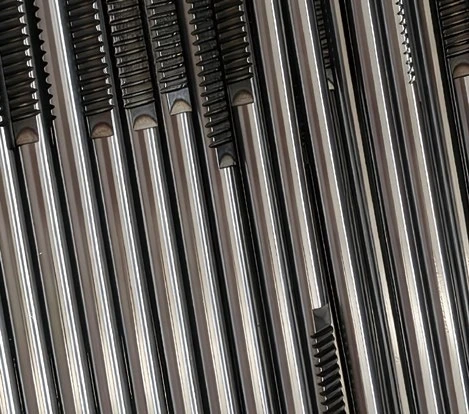
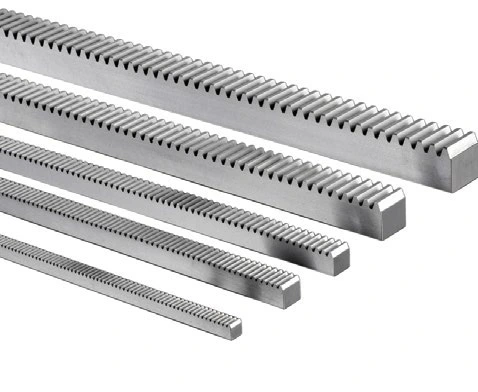
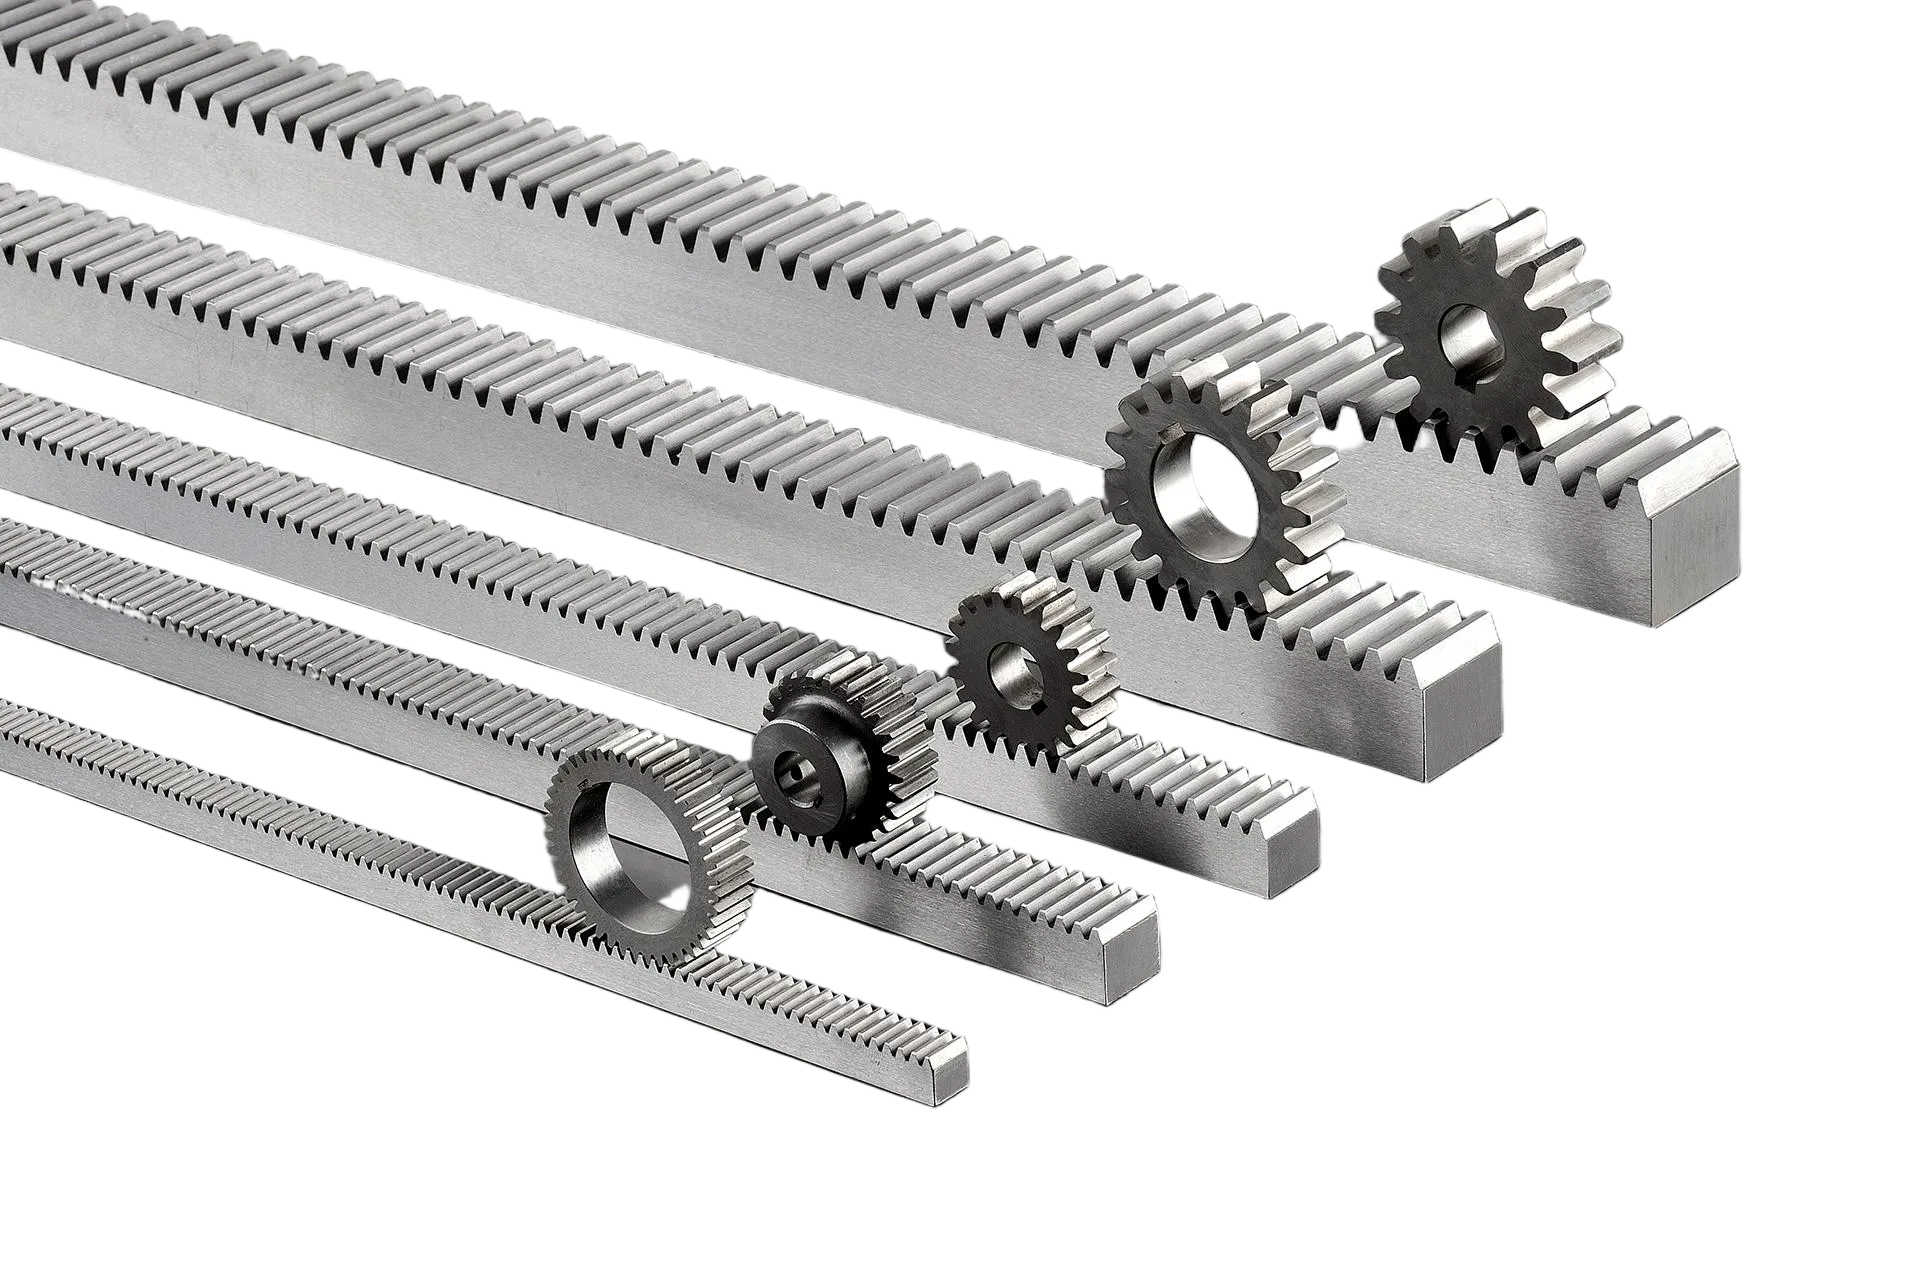
HPS、MSG、P、DP、RP、VGR等齿条校直
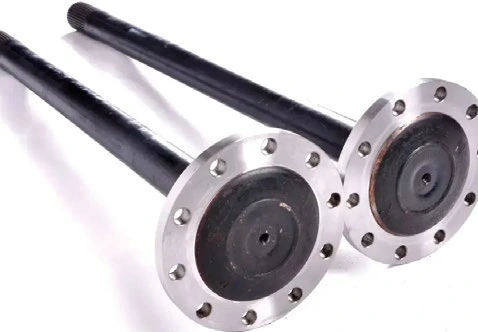
半轴工件的检测与弯曲校正
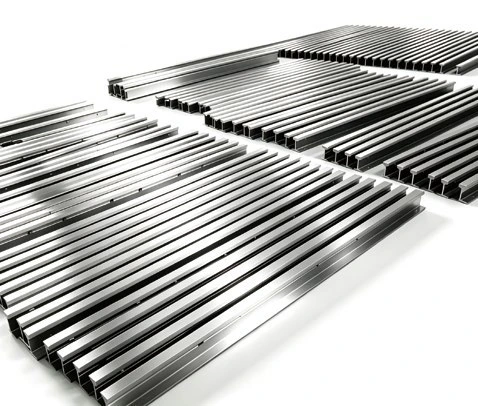
导轨弯曲与扭曲的测量和校正
按截面、长度与形变要求匹配校正方案
按外径、壁厚与高度选择校圆设备
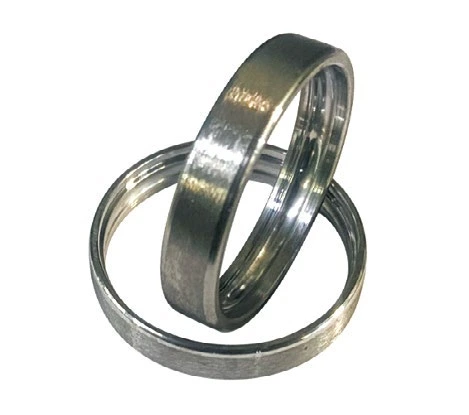
轴承环工件的圆度测量与校正
空心管、车桥、轴承保持架及其他工件,可提供图纸、来料形变、目标精度与节拍要求,由瑞铭评估设备配置。
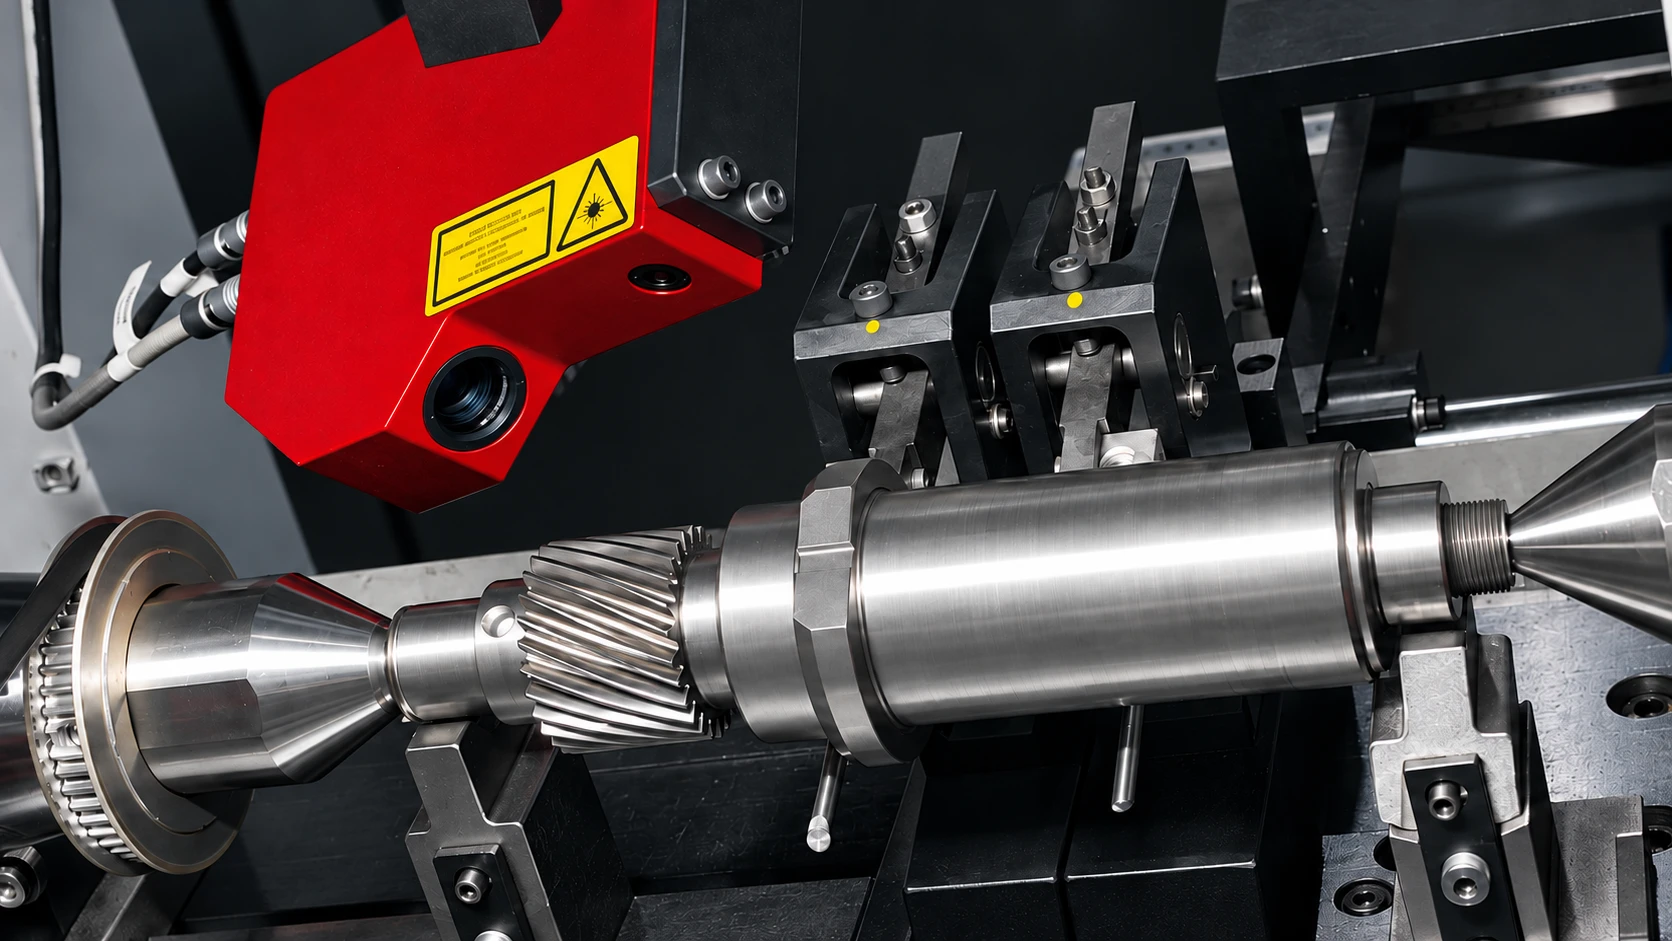
DEFORMATION MEASUREMENT & SIGNAL FILTERING
工件表面的毛刺、磕碰和光洁度差异,会干扰形变测量。瑞铭通过传感器采集、数字滤波与数据分析,降低这些因素造成的假性形变影响。
针对轴类、导轨和圆环类工件,系统对弯曲量、扭曲量及圆度数据进行处理,构建测量曲线,为后续校正提供可靠依据。
 图片暂时无法加载,您仍可阅读技术说明。
SELF-LEARNING & ADAPTIVE CORRECTION
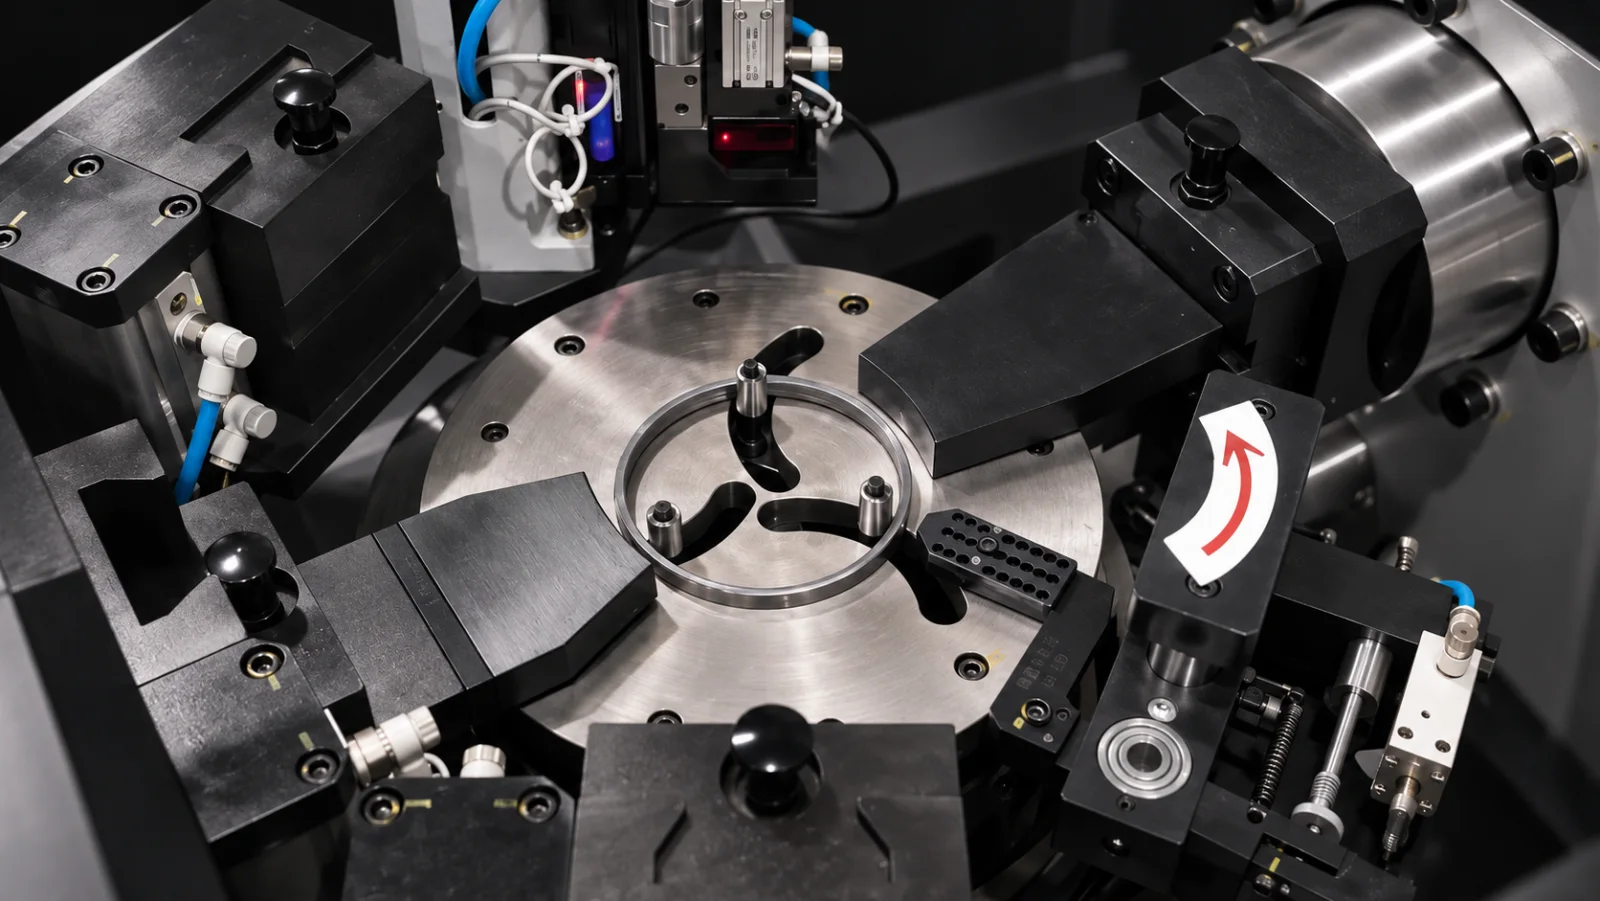
不同工件、不同部位的形变情况各不相同。瑞铭校正系统具备学习与自适应功能,可依据工件实际弯曲度与扭曲度自动调整校正参数,提高校正精度与效率。
根据工件的形变特点与加工要求,可采用分段、二维、多维空间及校扭等校正方式,并匹配连续快速点动或依次顺序校正。
 图片暂时无法加载,您仍可阅读技术说明。
SERVO-ELECTRIC CORRECTION
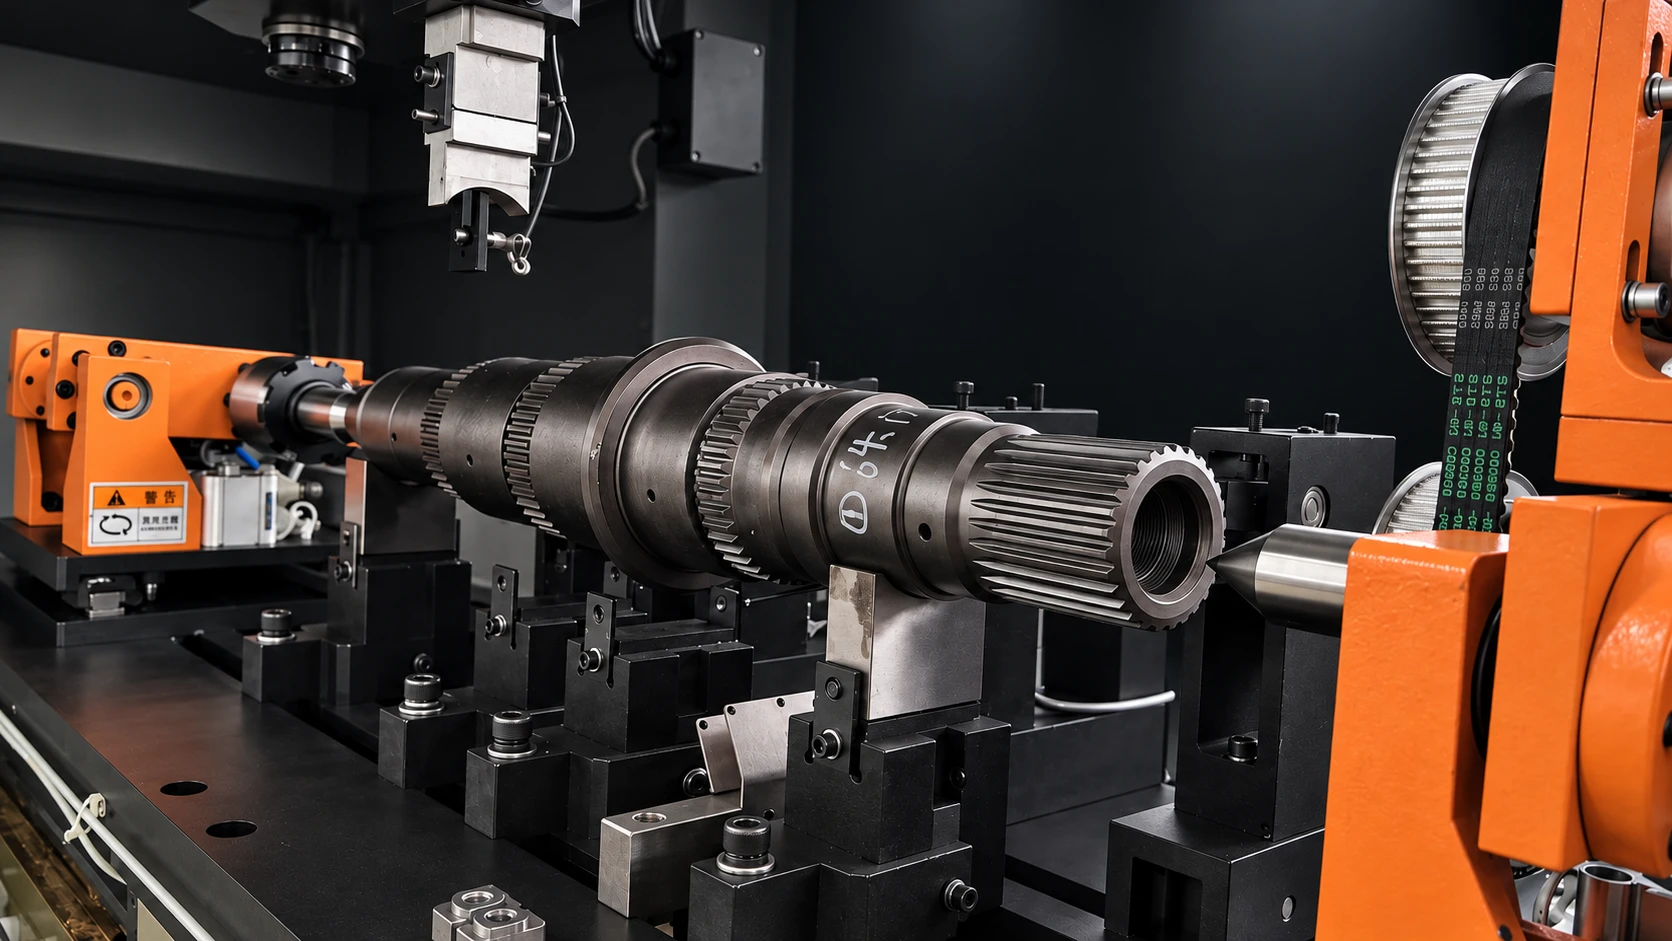
瑞铭采用伺服电机提供动力,通过高精度丝杠传递校正力,将无液压校正方案应用于300吨以内机型,兼顾节能、降噪、运行速度与控制精度。
对于300吨以上的大吨位需求,可匹配液压动力方案,根据工件所需校正力与加工要求确定设备配置。
 图片暂时无法加载,您仍可阅读技术说明。
MULTIPLE RAMS & SWITCHABLE WORKPIECE DRIVES
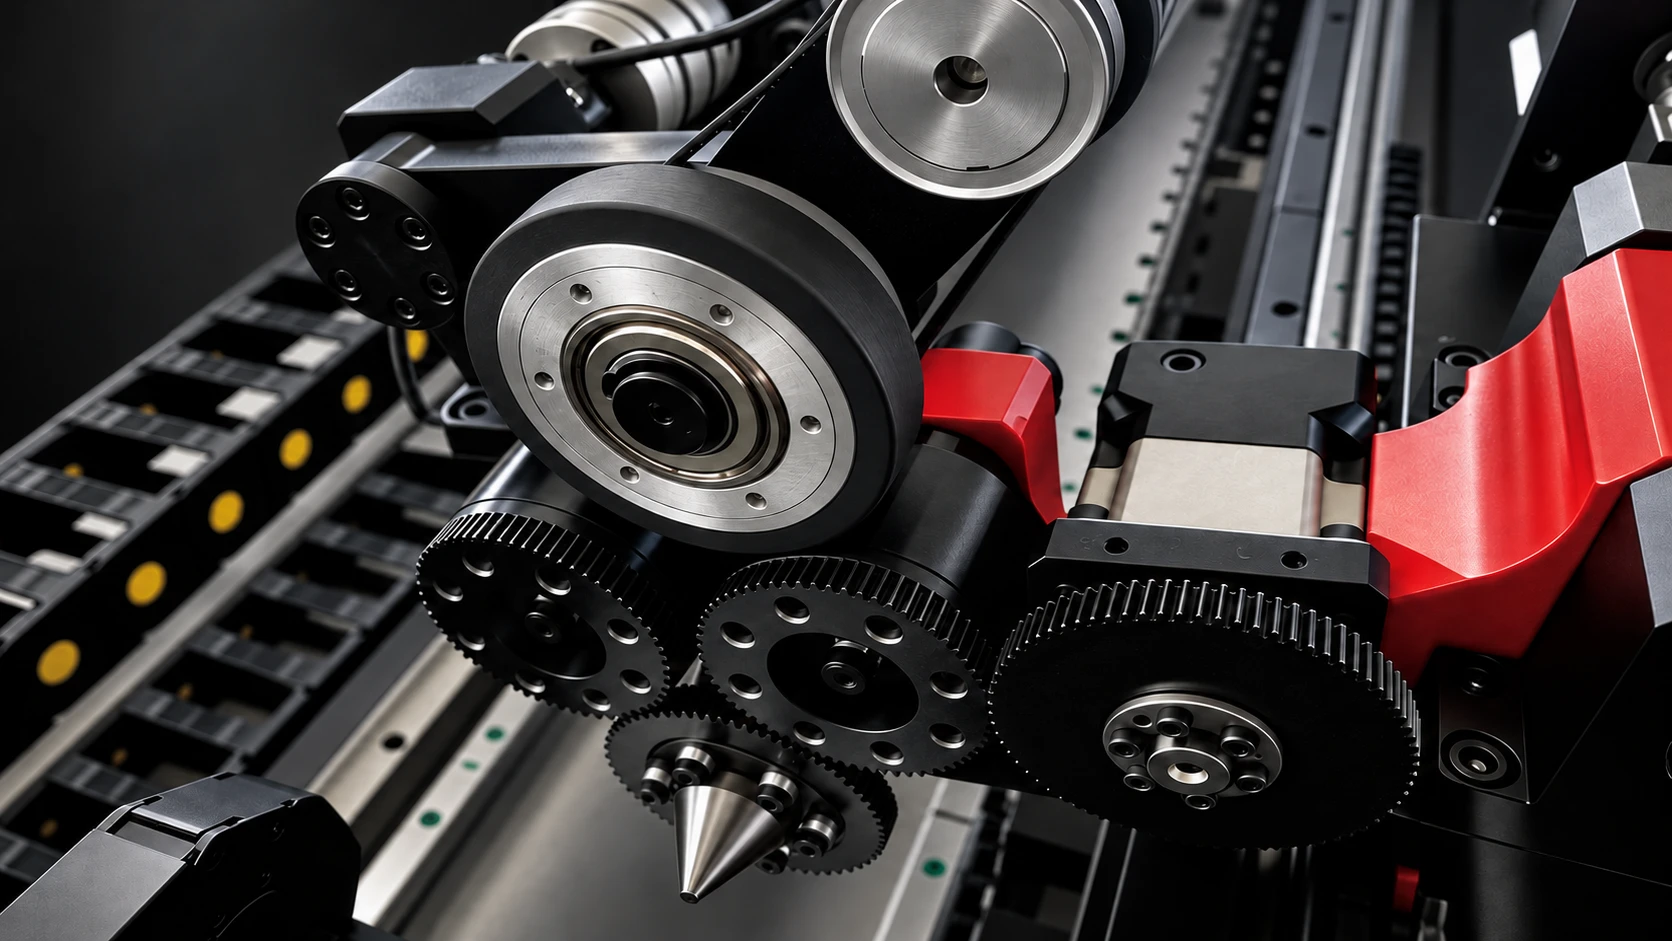
针对不同工件及不同校正部位,瑞铭提供双压头、多压头机构,并可根据工件长度调整机构配置,适应不同尺寸规格的加工需求。
顶托一体机构支持顶针与滚轮驱动切换。压头配置与工件驱动方式分别按加工要求确定,使校正机构与实际工件相匹配。
 图片暂时无法加载,您仍可阅读技术说明。
GEAR MESHING RUNOUT MEASUREMENT & CORRECTION
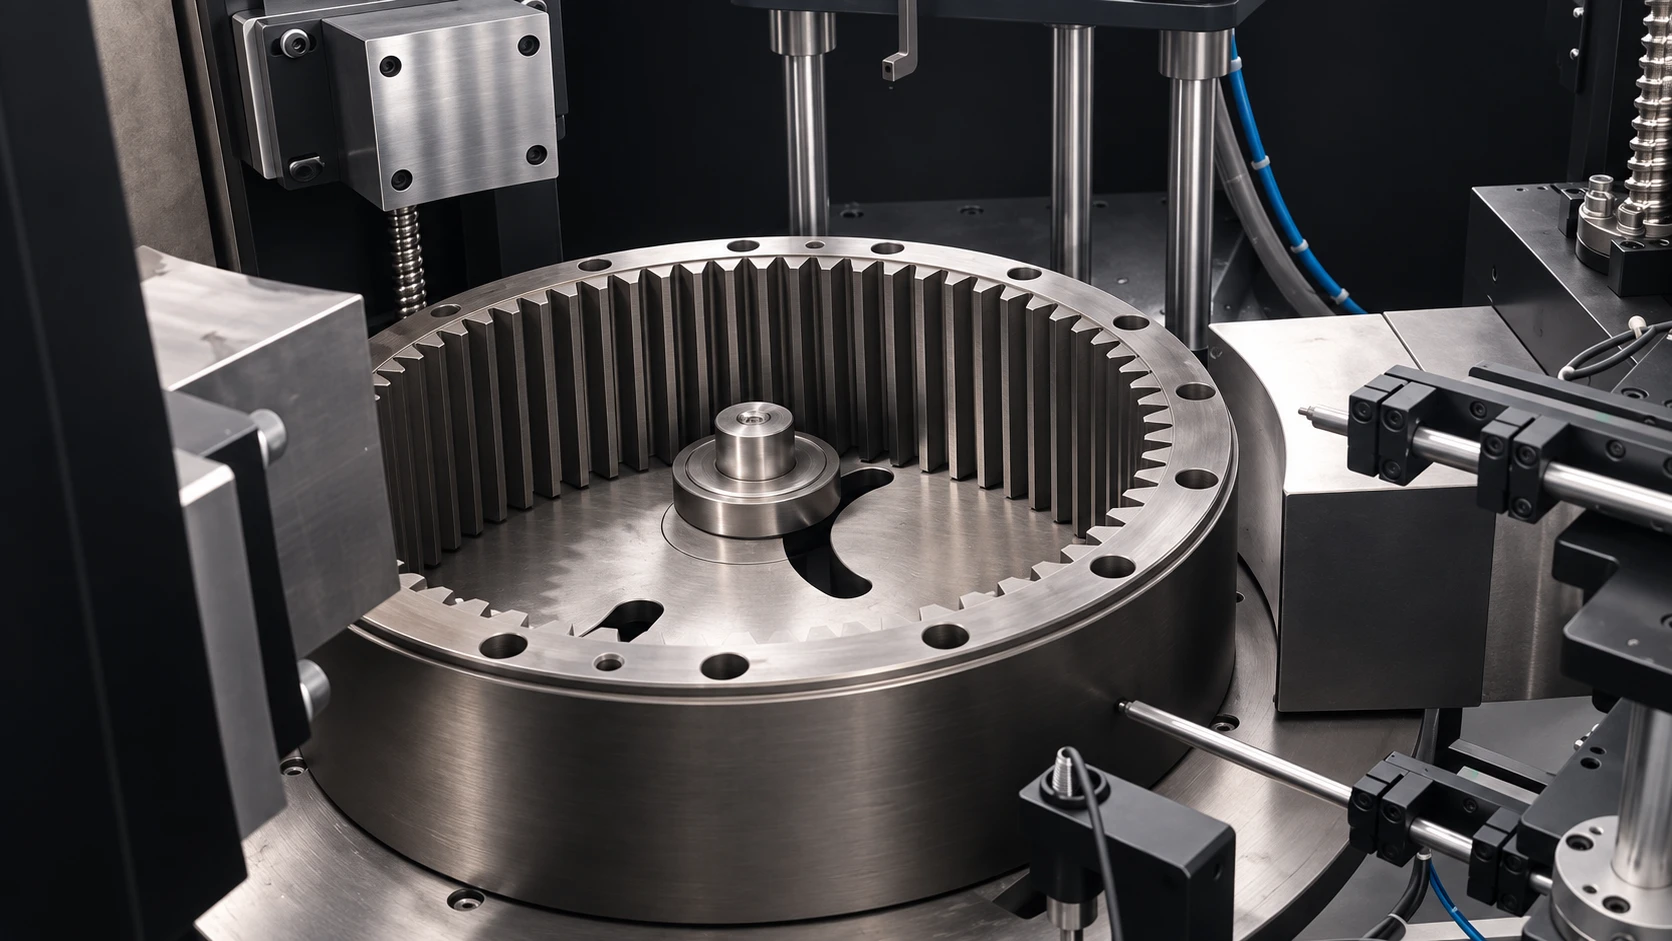
针对有啮合跳动要求的齿轮工件,瑞铭可采用激光位移传感器检测啮合跳动,并依据检测结果进行校正,以齿轮啮合跳动作为判定标准。
 图片暂时无法加载,您仍可阅读技术说明。
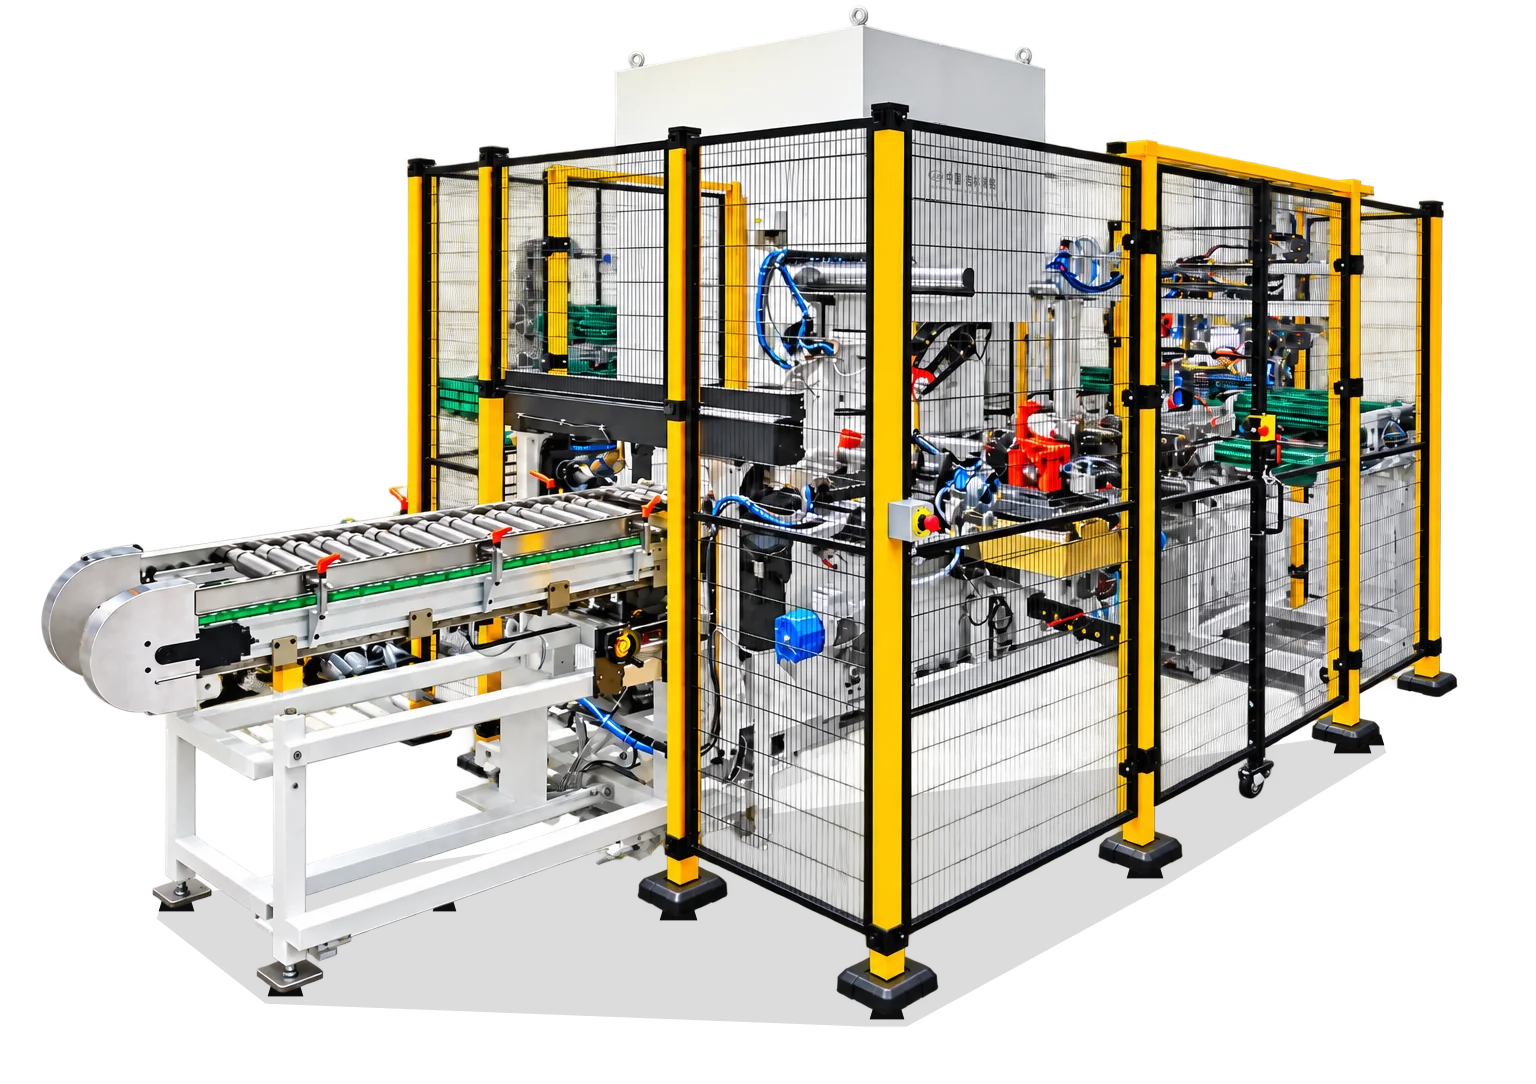
面向新能源电机轴的校直加工
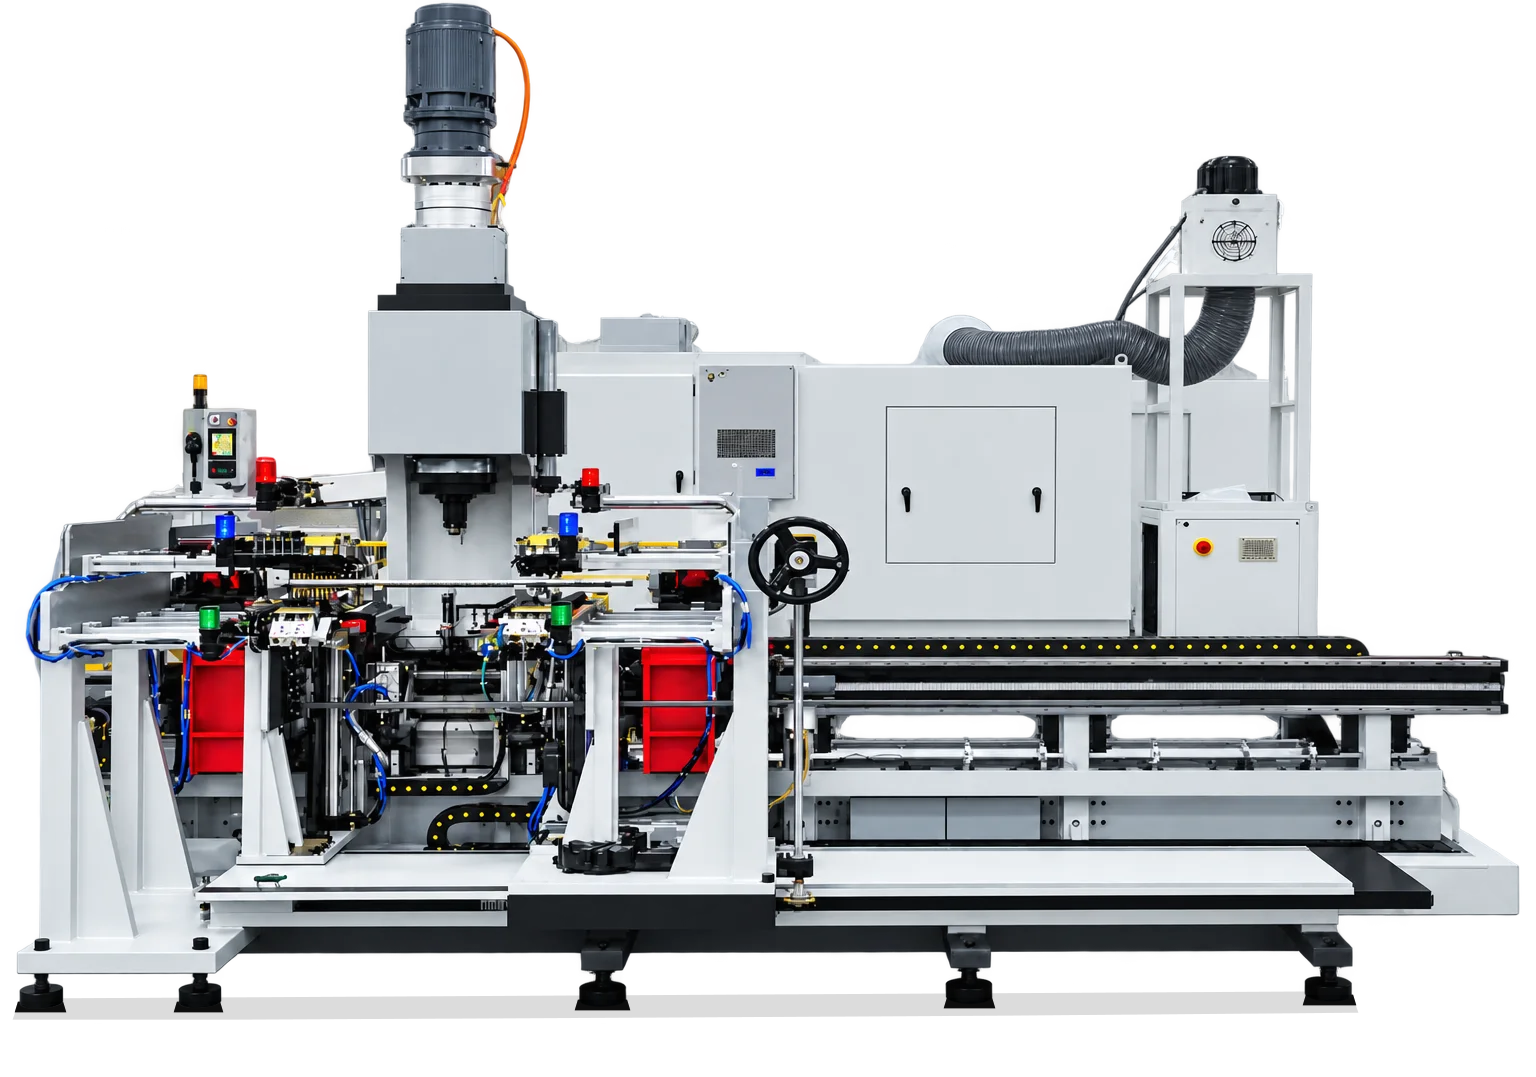
面向丝杠轴的校直加工
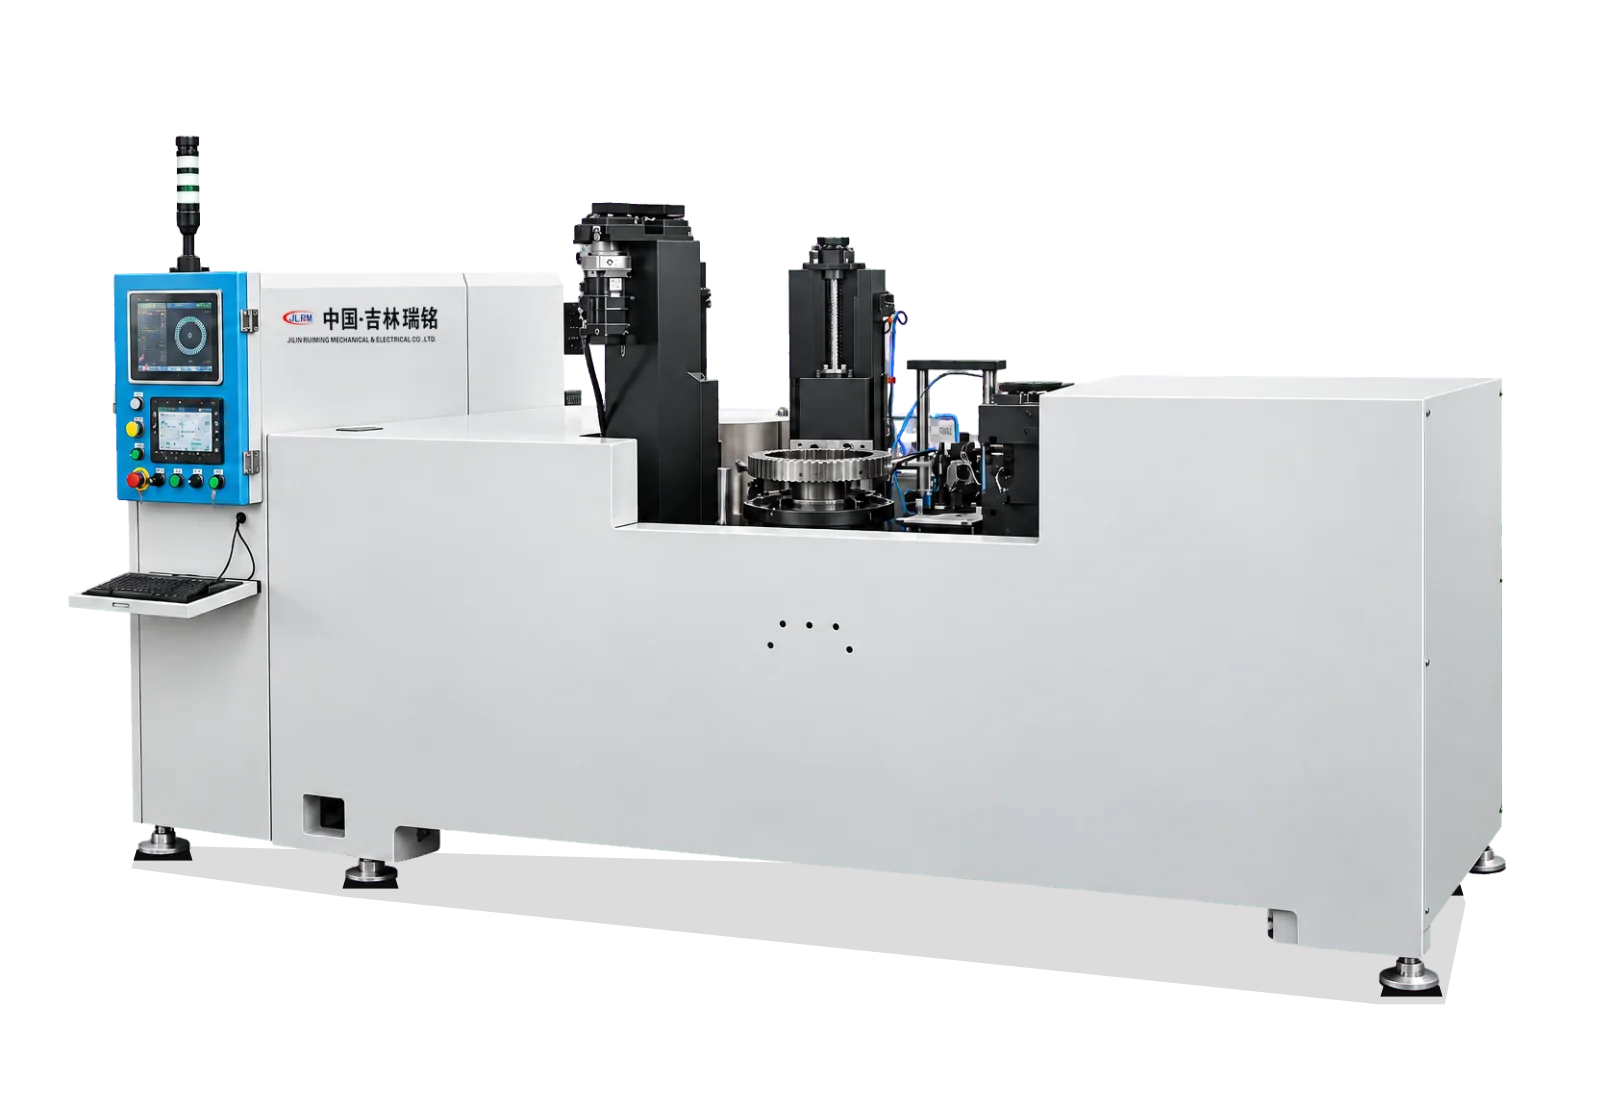
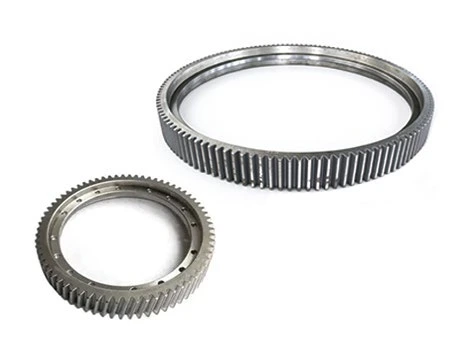
面向齿圈的校圆加工
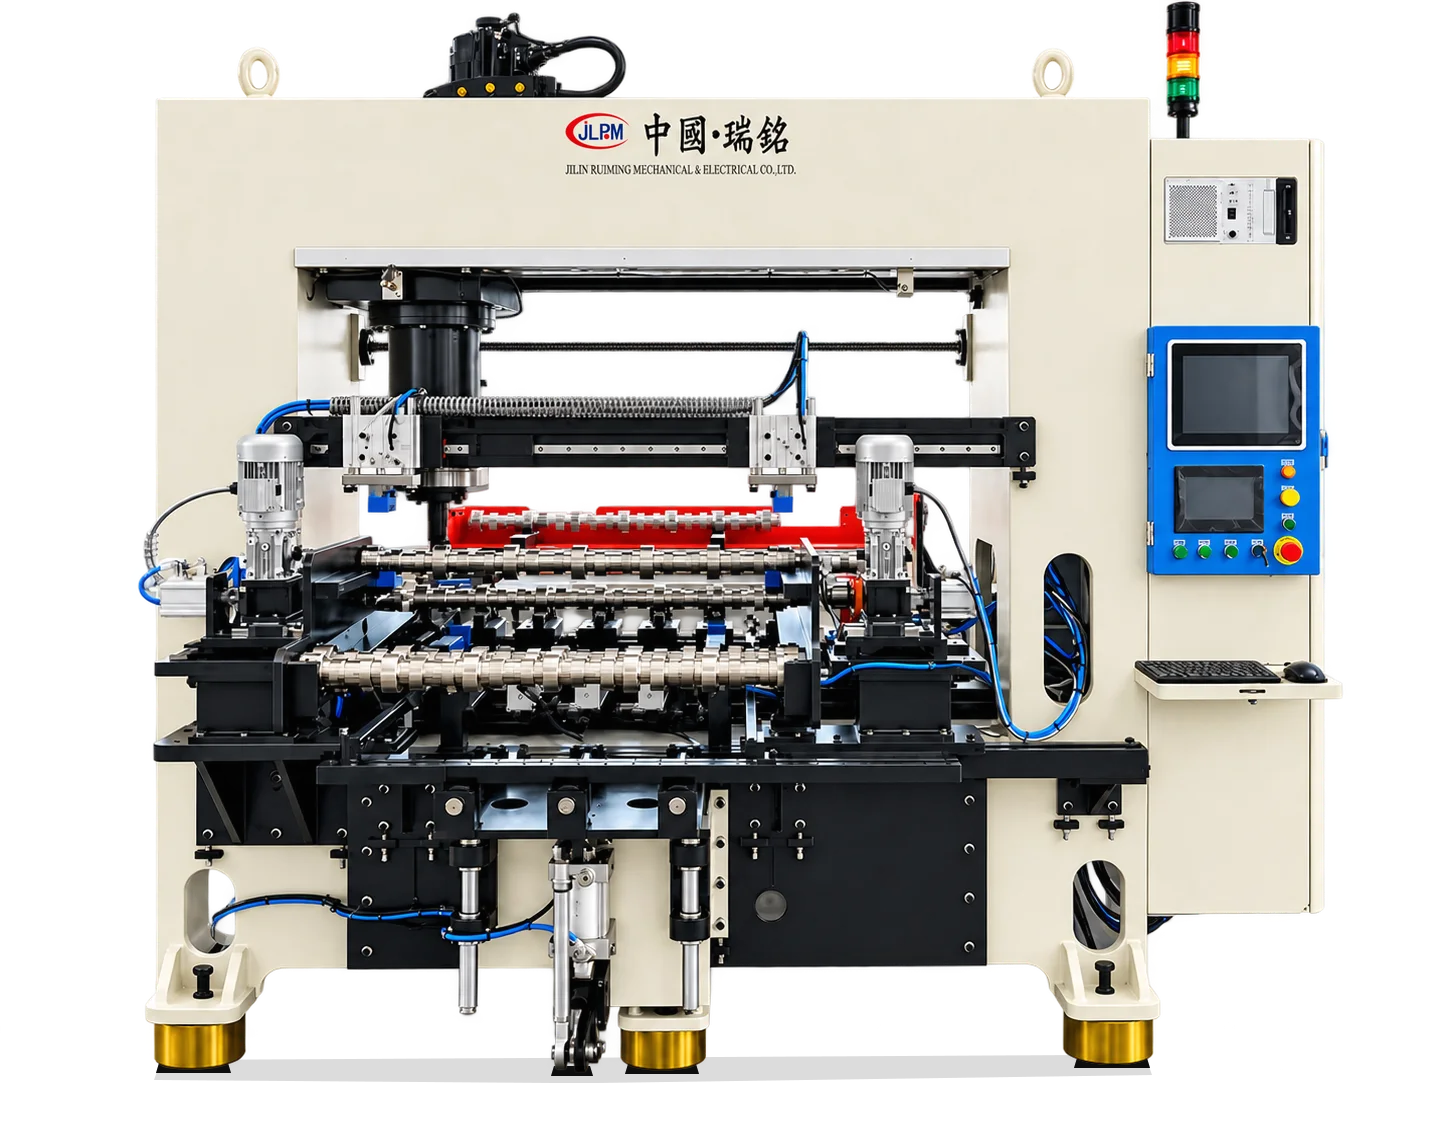
面向凸轮轴的校直加工
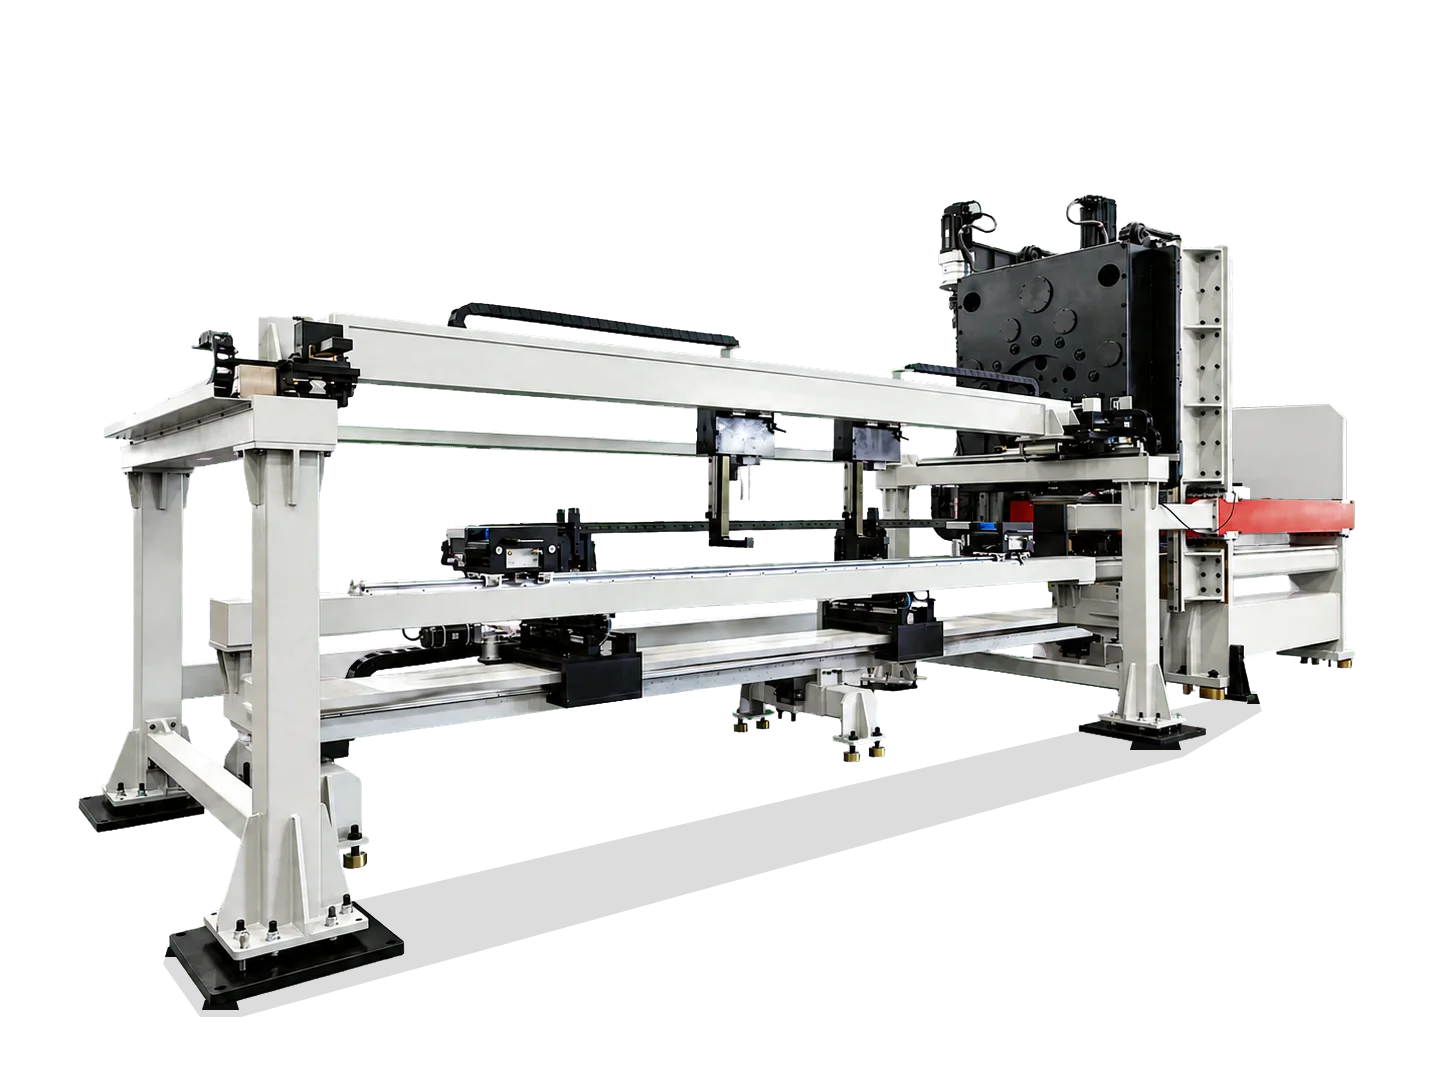
面向导轨的校直与校扭
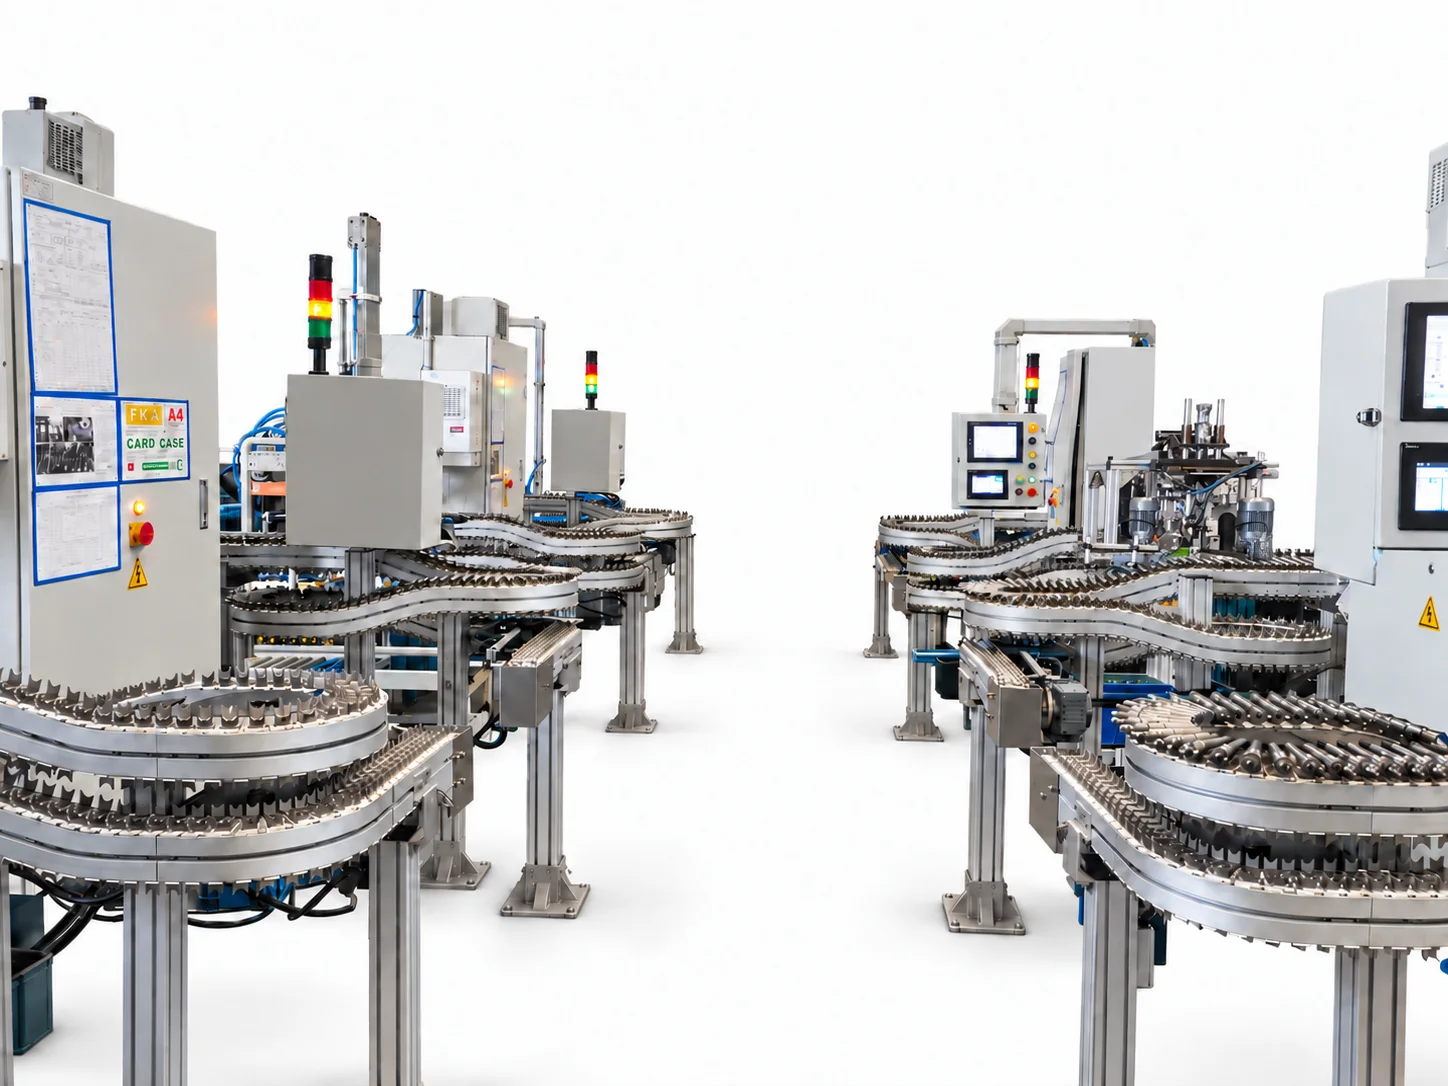
面向微型车变速箱轴的校直加工
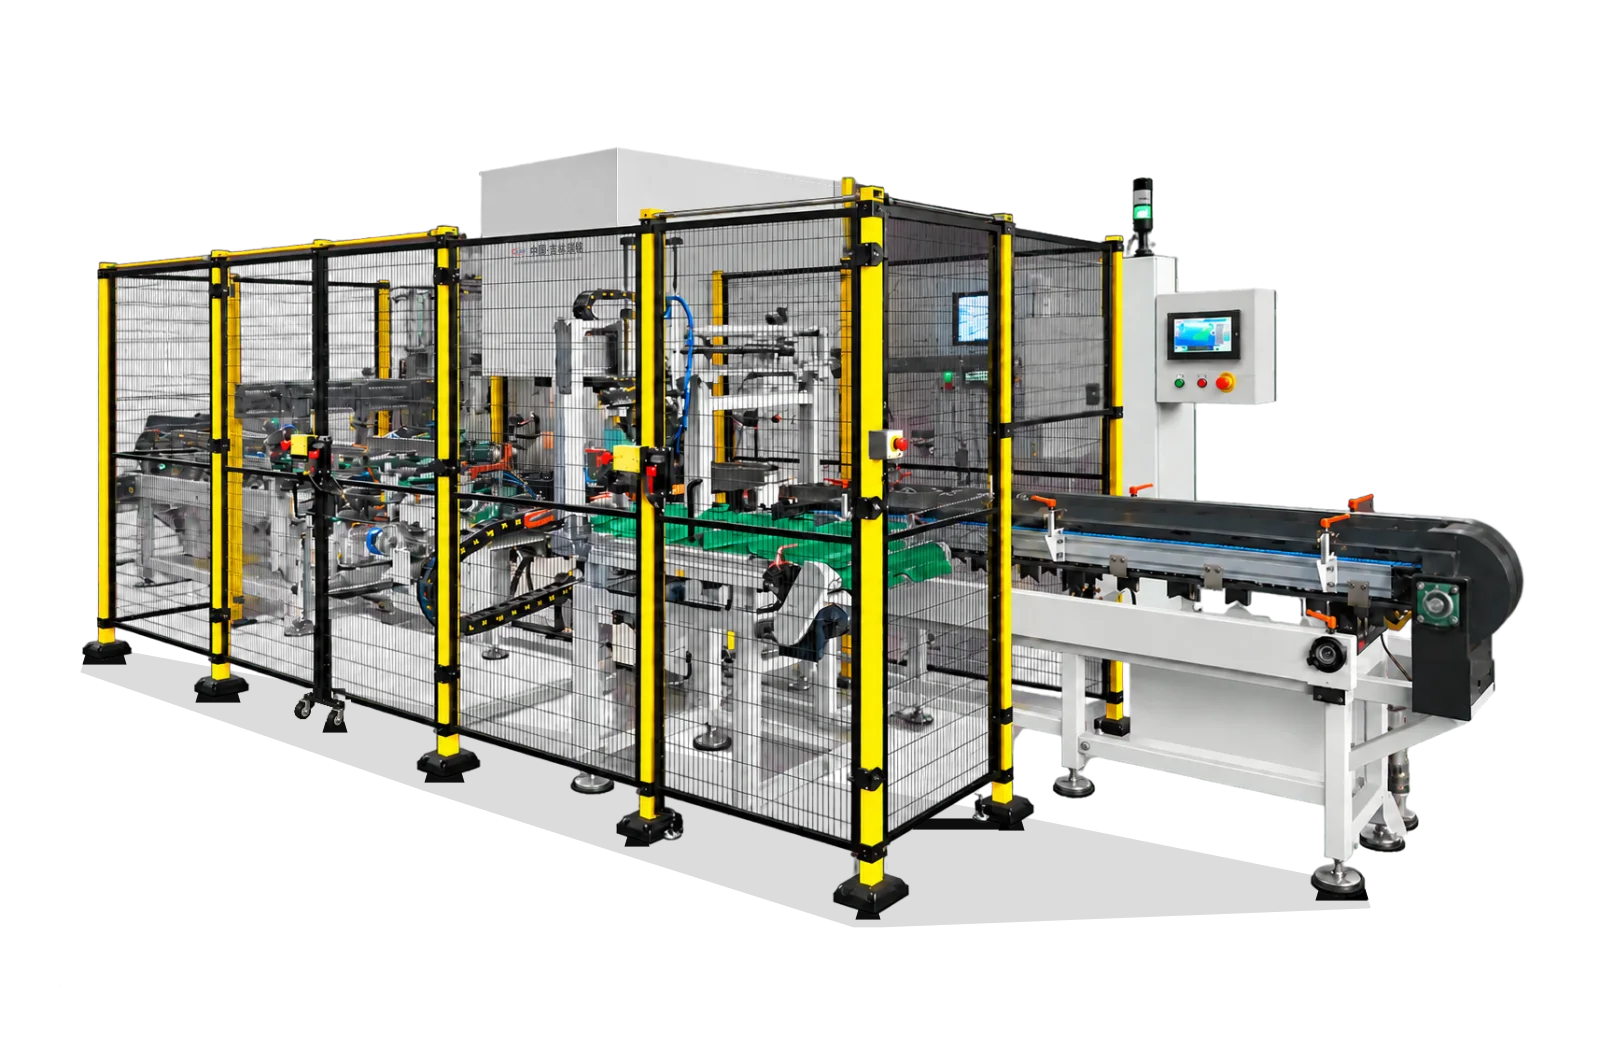
面向锥形齿轮轴的校直加工
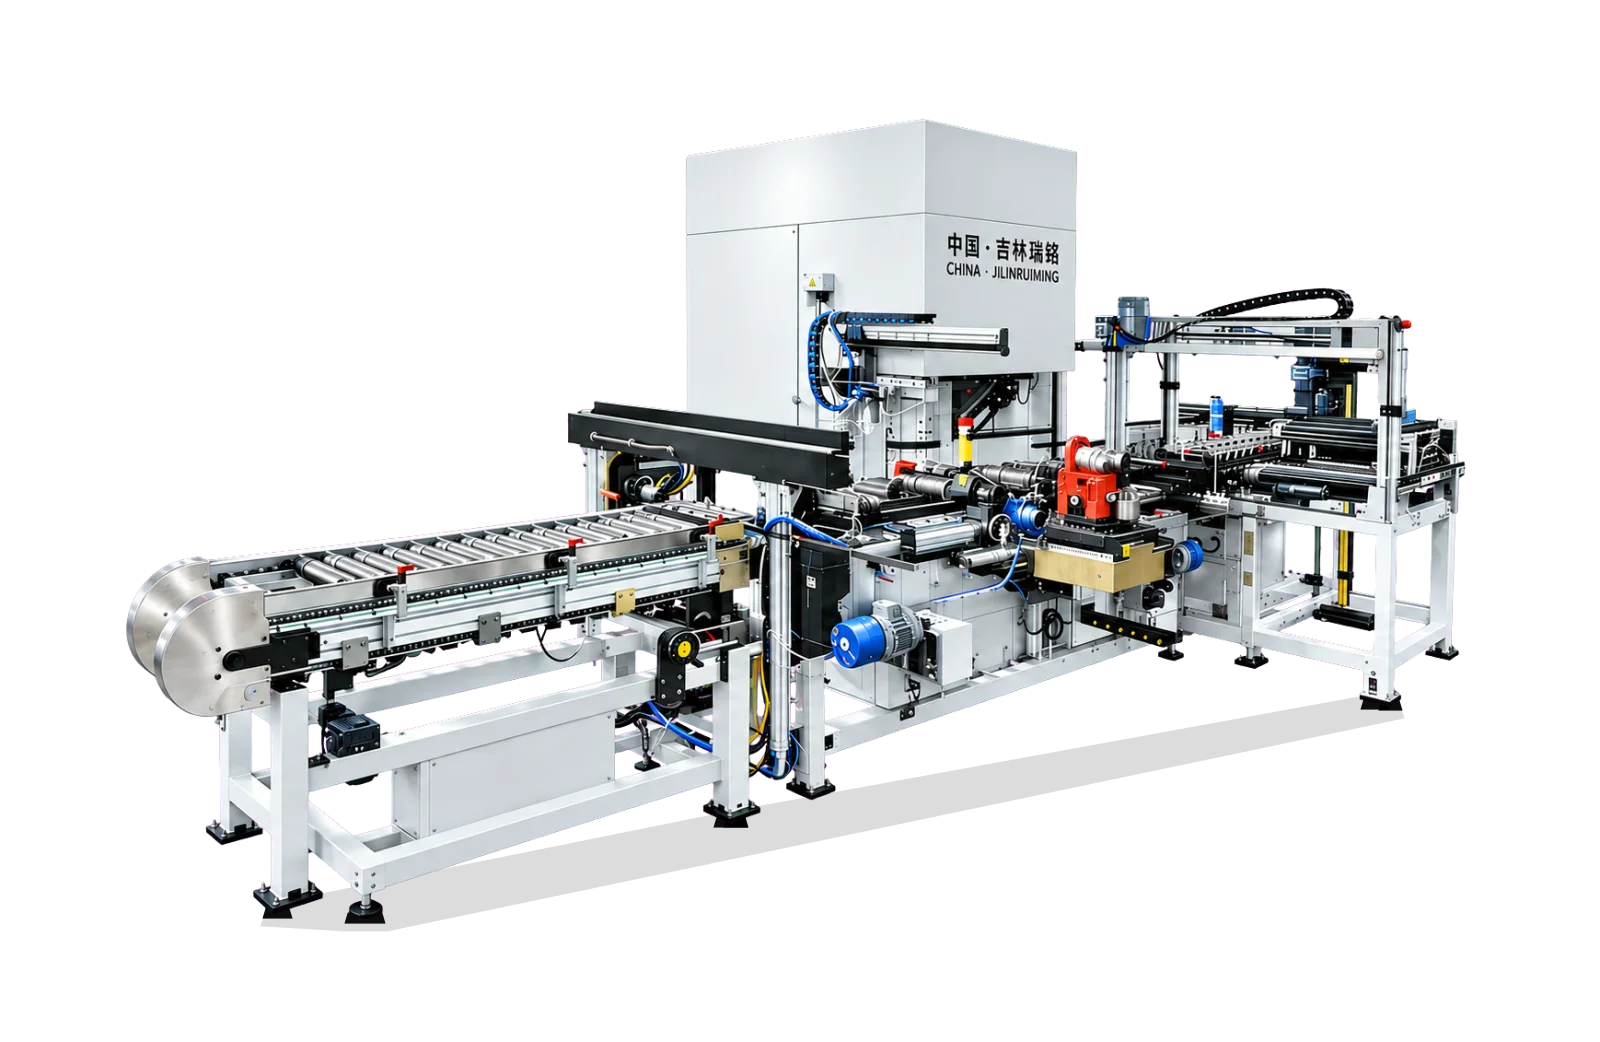
面向重卡车变速箱轴的校直加工
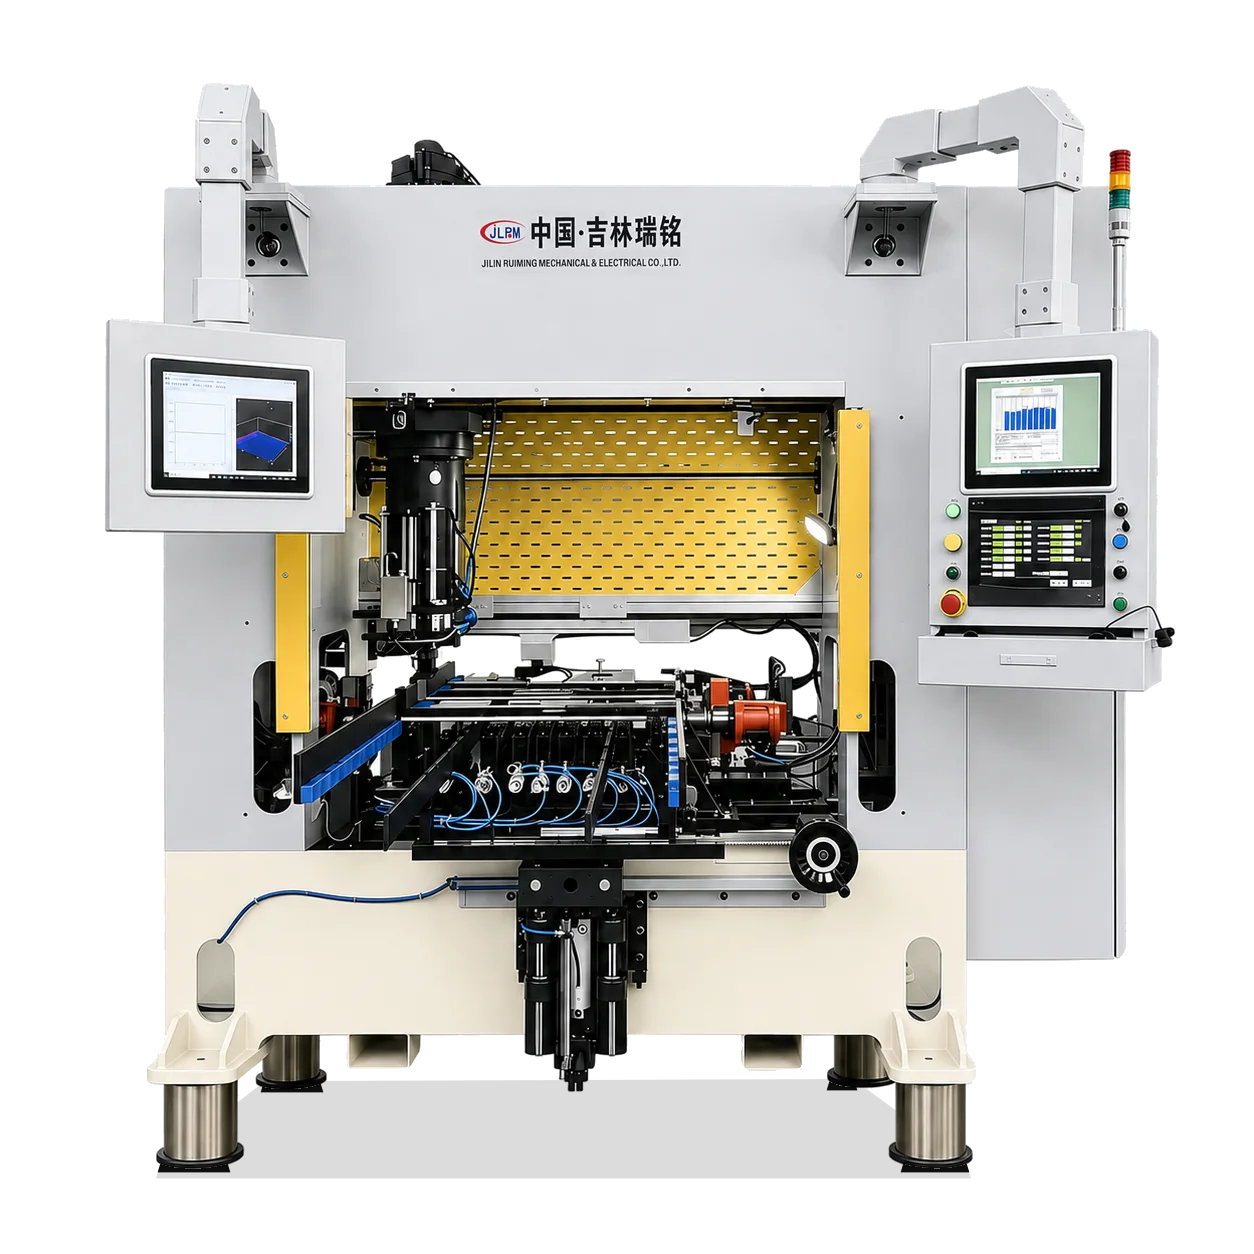
适用于 HPS、MSG、P、DP、RP、VGR 等转向器齿条
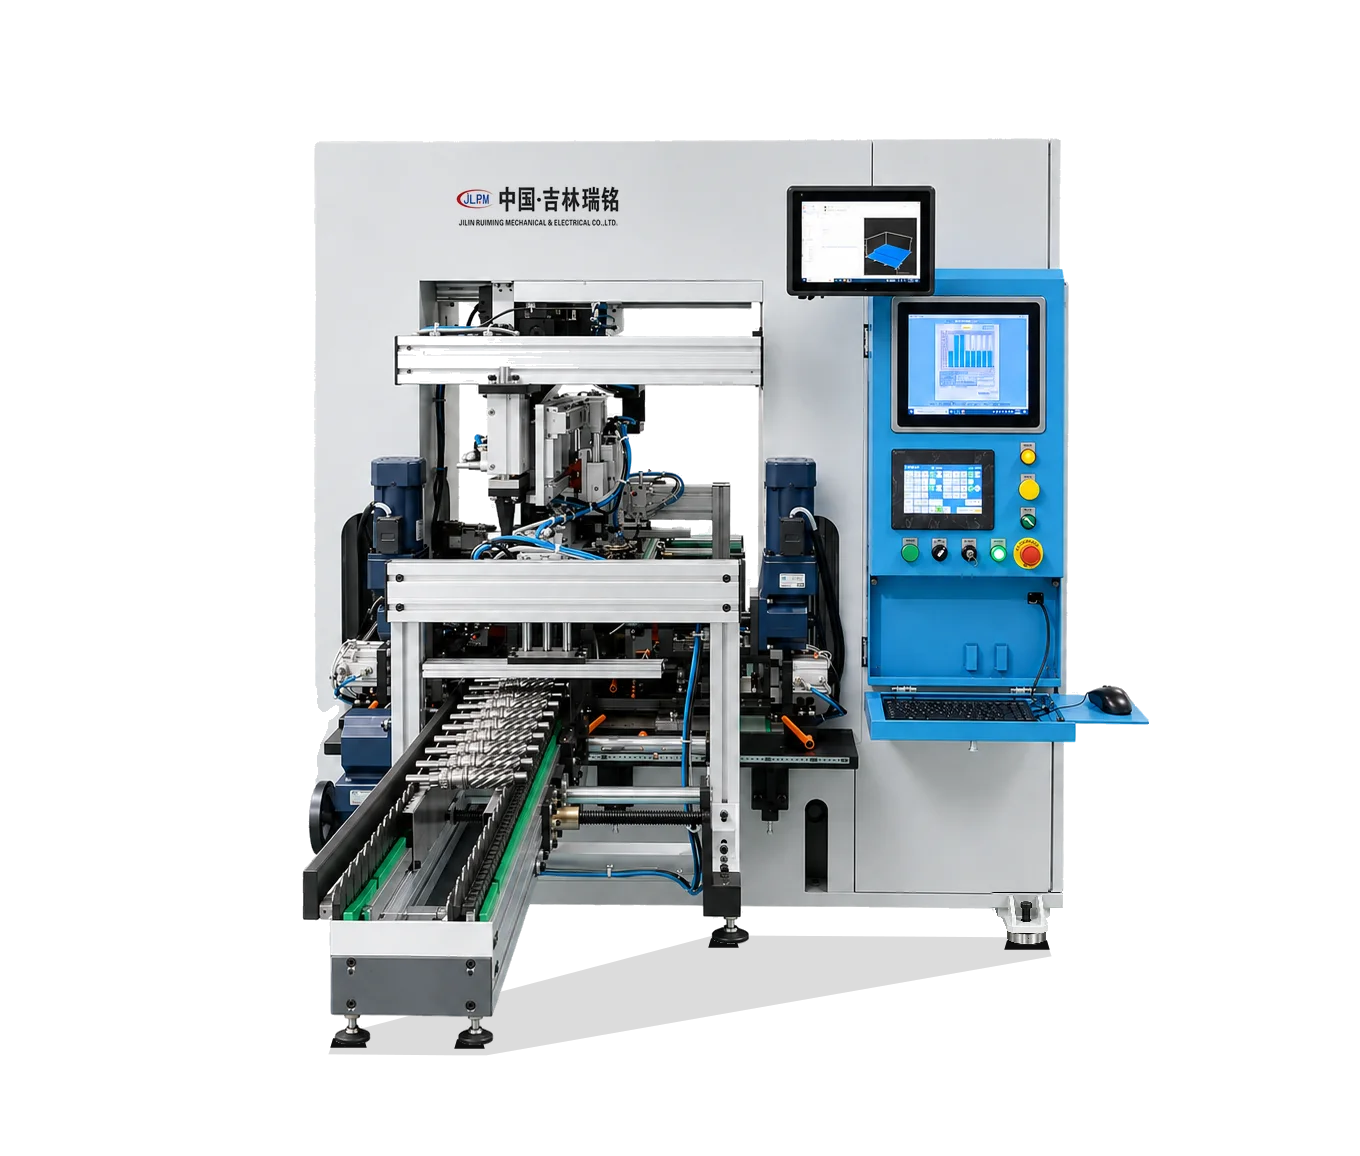
面向转向器齿轮轴的校直加工
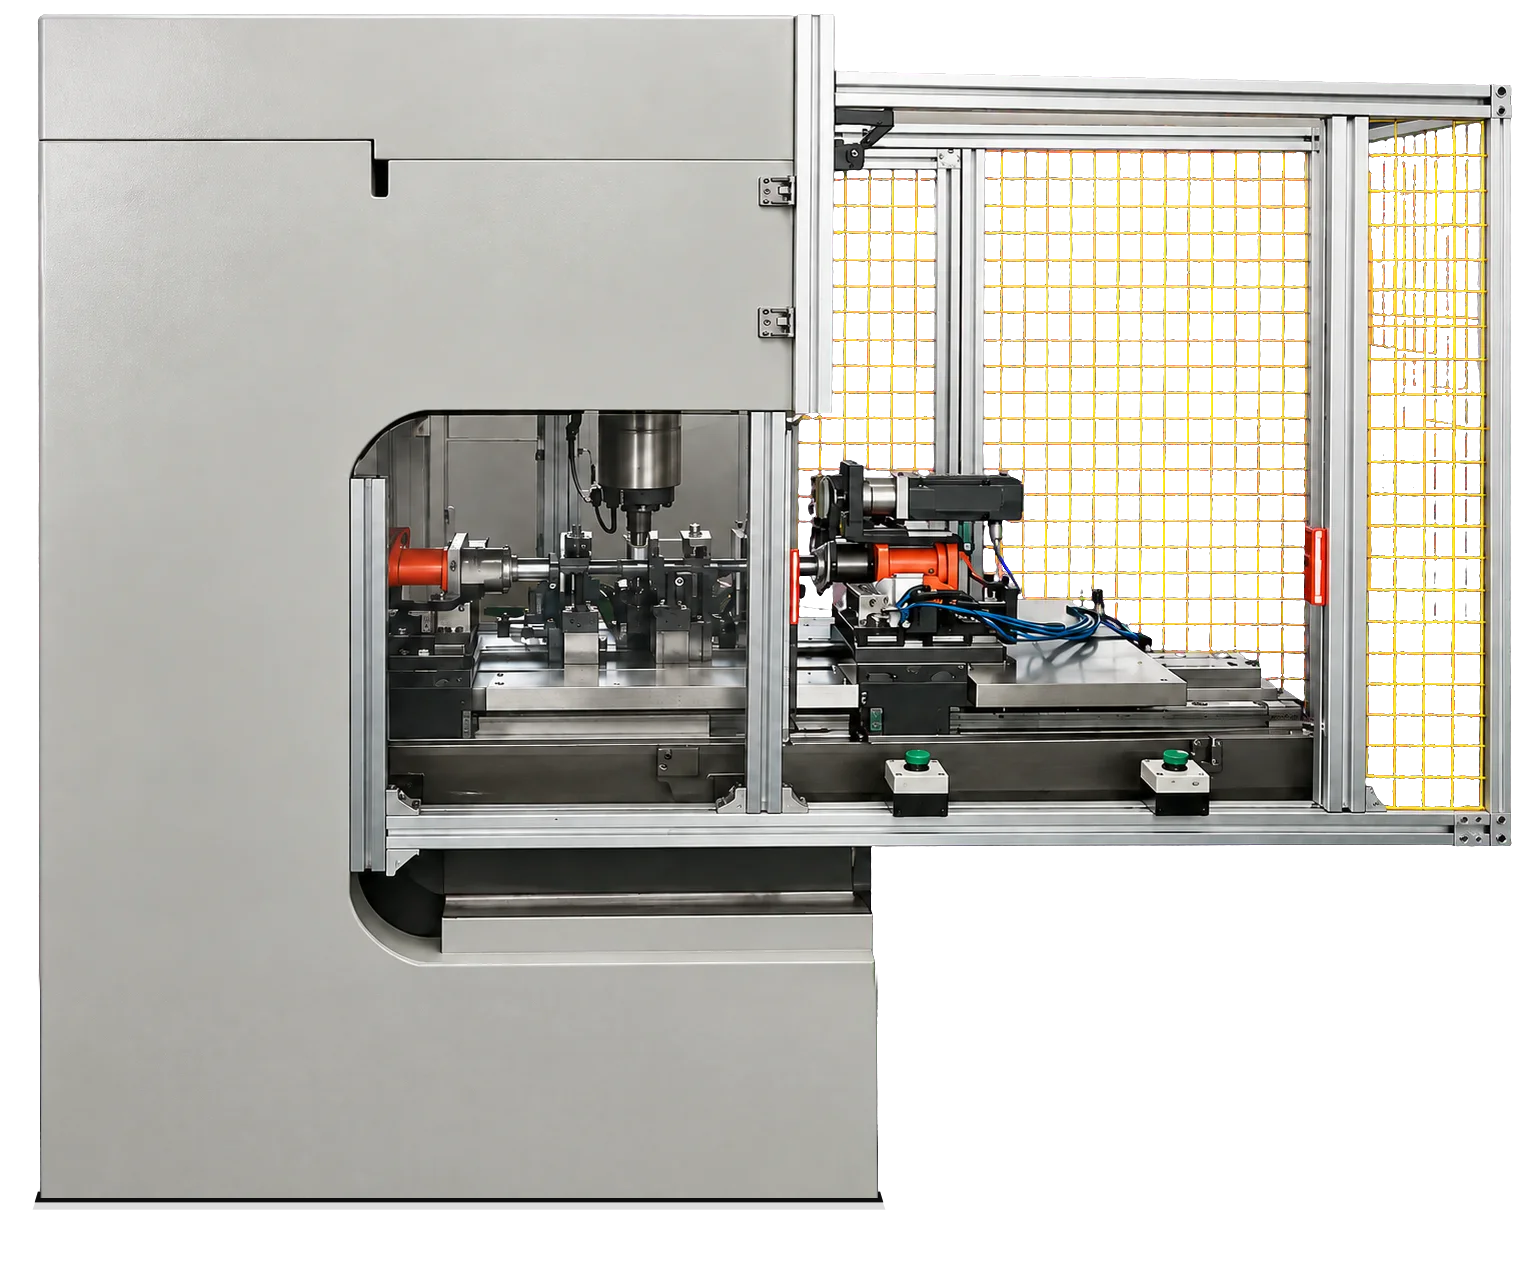
面向乘用车变速箱轴的校直加工
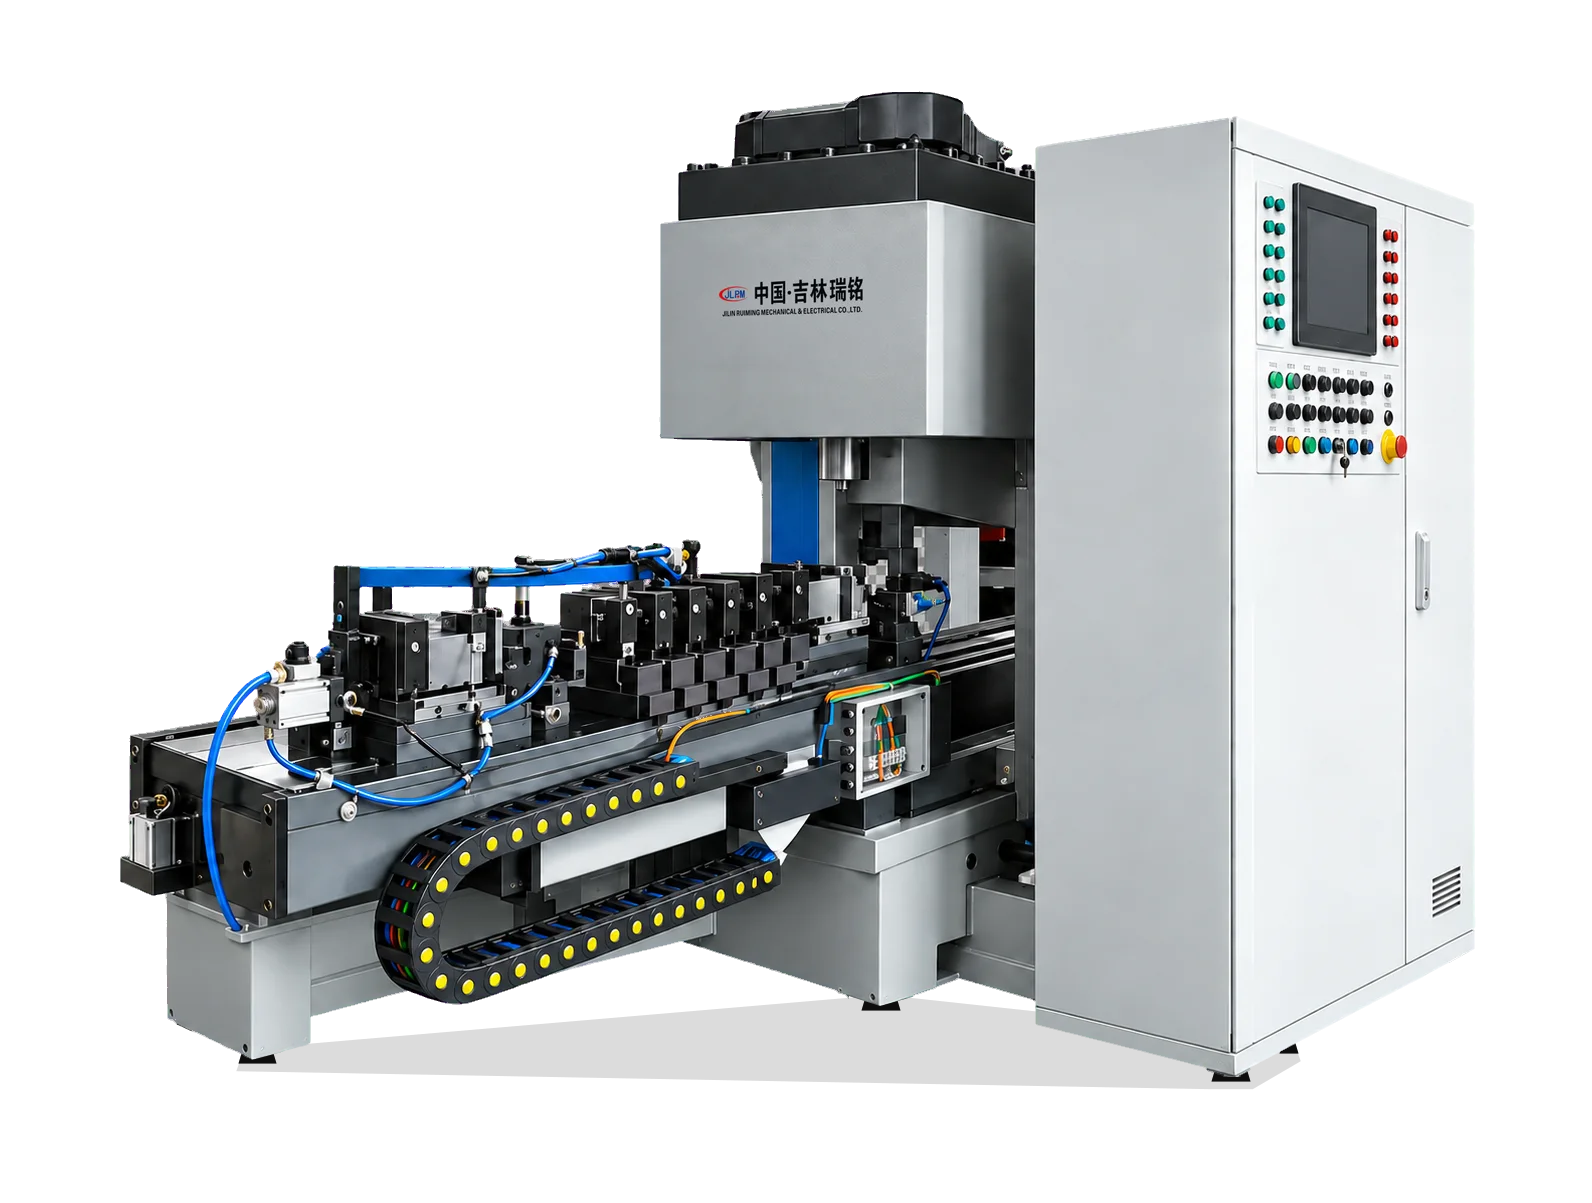
面向轻卡车变速箱轴的校直加工
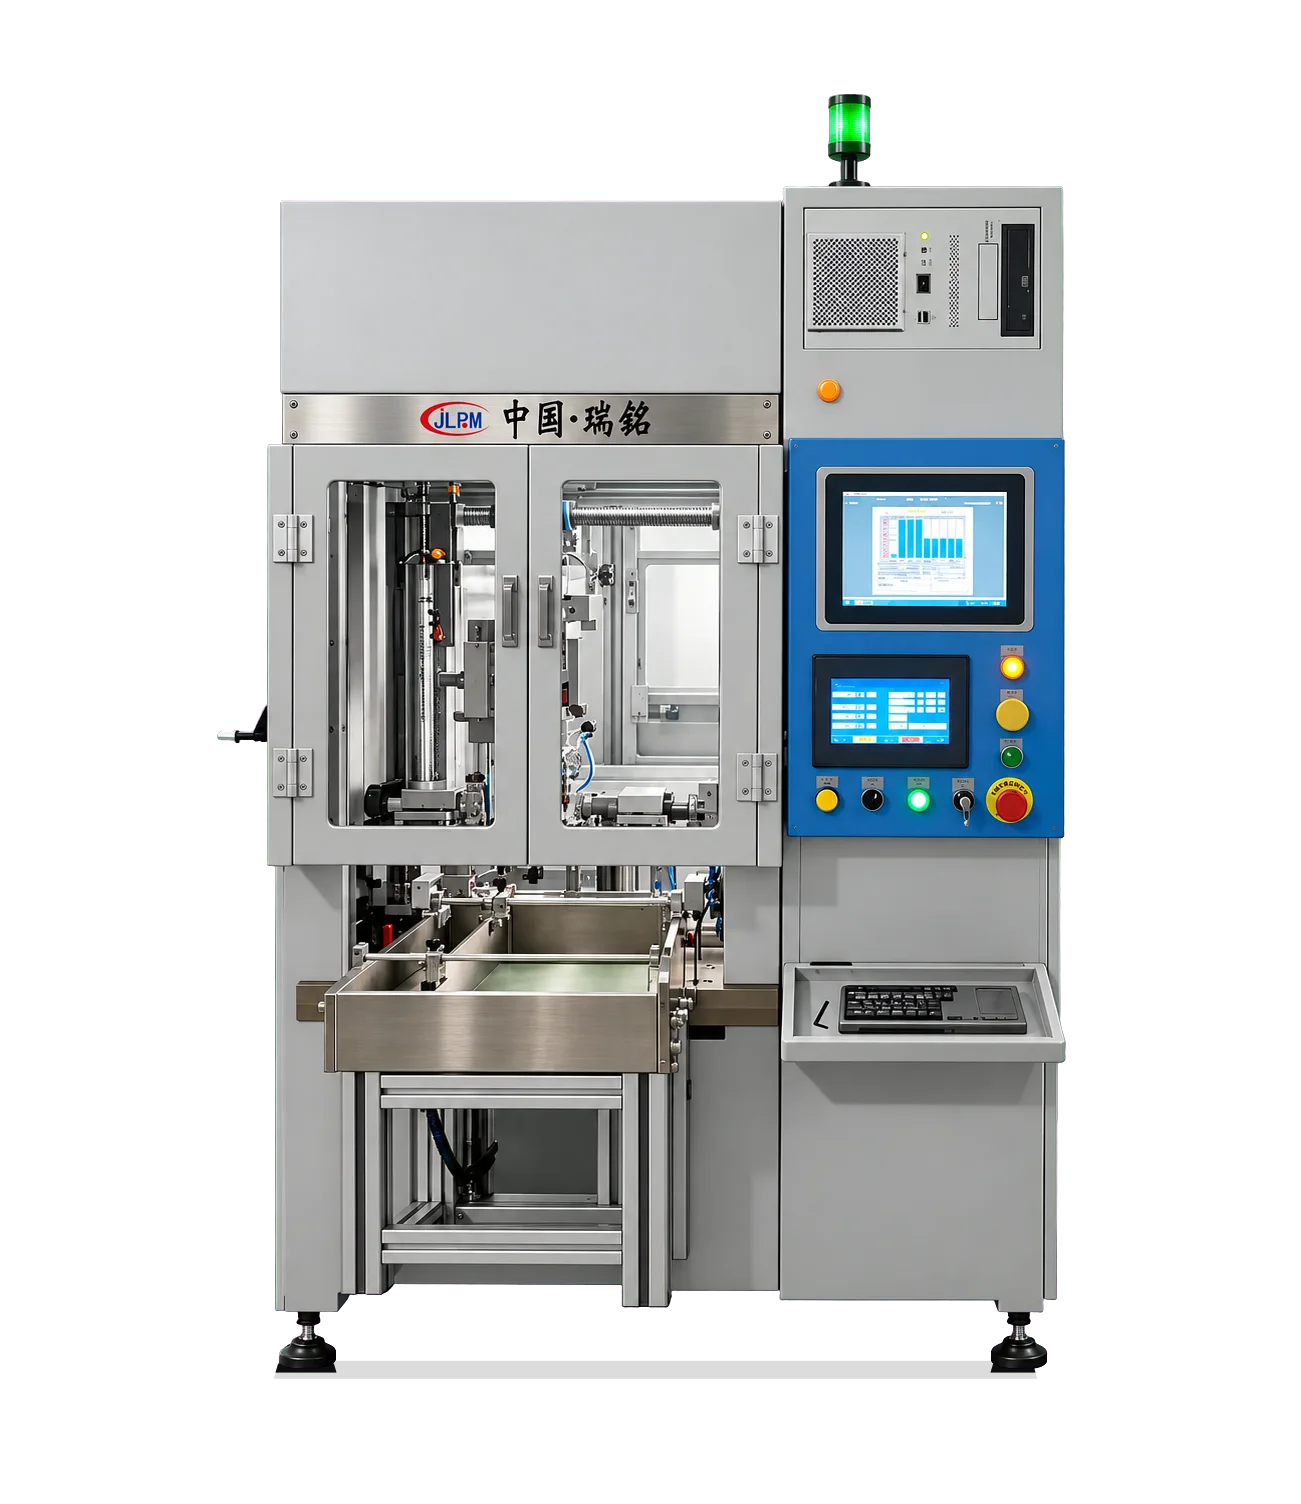
面向小型轧制丝杆的校直加工
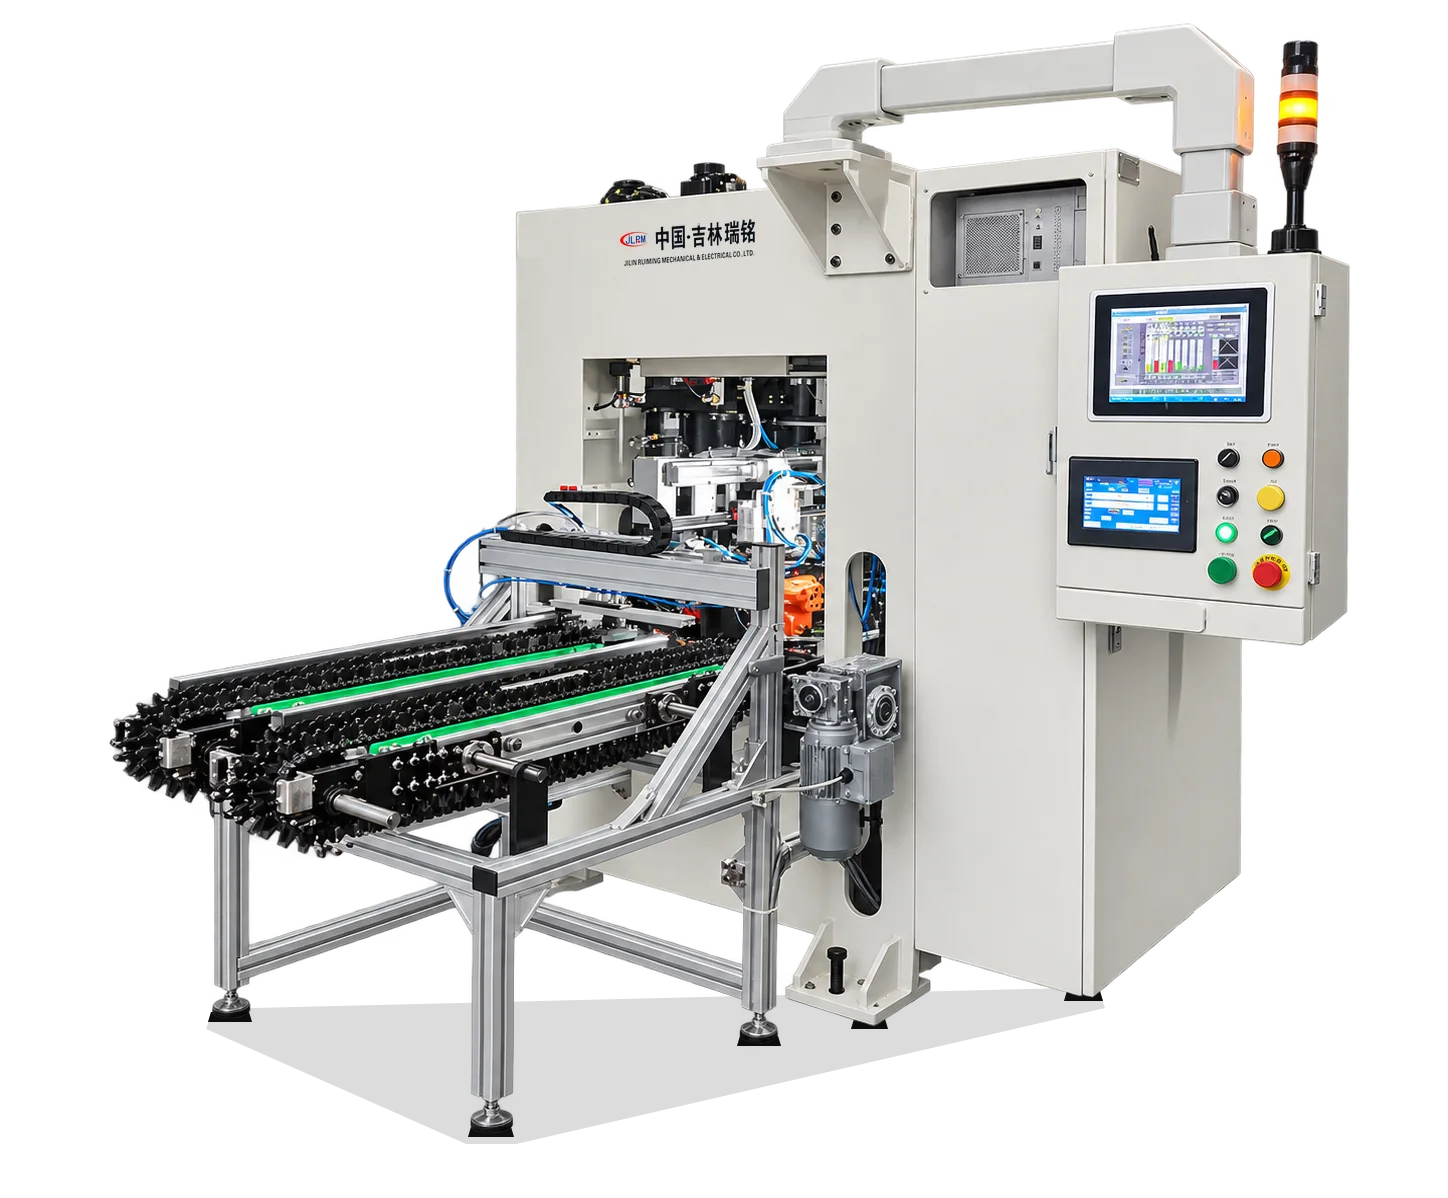
面向汽车制动丝杆的校直加工
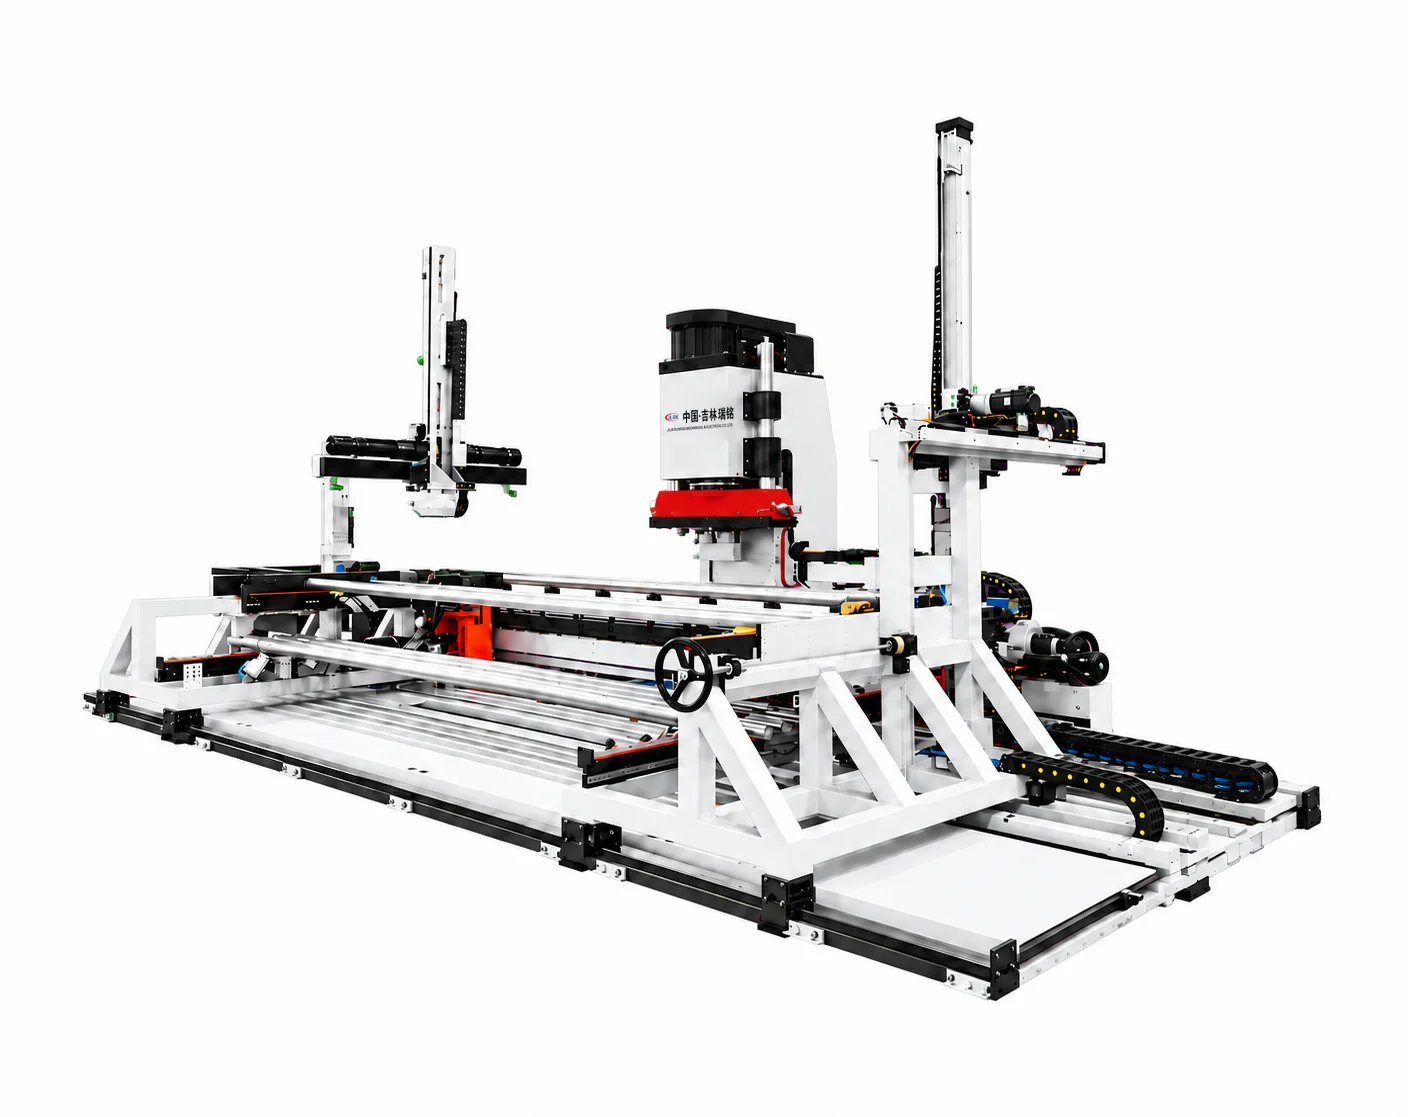
面向长轴的校直加工
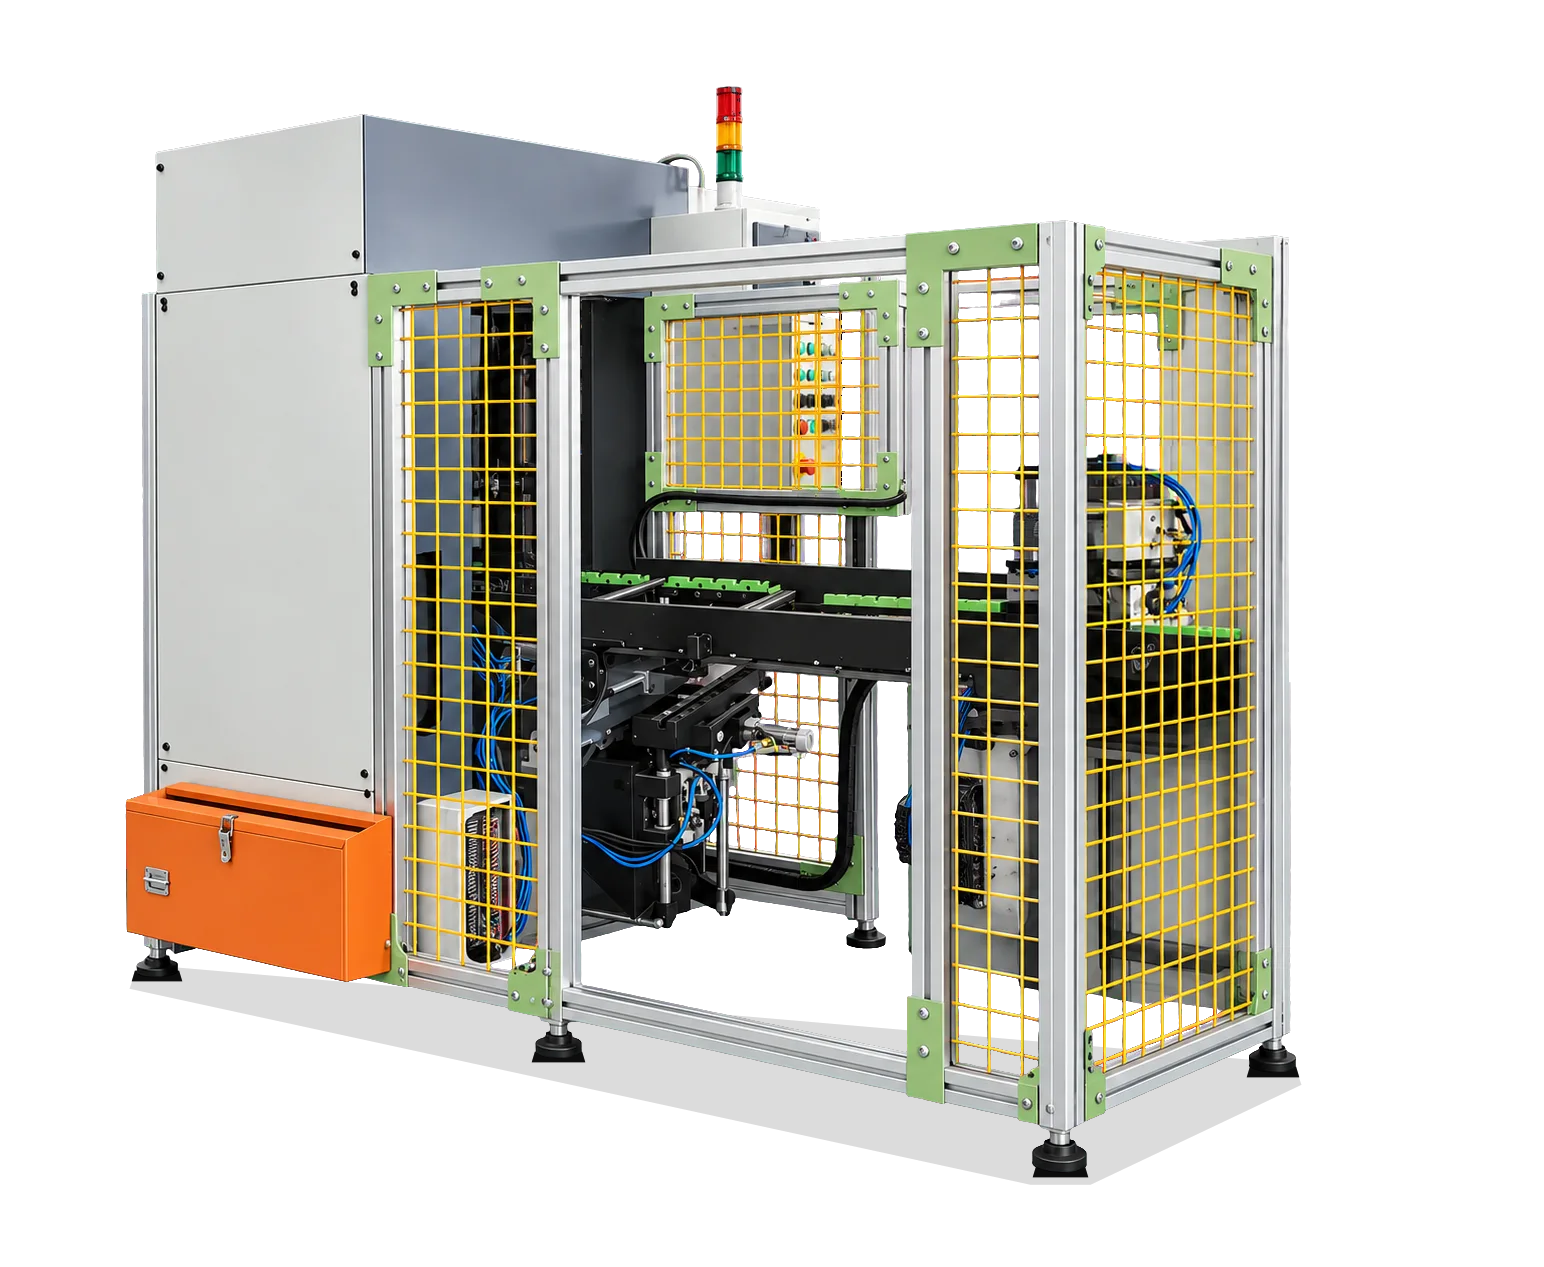
面向减震器活塞杆的校直加工
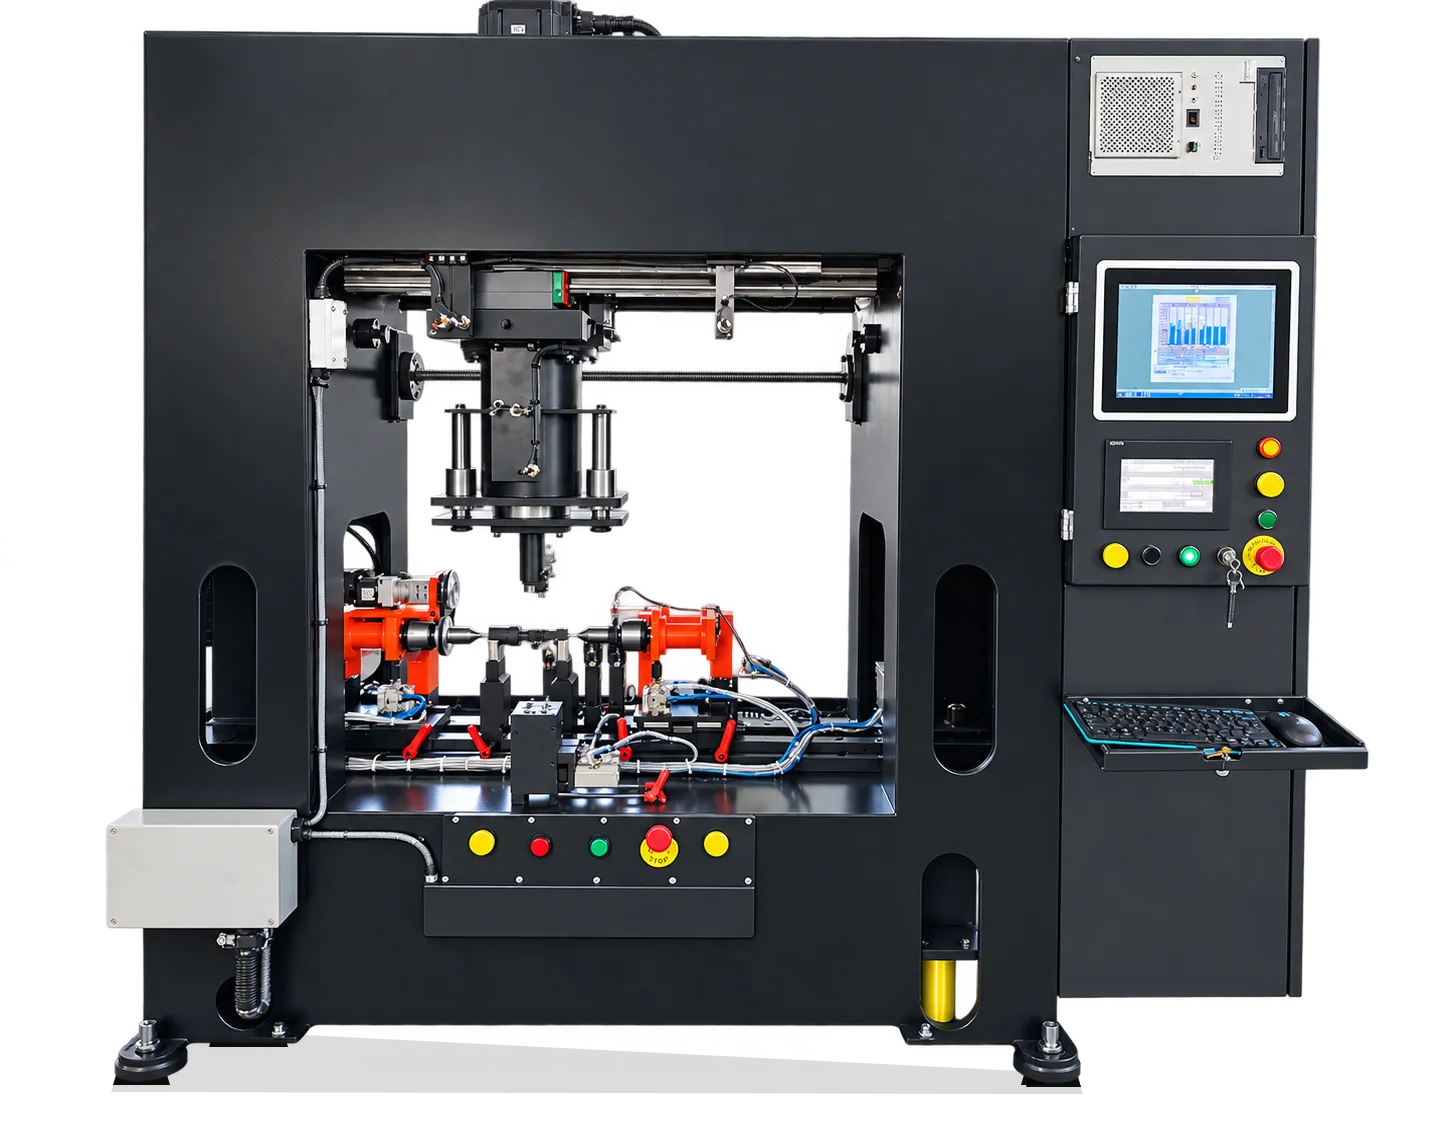
面向减速机涡杆的校直加工
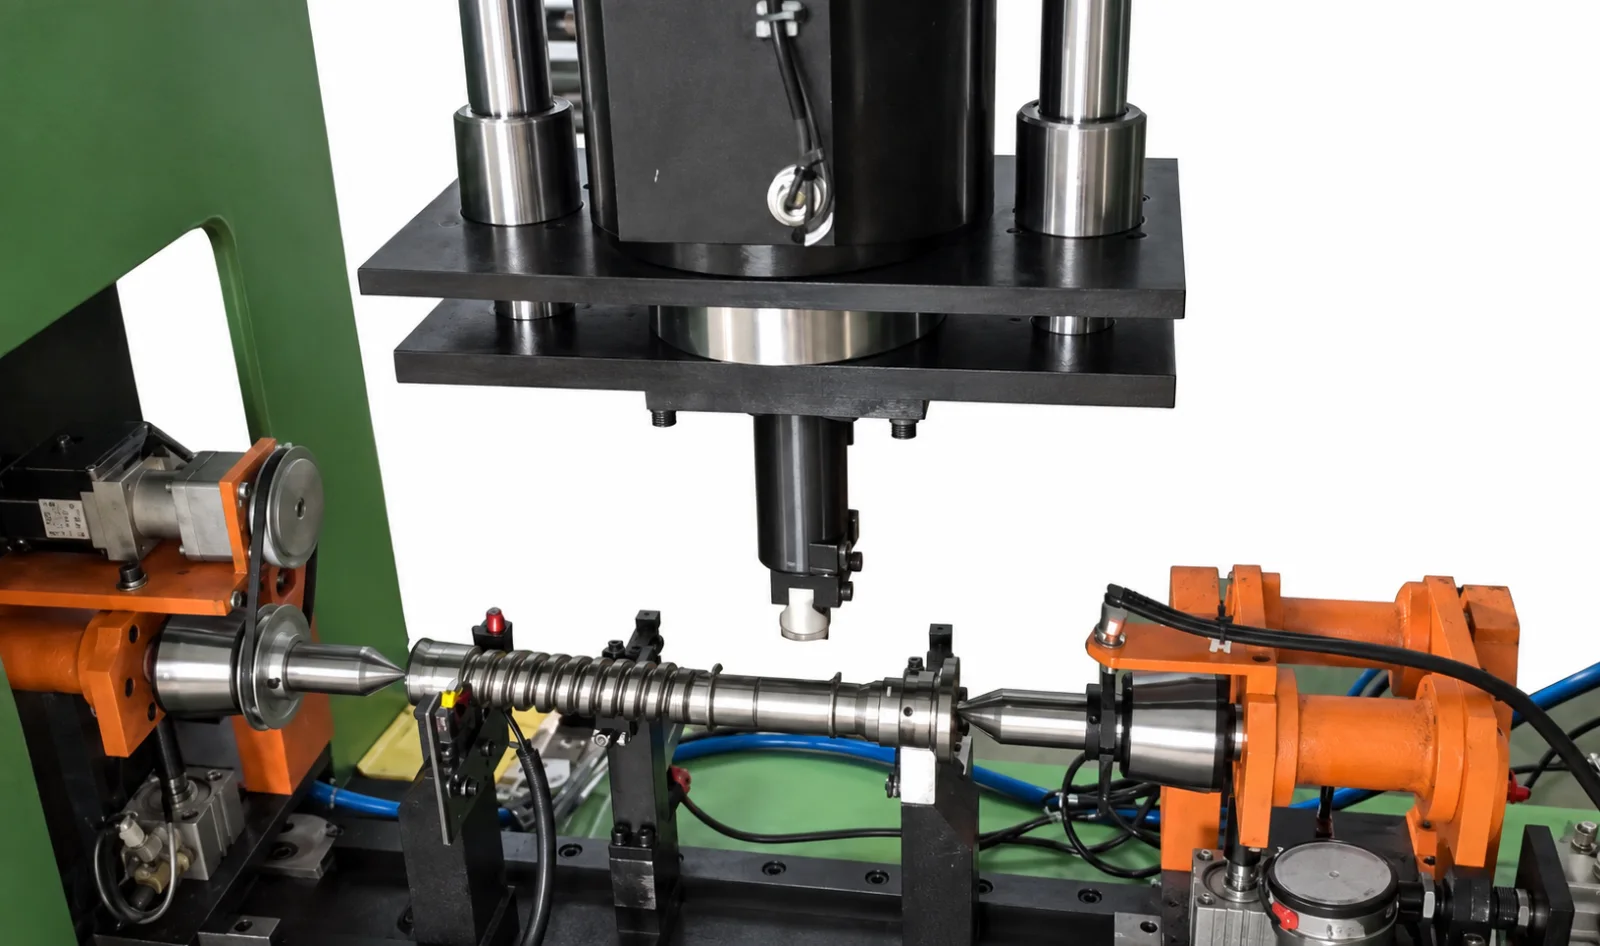
面向循环球转向器螺杆的校直加工
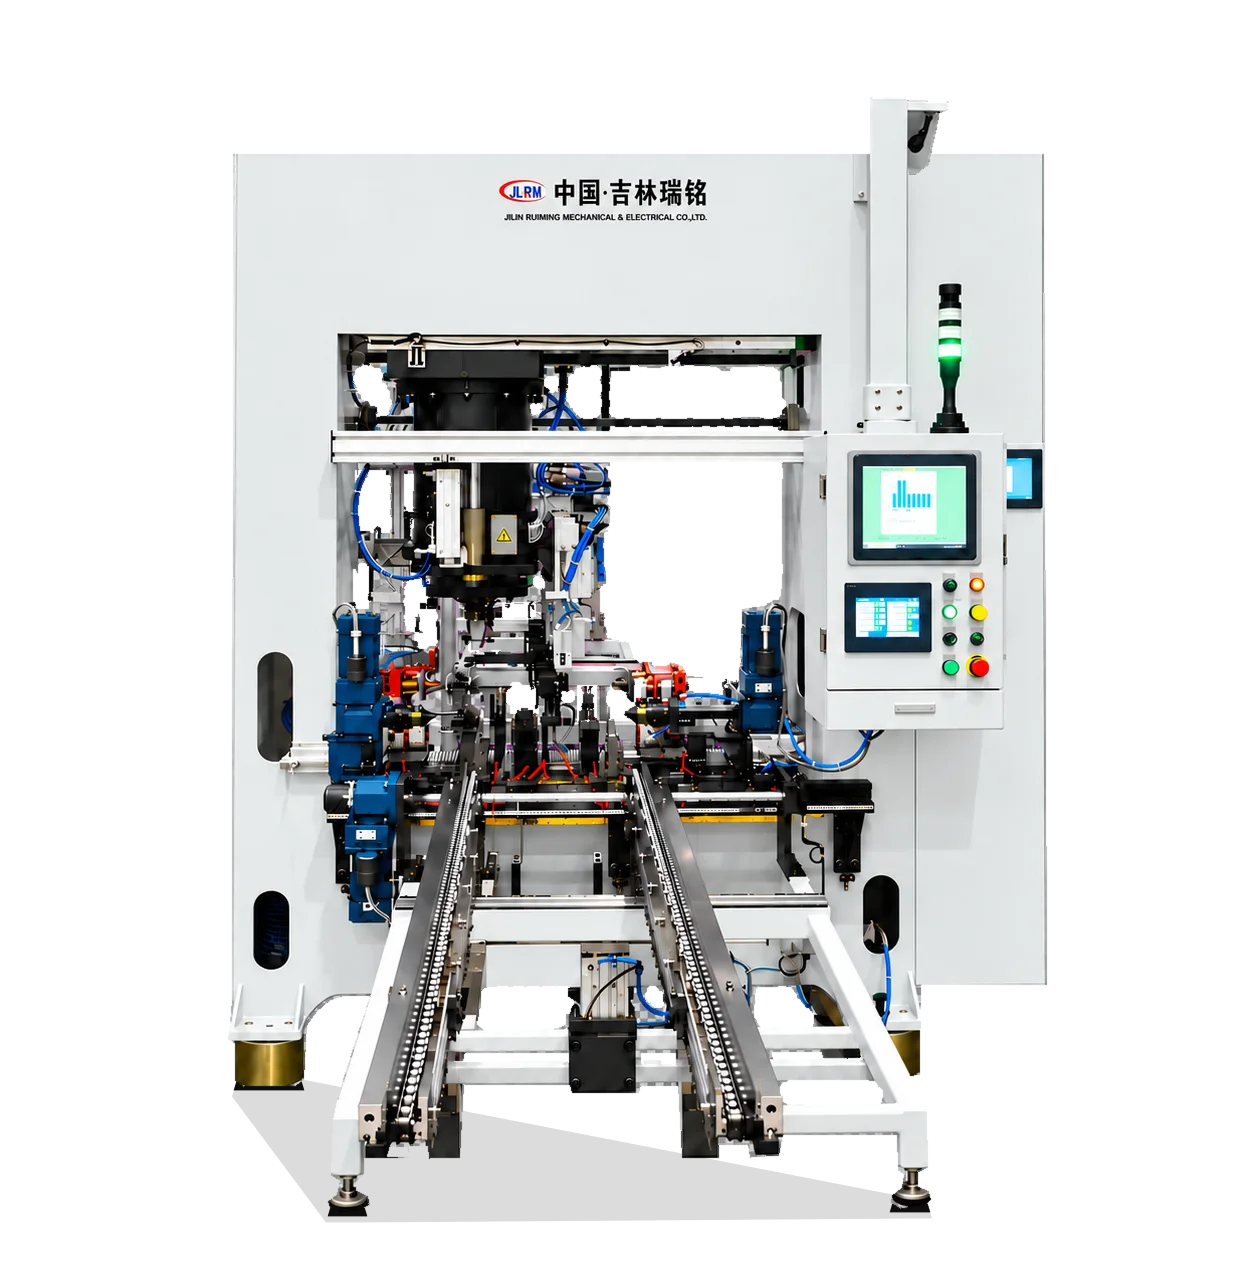
面向新能源电机轴的校直加工
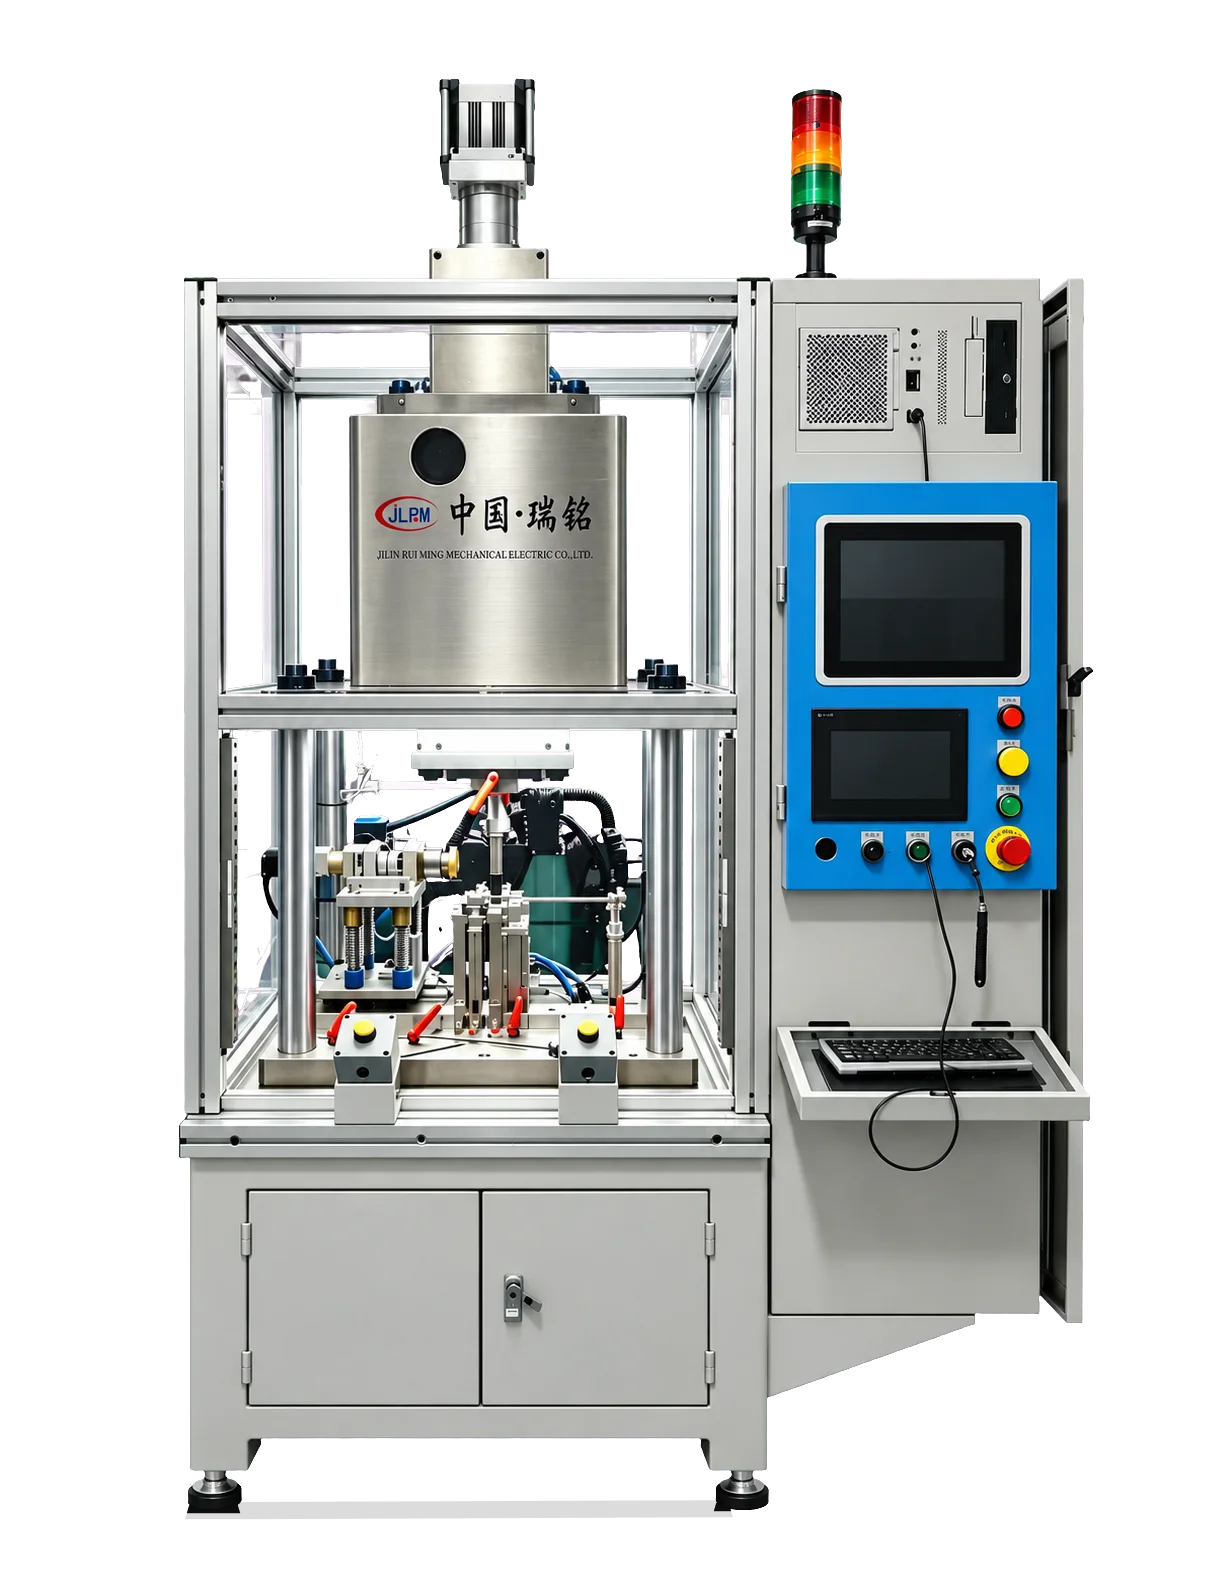
面向电机转子的校直加工
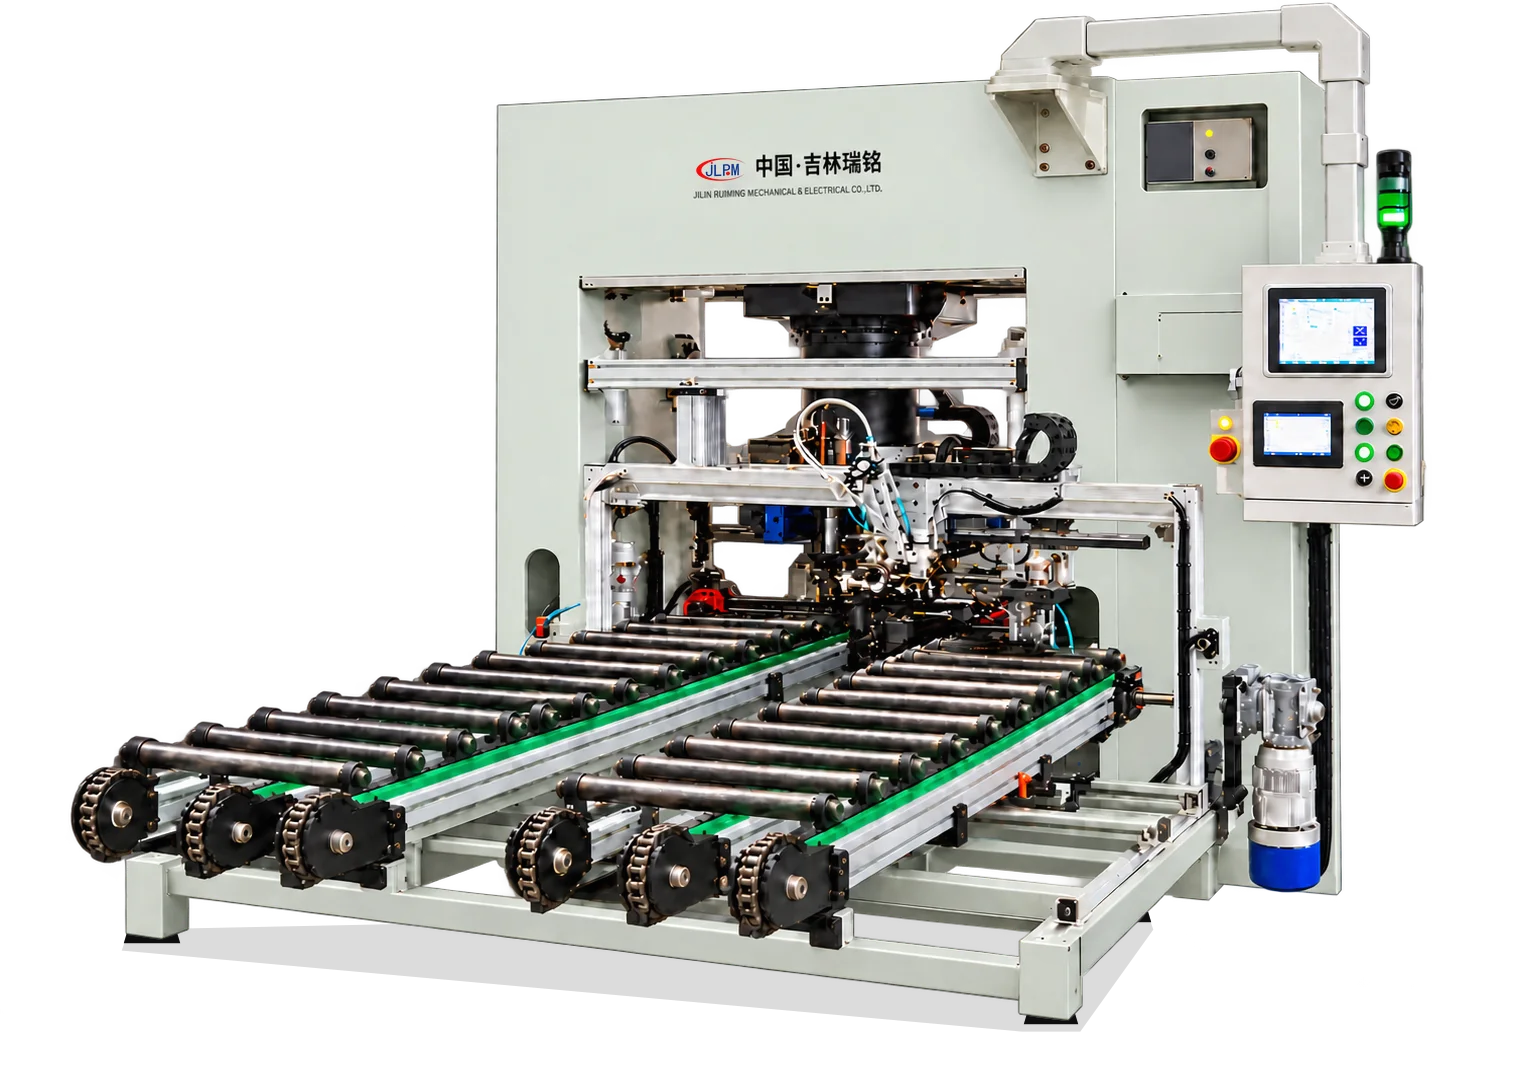
面向电动工具电机轴的校直加工
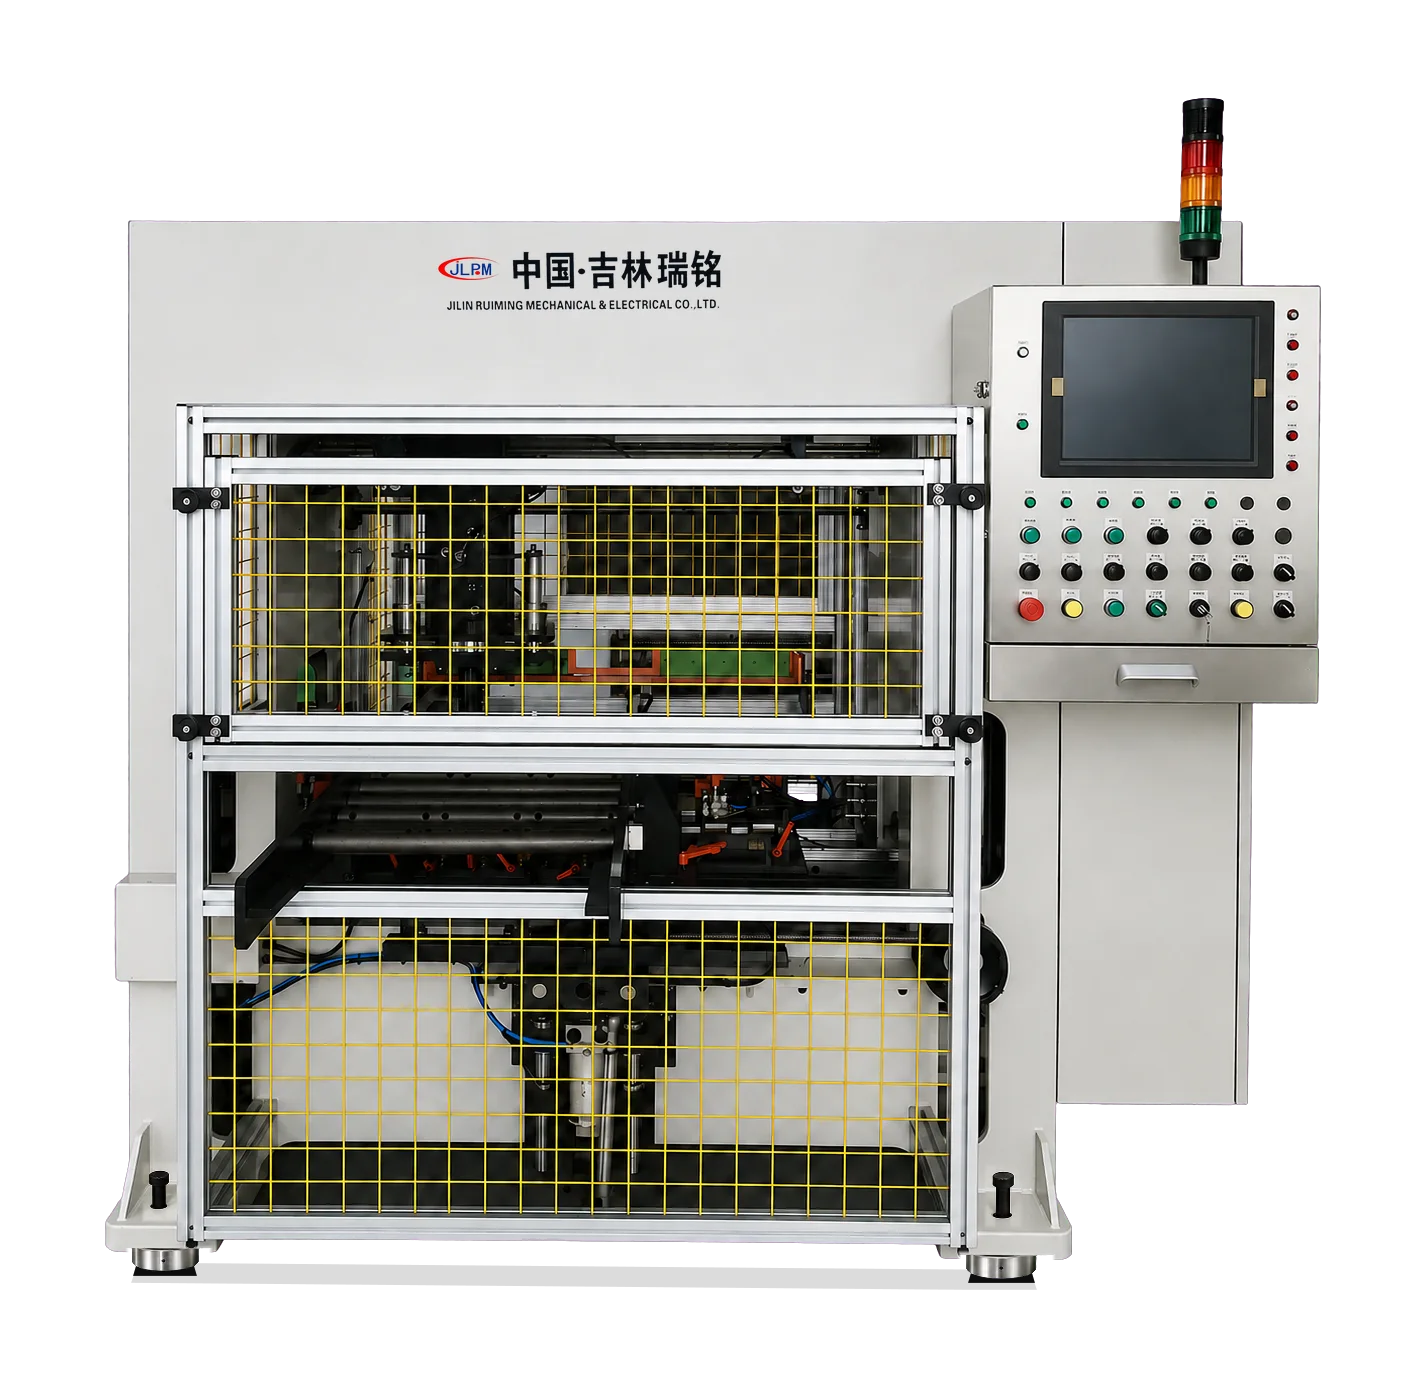
面向摇臂轴的校直加工
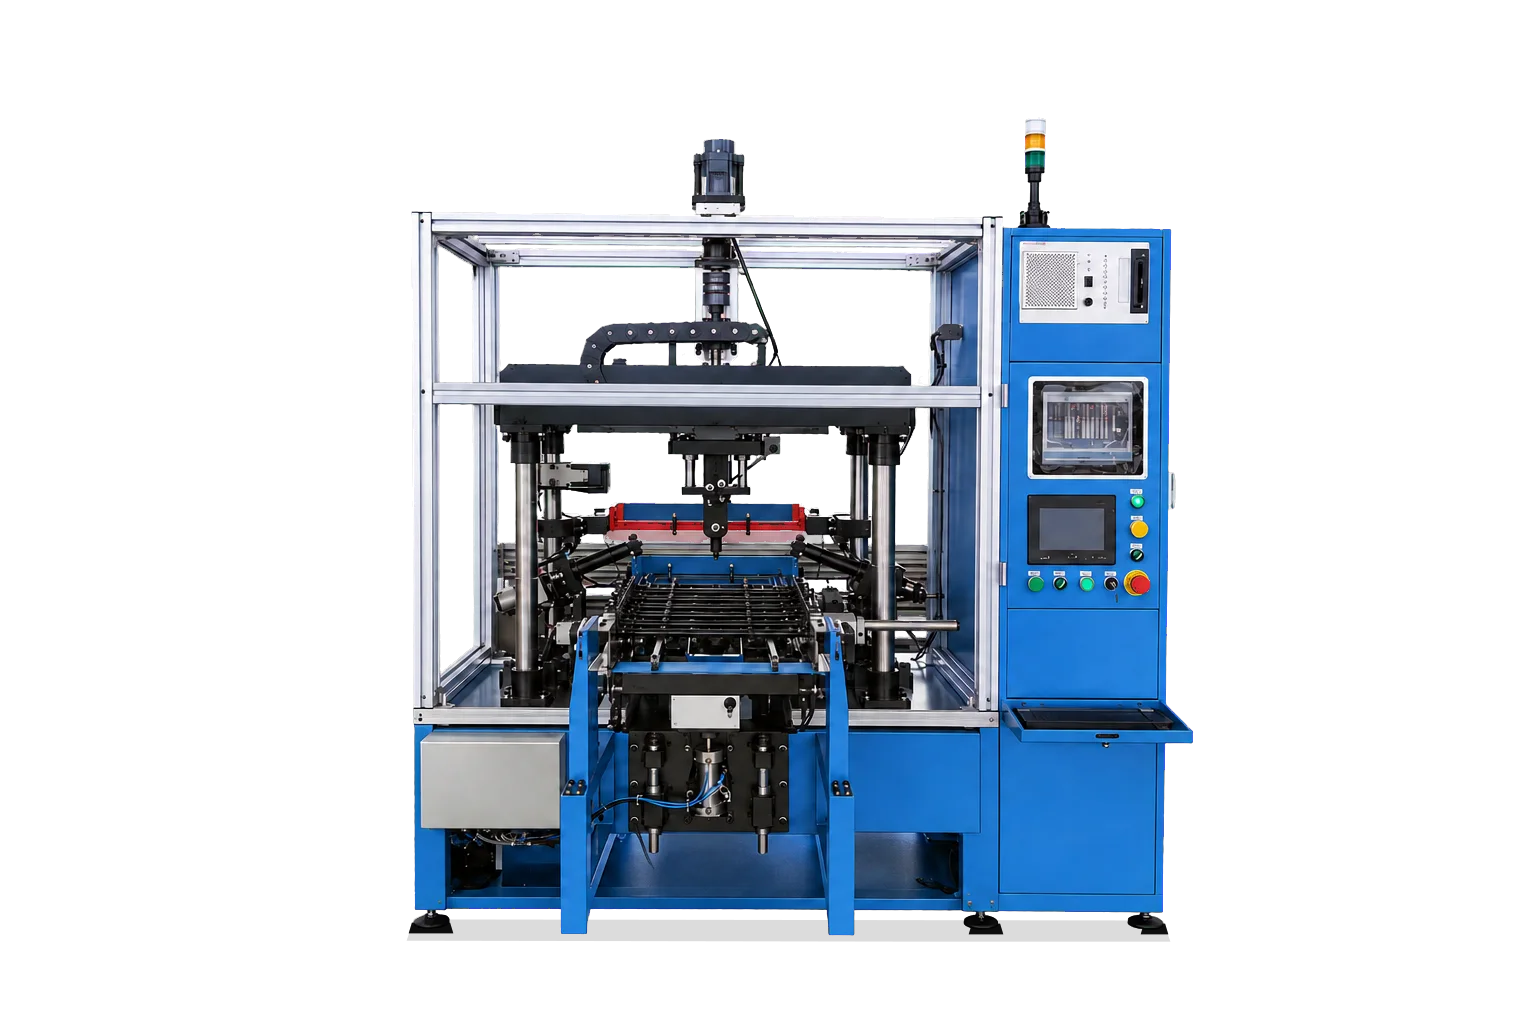
面向内拉杆的校直加工
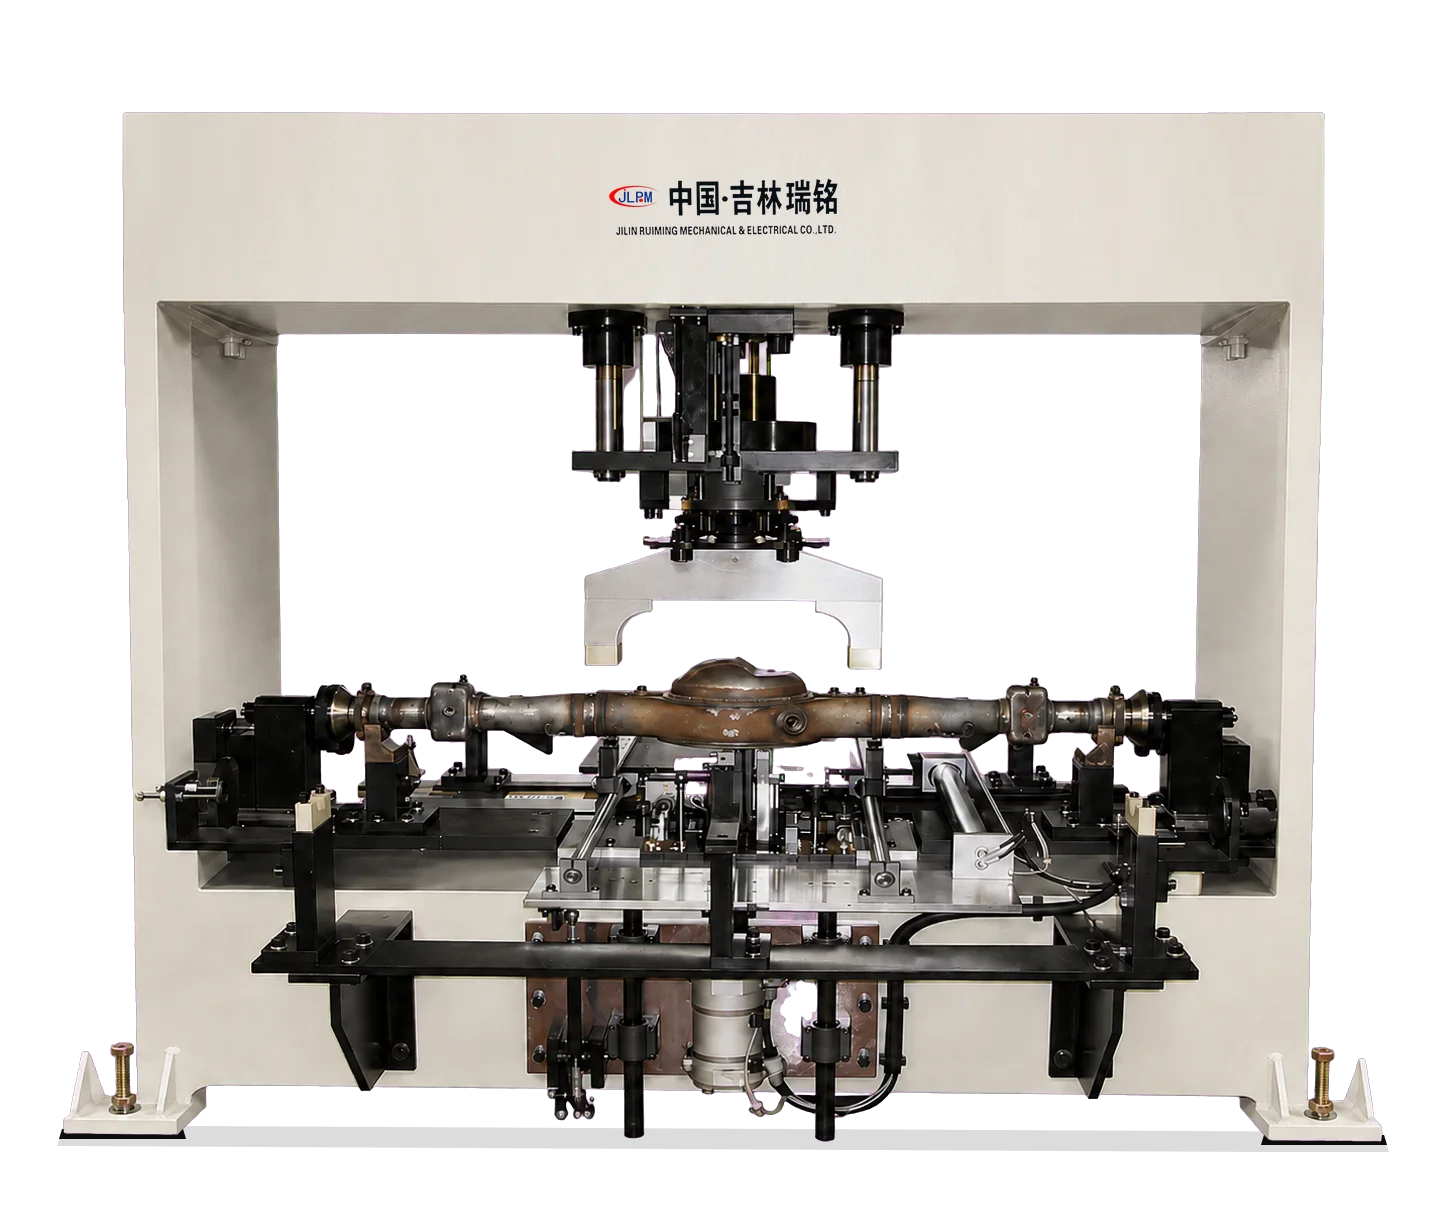
面向车桥的校直加工
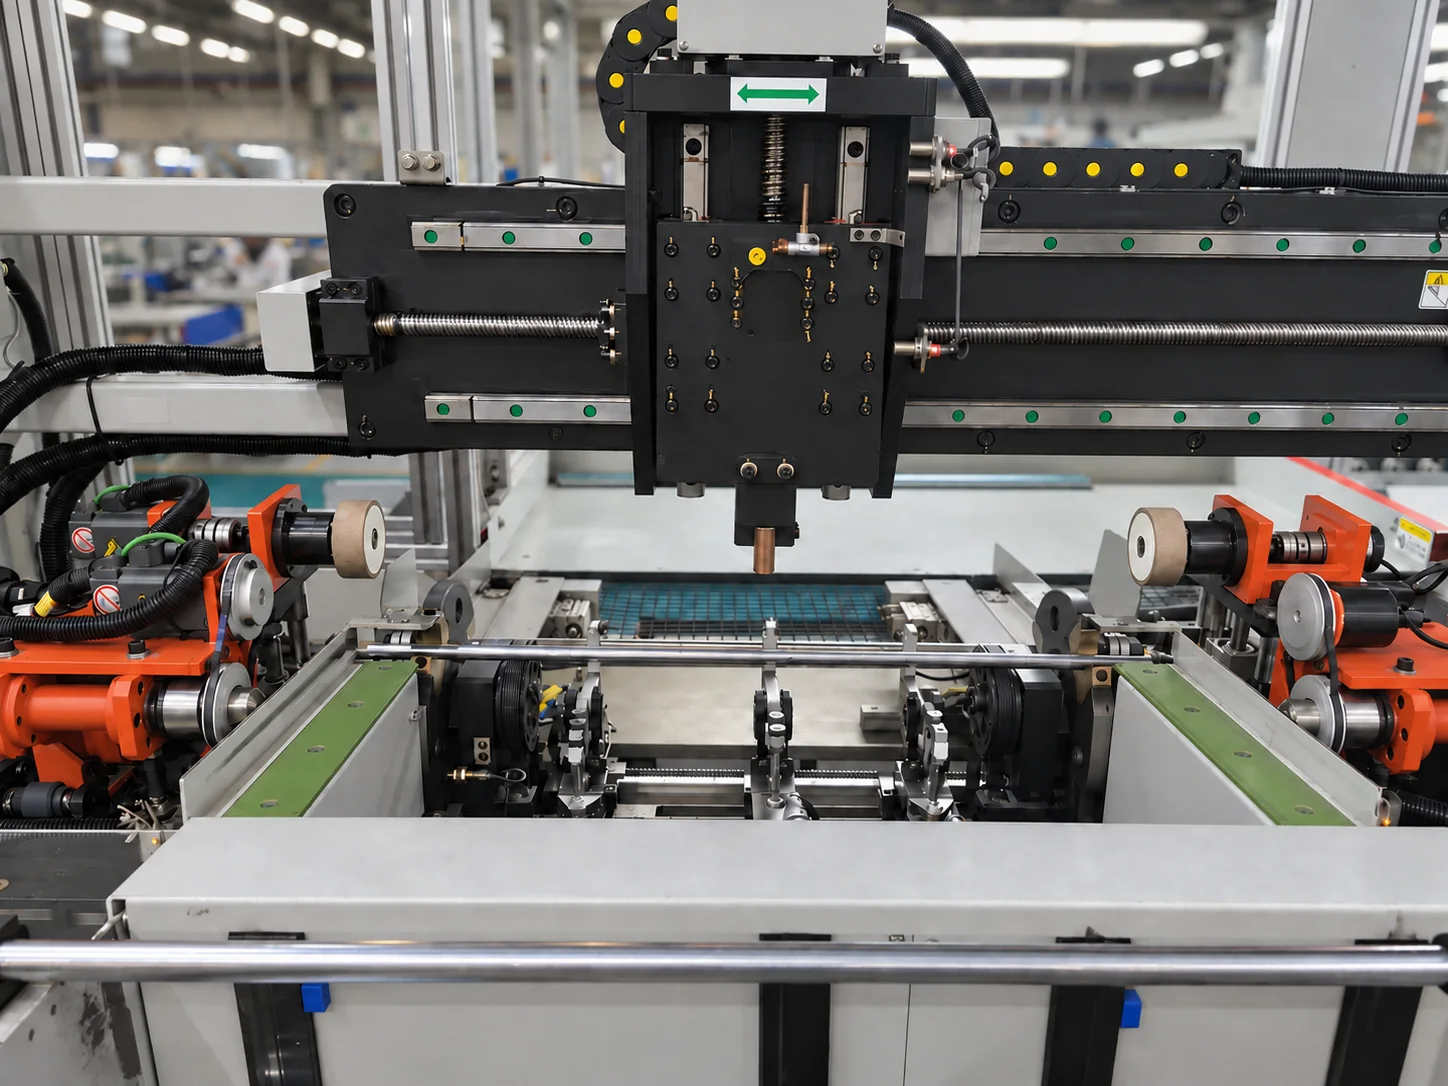
面向空心管的校直加工
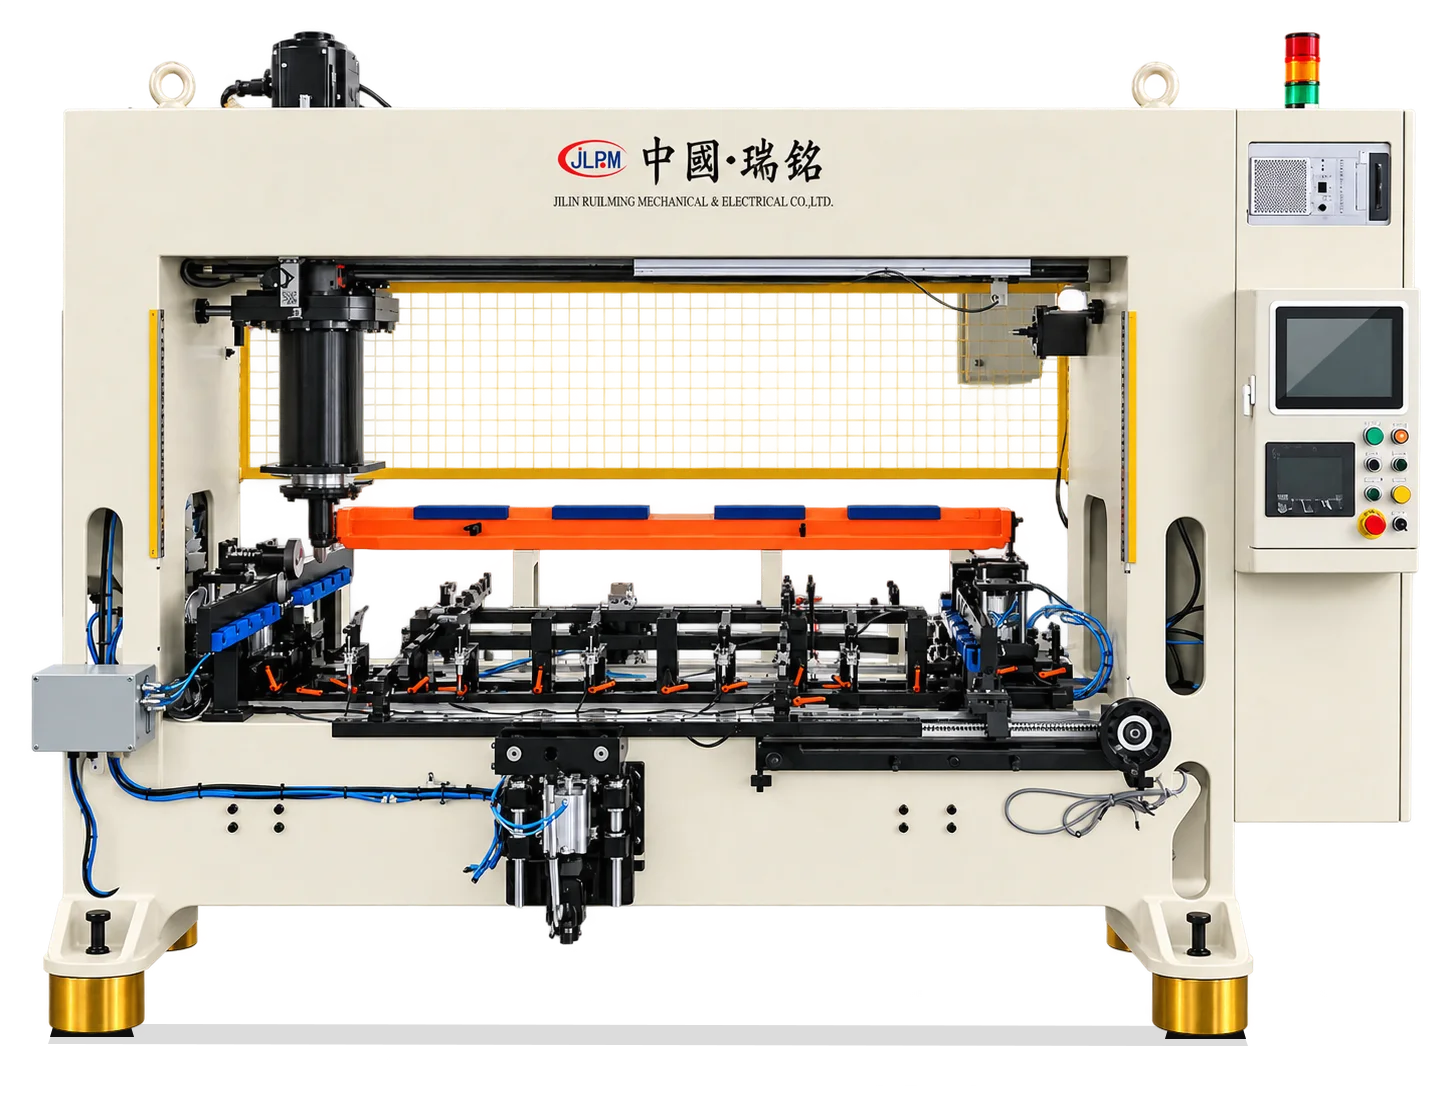
面向纺机轴的校直加工
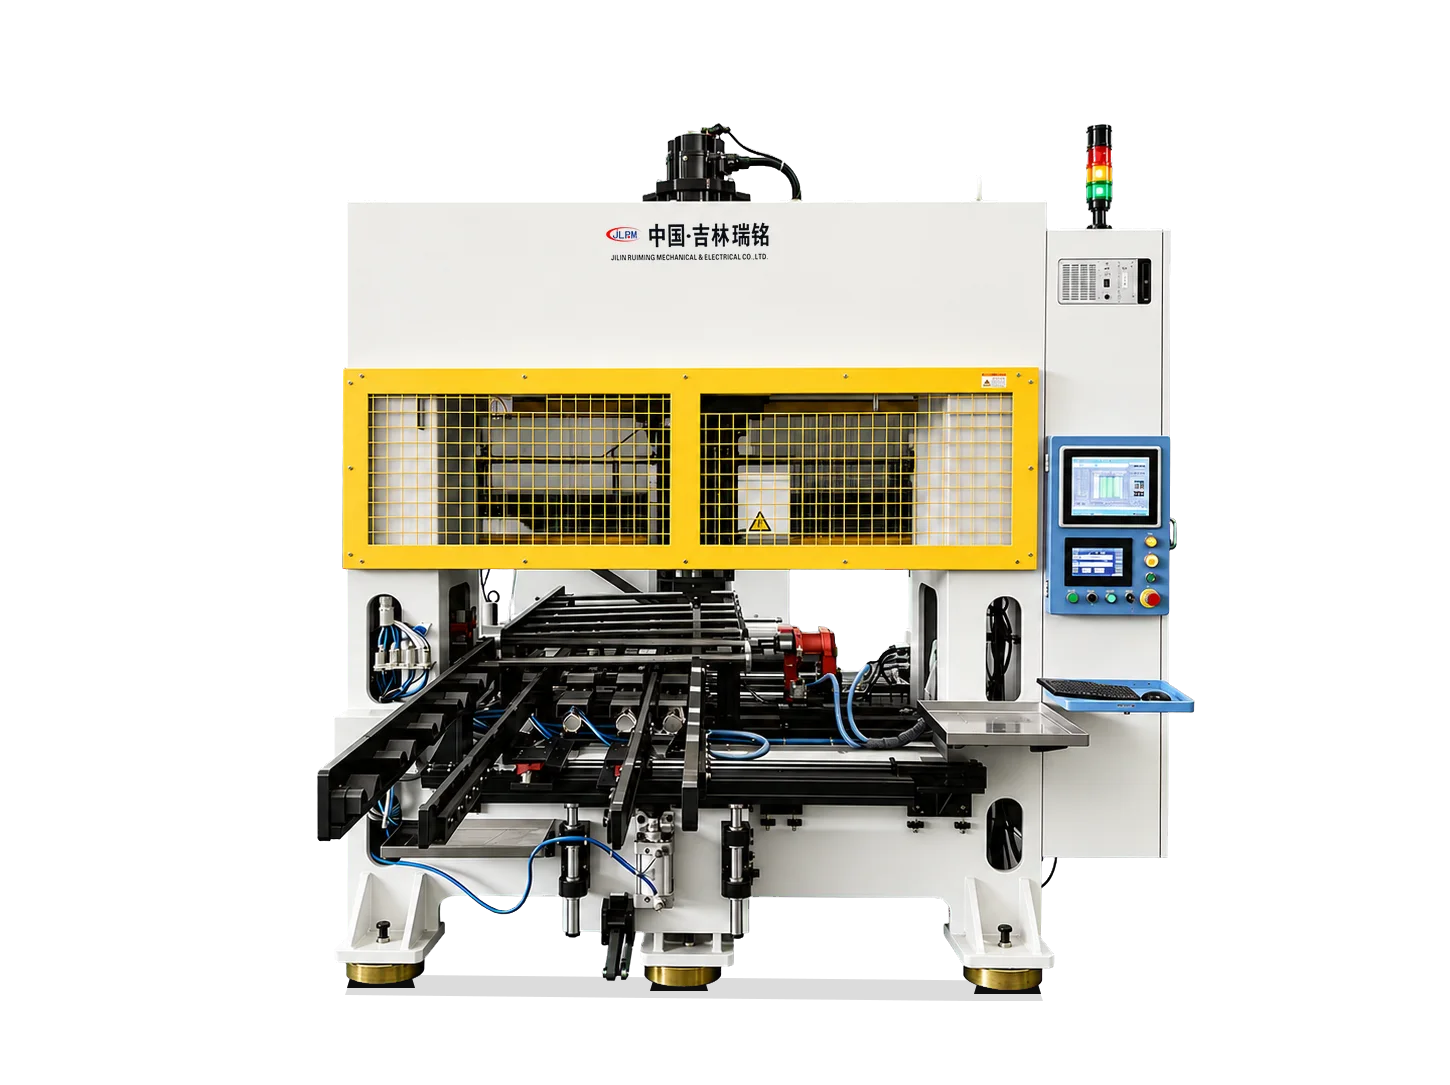
面向半轴的校直加工
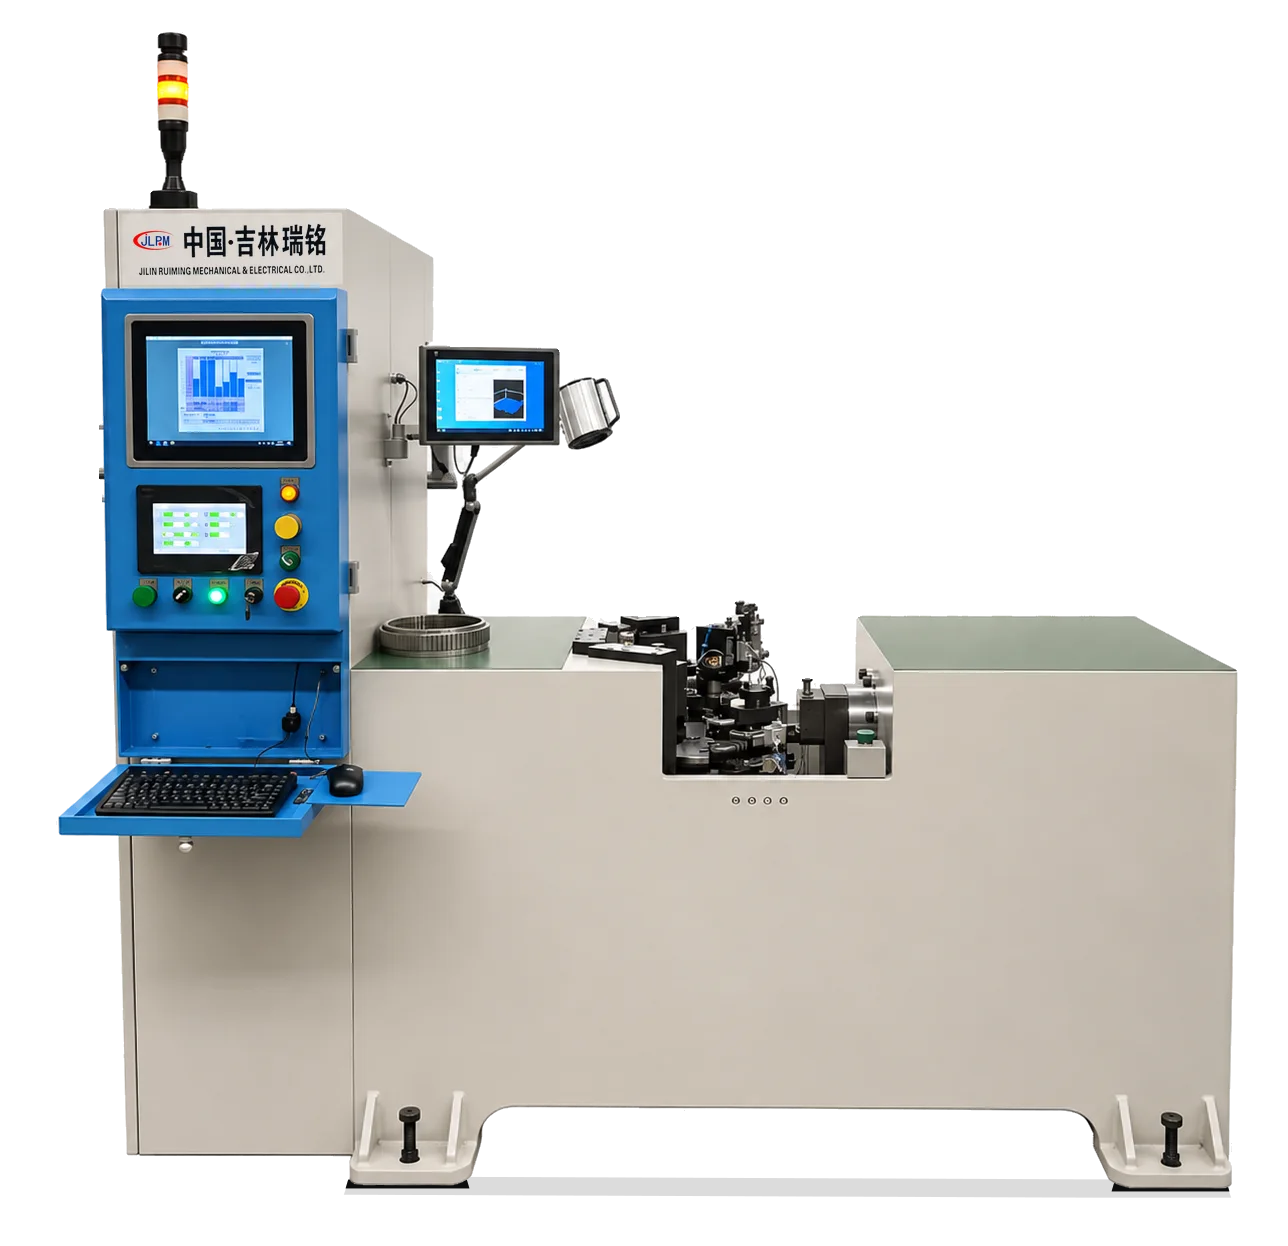
面向轴承环的校圆加工
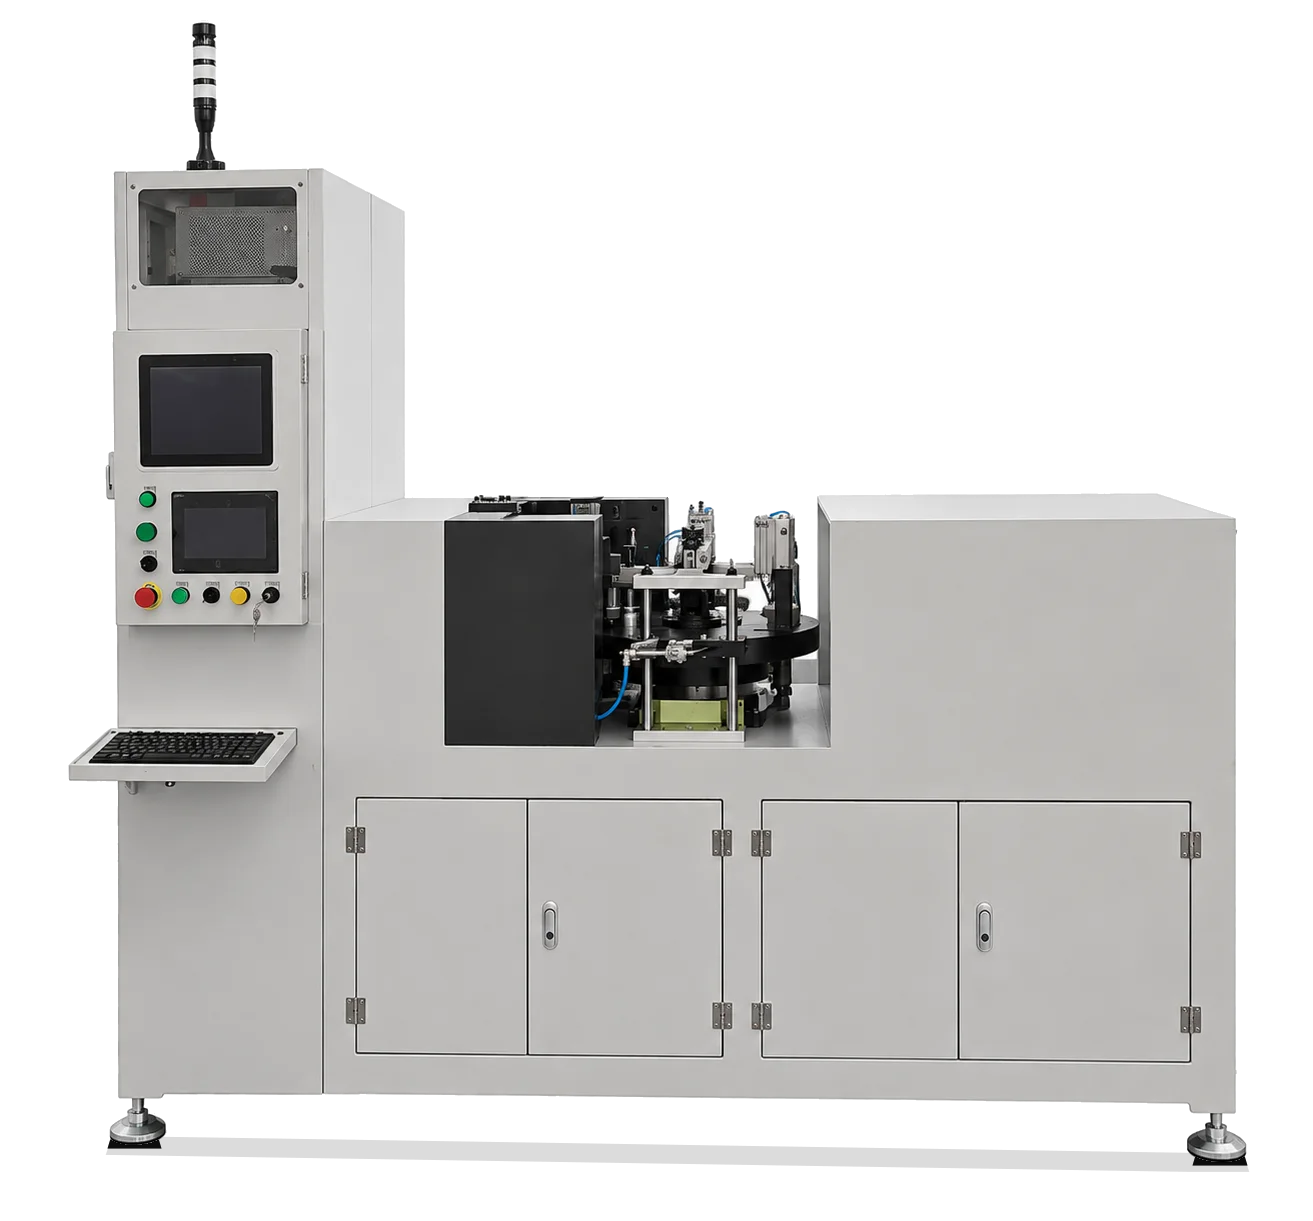
面向齿圈的校圆加工
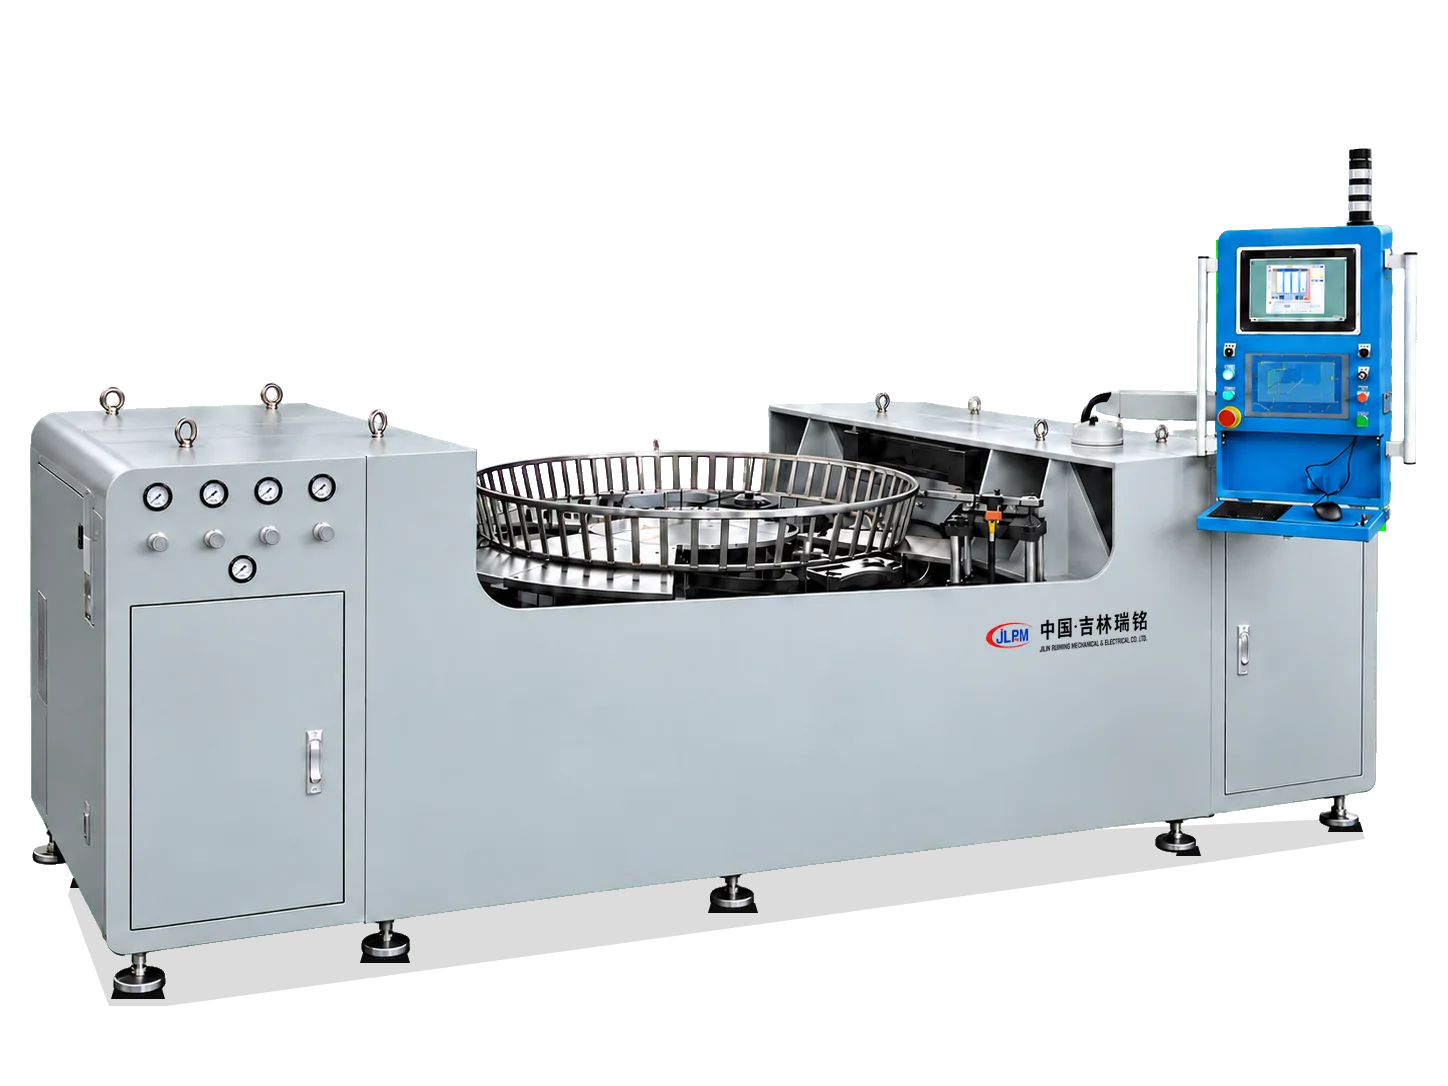
面向轴承保持架的校圆加工
提供工件图纸、材质尺寸、来料形变、目标精度与节拍要求,与瑞铭工程师一起确定测量、校正及设备配置。